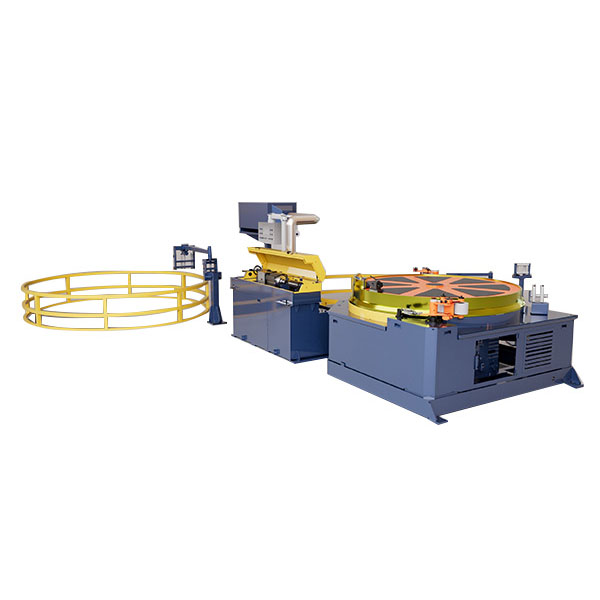


Фангронгобезбедува наМашина за формирање на внатрешен конец на цевкиза непрекинат внатрешен навој и формирање на спирален жлеб во бакарни, нерѓосувачки челик, месинг и алуминиумски цевки. Со FR-8 и FR-12 конфигурации кои покриваат дијаметар на цевки од 5–15 mm и брзини на цртање до 60 m/min, опремата е дизајнирана за ефикасна обработка на цевки во HVAC, ладење, флексибилно црево и производство на прецизни цевки.
Формирањето внатрешен навој и жлеб е важен процес за производителите кои произведуваат метални цевки со високи перформанси, флексибилни цевки, цевки за разменувачи на топлина и специјализирани компоненти за пренос на течности. За разлика од интермитентни операции за обработка, системот за континуирано формирање може да комбинира напојување со цевка, формирање внатрешен профил, контролирано цртање и автоматско намотување во една производна секвенца. Ова помага да се намали повтореното ракување додека се одржува стабилно движење на цевката и конзистентни услови за формирање.
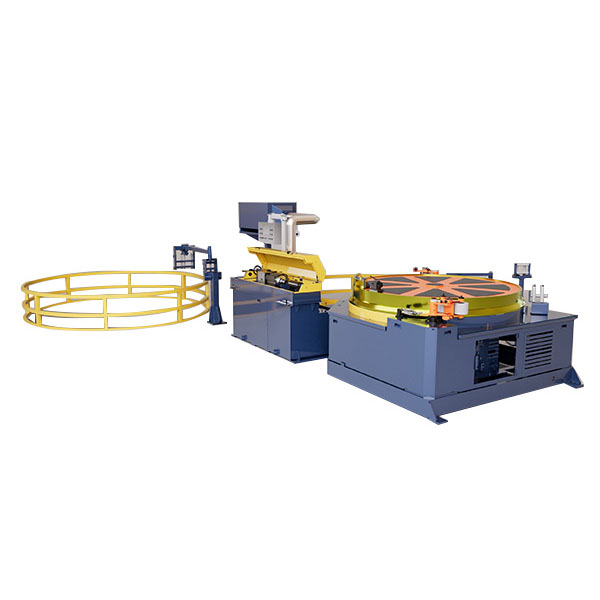
Фангронг's Tube Inner Thread Forming Machine е достапна во конфигурации FR-8 и FR-12. Моделот FR-8 поддржува дијаметри на цевки од 5–10 mm со брзини на цртање од 15–30 m/min, додека FR-12 се справува со цевки од 8–15 mm со брзина од 40–60 m/min. Конечната конфигурација може да се совпадне со материјалот на цевката, дебелината на ѕидот, внатрешниот профил, чекорот, брзината на производство и дијаметарот на серпентина.
Содржина
- Како работи машината за формирање на внатрешна нишка на цевка?
- Кои се клучните карактеристики на континуираното внатрешно формирање на нишки?
- Кои се главните спецификации на машината?
- Како производителите треба да ја изберат вистинската машина?
- Каде се користи оваа машина?
- Кои производни проблеми може да ги реши?
- Како FangRong пристапува кон машинско производство?
- Најчесто поставувани прашања
- Како можете да го започнете вашиот проект за обработка на цевки?
Како работи машината за формирање на внатрешна нишка на цевка?
Машина за формирање на внатрешен конец на цевката е дизајнирана околу континуирано движење на цевката. Наместо одделно да се обработуваат поединечни делови од цевката, цевката влегува во системот за напојување и постојано се движи низ внатрешниот дел за формирање. Алатката за контролирано формирање ја создава потребната спирална нишка или жлеб на внатрешната површина додека системот за влечење одржува стабилно движење.
1. Контролирано хранење со цевки
Делот за хранење ја води цевката кон областа за формирање со контролирана брзина. Точното усогласување е важно бидејќи прекумерното отстапување може да влијае на длабочината на формирањето, конзистентноста на чекорот и конечниот внатрешен профил.
2. Формирање на внатрешен профил
Системот за формирање го создава внатрешниот спирален профил преку контролирана деформација наместо да се потпира на конвенционално сечење за отстранување на материјалот. Овој метод е особено погоден за континуирано производство каде што се важни стабилниот чекор и повторливата внатрешна геометрија.
3. Цртеж и влечење
По влегувањето во делот за формирање, цевката континуирано се влече низ машината. Силата на влечење и работната брзина може да се прилагодат според материјалот и димензиите на цевката, помагајќи да се одржат стабилни услови за производство.
4. Автоматско намотување
Откако ќе се формира внатрешниот профил, завршената цевка може автоматски да се навива во калем. Ова го намалува средното рачно ракување и го олеснува процесот за поврзување со опремата за обработка на цевки нагоре или низводно.
Кои се клучните карактеристики на континуираното внатрешно формирање на нишки?
За производителите на цевки, перформансите на машината не се одредуваат само со способноста за формирање. Континуираното производство бара и координирани системи за напојување, влечење, алатки и намотување.
- Континуирана обработка:Формирањето, цртањето и намотувањето на цевките можат да функционираат како поврзан производствен процес.
- Внатрешно спирално формирање:Системот за формирање произведува внатрешни навои или жлебови долж должината на цевката.
- Компатибилност со повеќе материјали:Може да се развијат конфигурации за бакар, нерѓосувачки челик, месинг, алуминиум и други соодветни метални цевки.
- Прилагодливи производствени параметри:Работната брзина и условите за цртање може да се изберат според спецификациите на материјалот и цевките.
- Автоматско намотување:Готовите цевки може да се соберат во намотки, намалувајќи ја дополнителната работа на премотување.
- Интеграција на производната линија:Опремата може да се конфигурира да се поврзе со постоечките линии за обработка на цевки.
- Прилагодено алатки:Алатките за формирање може да се усогласат со потребните димензии на цевката, чекорот и внатрешниот профил.
Кои се главните спецификации на машината?
Фангронг моментално нуди две стандардни конфигурации за различни големини на цевки и барања за производство. Следниве спецификации даваат практична референца за почетен избор на машина.
| Спецификација | FR-8 | FR-12 |
|---|---|---|
| Сила на цртање | 2 Т | 5 Т |
| Дијаметар на цевката | 5-10 мм | 8-15 мм |
| Брзина на цртање | 15–30 m/min | 40–60 m/min |
| Дијаметар на серпентина | 600-1000 mm | 800-1200 mm |
| Главен мотор | 15 kW | 22 kW |
| Возач за променлива | 18 kW | 30 kW |
Вистинските работни параметри треба да се потврдат според барањата за материјалот на цевката, надворешниот дијаметар, дебелината на ѕидот, потребниот внатрешен профил, чекорот, производниот капацитет и готовиот серпентина. Прилагодените конфигурации се достапни кога стандардните спецификации не се совпаѓаат целосно со производната линија.
Како производителите треба да ја изберат вистинската машина?
Изборот на внатрешна машина за формирање на навој само врз основа на моќноста на моторот или максималната брзина може да резултира со несоодветна производна конфигурација. Посигурен пристап е да се оцени целосното барање за обработка на цевки.
Материјал за цевки
Бакарот, нерѓосувачкиот челик, месингот и алуминиумот имаат различни механички својства и однесување на формирање. Затоа, избраната сила на формирање, алат и работни параметри треба да одговараат на материјалот што се обработува.
Дијаметар на цевка и дебелина на ѕидот
Димензиите на цевката директно влијаат на конфигурацијата на машината. FR-8 е дизајниран за цевки од 5-10 mm, додека FR-12 покрива 8-15 mm. Треба да се обезбеди и дебелина на ѕидот кога се бара приспособена конфигурација.
Барања за внатрешна нишка или жлеб
Потребниот внатрешен профил и чекор ја одредуваат соодветната формација. Производителите кои произведуваат повеќе спецификации за цевки треба да ја разгледаат флексибилноста на алатките при планирањето на опремата.
Брзина на производство
Целниот излез е уште еден важен фактор. За производство со умерена брзина што вклучува помали цевки, може да биде соодветна конфигурацијата FR-8. Барањата за поголема брзина и поголемата сила на влечење може да бараат конфигурација на FR-12.
Дијаметар на готовиот калем
Системот за намотување треба да се земе предвид заедно со потребната завршена големина на серпентина. Различни производствени распореди може да бараат различни конфигурации на намотување и аранжмани за ракување.
Каде се користи оваа машина?
Континуираното внатрешно формирање на навој и жлеб може да поддржи низа апликации за производство на цевки каде што внатрешната геометрија придонесува за перформансите на производот или барањата за склопување.
- Производство на HVAC и цевки за климатизација
- Обработка на цевки за ладење и разменувач на топлина
- Производство на флексибилни црева од нерѓосувачки челик
- Производство на црева за гас
- Компоненти за водоснабдување и водовод
- Производство на брановидни метални цевки
- Автомобилски флексибилни цевки
- Индустриска цевка за пренос на течности
- Производство на прецизни метални цевки
За апликации од бакарни цевки, може да се формираат внатрешни спирални жлебови за специјализирани апликации за пренос на топлина во системи за климатизација и ладење. Конечните параметри за алатирање и работа треба да се утврдат од вистинската спецификација и примена на цевката.
Кои производни проблеми може да ги реши?
Традиционалната обработка на цевки може да вклучи повеќе независни операции, рачно хранење, повторено прилагодување и посебно премотување назад. Овие чекори може да го зголемат времето на ракување и да воведат можности за проблеми со усогласувањето или конзистентноста.
| Производствен предизвик | Континуирано формирање пристап | Потенцијална производна корист |
|---|---|---|
| Повторено рачно хранење | Континуирано хранење со цевка | Помалку средно ракување |
| Нестабилно усогласување на цевките | Контролирано хранење и позиционирање | Поконзистентни услови за формирање |
| Одделни операции за формирање | Интегрирано формирање и цртање | Поедноставен проток на производство |
| Рачно премотување назад | Автоматско намотување на серпентина | Намалено ракување по формирањето |
| Различни спецификации на цевки | Прилагодливи алатки и параметри | Поголема производствена флексибилност |
Примарната вредност на континуираната конфигурација е координација на процесот. Со внесување на напојување, внатрешно формирање, влечење и намотување во една производна секвенца, операторите можат да потрошат повеќе време на контрола на параметрите и проверка на квалитетот наместо да ги префрлаат деловите на цевките помеѓу одделни операции.
Како FangRong пристапува кон машинско производство?
Фангронг е вклучен во ладно цртање, исправување и производство на сродна металуршка опрема од 1998 година. Нејзиниот производствен процес опфаќа инженерски дизајн, структурна изработка, обработка, производство на алатки за обликување, монтажа, калибрација и тестирање.
Клучните механички компоненти како што се матрици за цртање, тркала за водење и внатрешни глави за формирање се произведуваат според нивните работни барања. Во зависност од компонентата, процесите на обработка и термичка обработка се користат за поддршка на димензионалната стабилност и сервисните перформанси.
Пред пратката, комплетната опрема се проверува за механичка структура, работа на преносот, составни компоненти, електрични контроли, движење на цевката и координација помеѓу погонскиот и контролниот систем. Прилагодените машини, исто така, може да се проверат според договорените спецификации на цевки и барања за производство.
Квалитетни и технички акредитиви
- ISO 9001 сертификат
- Усогласеност со CE
- Поддршка за инспекција на SGS
- 32 патенти за пронајдок
- Повеќе од 100 патенти за корисни модели
- Производствени капацитети во Dongguan и Yangjiang, Гуангдонг
- Повеќе од 26 години искуство во поврзана металуршка опрема
Фангронг, исто така, обезбедува упатства за инсталација, обука на операторот, техничка поддршка и услуги за резервни делови. Стандардниот гарантен период е 12 месеци, со исклучок на деловите за нормално носење.
Најчесто поставувани прашања за машините за формирање на внатрешен навој на цевки
Кои материјали може да се обработат?
Машината може да се конфигурира за бакар, не'рѓосувачки челик, месинг, алуминиум и други соодветни метални цевки. Условите за формирање зависат од својствата на материјалот, димензиите на цевката и потребниот внатрешен профил.
Со кој дијаметар на цевката можат да се справат стандардните модели?
FR-8 е дизајниран за дијаметар на цевки од 5-10 mm, додека FR-12 покрива 8-15 mm. Прилагодените конфигурации може да се дискутираат за апликации надвор од овие стандардни опсези.
Која е разликата помеѓу FR-8 и FR-12?
FR-8 обезбедува 2 T сила на влечење и опсег на брзина на влечење од 15–30 m/min. FR-12 обезбедува сила на влечење 5 T и опсег на брзина на влечење од 40–60 m/min, што ги прави двете конфигурации погодни за различни големини на цевки и производствени барања.
Дали може постојано да се формираат внатрешни нишки или жлебови?
Да. Машината е дизајнирана за континуирано движење на цевката и може да формира внатрешен спирален навој или жлеб по потребната должина на цевката без посебно да го обработува секој дел од цевката.
Дали може да се интегрира со постоечка производна линија?
Да. Опремата може да се интегрира со системи за обработка на цевки нагоре или низводно. Начинот на поврзување треба да се планира според напојувањето на цевката, брзината на производство, ракувањето со серпентина и постојниот распоред на фабриката.
Кои информации треба да се обезбедат кога се бара понуда за машина?
Производителите треба да обезбедат материјал за цевка, надворешен дијаметар, дебелина на ѕидот, внатрешен профил на навој или жлеб, чекор, целна брзина на производство, дијаметар на готовиот серпентина, очекуваниот производствен капацитет и постојни информации за производната линија кога е применливо.
Може ли машината да се прилагоди?
Да. Конфигурацијата на машината, алатките за обликување, работните параметри и аранжманите на производната линија може да се прилагодат според материјалот на цевката, димензиите, барањата за формирање и условите за производство.
Како можете да го започнете вашиот проект за обработка на цевки?
Изборот на вистинската опрема за внатрешно формирање бара повеќе од споредба на спецификациите на машината. Материјалот на цевката, дијаметарот, дебелината на ѕидот, внатрешниот профил, чекорот, целната брзина, димензиите на серпентина и барањата за интеграција на линијата треба да се разгледаат заедно. Ако планирате нова линија за производство на цевки или надградувате постоечки процес, доставете ги вашите спецификации и производствени цели на FangRong за соодветна конфигурација на опремата.Контактирајте неденес за да разговарате за вашата апликација, да го потврдите соодветниот модел на машината и да истражите приспособено решение за машина за формирање внатрешен конец за цевки за вашите производствени барања.