Whatsapp
Останете во тек со најновите иновации, сертификати, глобални проширувања и успешни проекти на FangRong во автомобилската, воздушната, новата енергија и другите сектори со висока прецизност.
Апстракт:Овој водич одФангронгобјаснува како АМашина за формирање на внатрешен конец на цевкиработи, каде што го надминува прислушувањето, како да се оцени квалитетот на конецот и што да се провери пред да се инвестира во една за вашата производна линија на цевки.
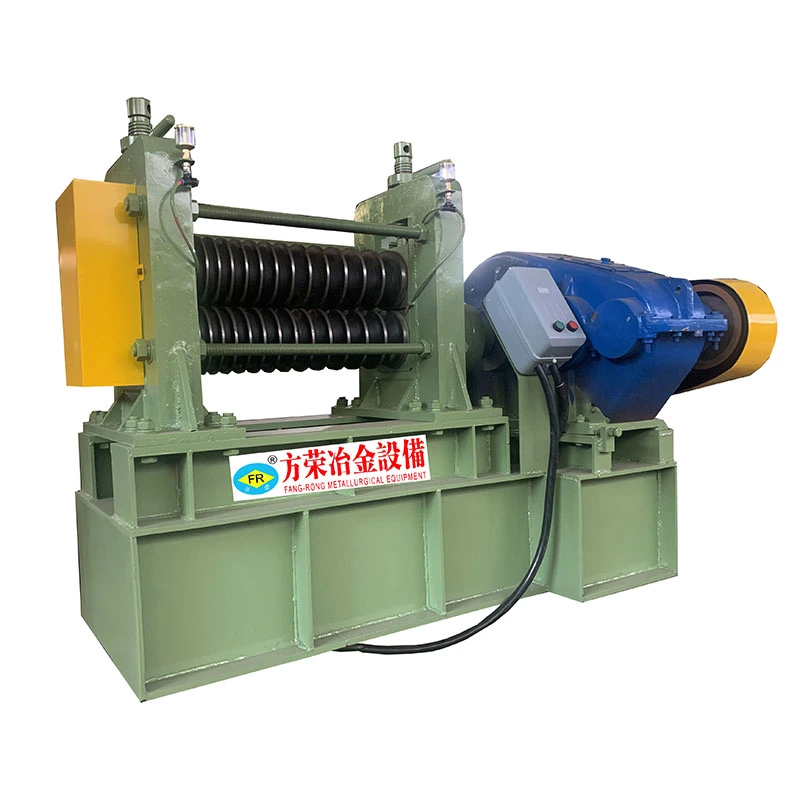
Доверливоста од степенот на Zhenhua не е единственото нешто што купувачите го бараат при обработката на цевки; тие, исто така, сакаат нишки кои го задржуваат притисокот, се спротивставуваат на замор и траат со постојано склопување. FangRong гради aМашина за формирање на внатрешен конец на цевкитокму поради оваа причина. Наместо да се сече материјалот со чешма, формирањето на конец го поместува металот во потребниот профил на навојот - без чипс, без прекината структура на зрната и обично поцврста завршена нишка.
Таа разлика е важна во цевките. Кога сечете внатрешен конец, го отстранувате ѕидниот материјал и создавате концентрации на стрес во корените на конецот. Формирањето, напротив, го компресира и ладно обработува материјалот, што може да ја зголеми цврстината на конецот и да ја подобри завршната површина. За цевки со тенок ѕид, фитинзи, хидраулични линии и структурни склопови на цевки, тие придобивки често се претвораат во помалку протекување и подолг работен век.
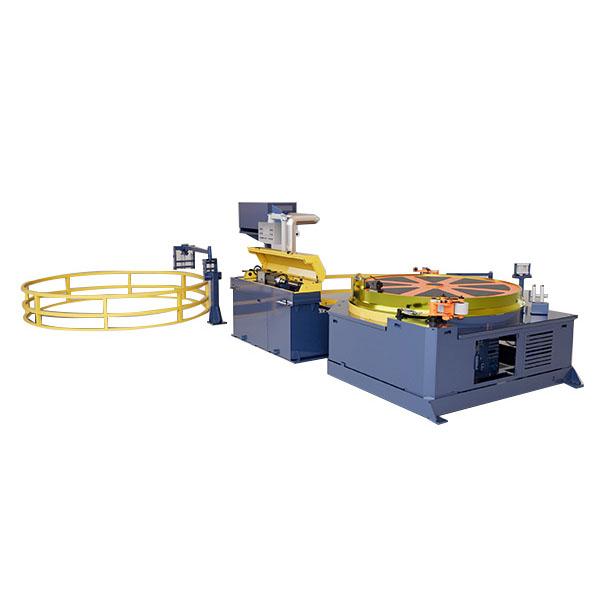
Процесот на формирање користи лобус или полигонален алат за формирање наместо чешма за сечење. Алатот се внесува во отворот на цевката и се ротира, прогресивно поместувајќи го материјалот нанадвор за да се создаде внатрешна нишка. Машината прецизно контролира три работи: ротациона брзина, брзина на напојување и подмачкување.
Основни компоненти на типична машина:
Материјалот што се формира е важен. Добро се формираат помеки и поеластични метали - бакар, месинг, алуминиум и челик со низок јаглерод. Легурите со висока цврстина или ниска еластичност може да бараат прилагодување на процесот или воопшто да не се соодветни, поради што потврдата за материјалот треба да биде пред спецификацијата на машината.
Формирана нишка изгледа едноставно, но има неколку мерливи карактеристики кои одредуваат дали ќе работи во употреба.
Мерењето треба да биде дел од процесот на квалификација на машината, а не последователна мисла. Добрата практика вклучува мерачи на навој за одење/забрането, микрометар со дијаметар на чекорот и периодично пресекување на деловите од примерокот за да се потврди формираниот профил.
Изборот на машината зависи од големината на цевката, материјалот, спецификацијата на конецот и обемот на производство. Размислете за овие фактори:
Исто така, помага да се специфицира дали машината ќе работи со една големина на нишка за долги патеки или многу големини во мали серии; времето на промена и инвентарот на алатки значително се разликуваат помеѓу двете сценарија.
Табелата подолу ги споредува трите главни методи за производство на внатрешни навои во цевки.
| Атрибут | Формирање на внатрешен конец | Допирање (сечење) | Мелење на конец |
|---|---|---|---|
| Генерирање чипови | Никој | Произведени чипови; потребно е отстранување | Произведени чипови |
| Јачина на конец | Повисока, ладно обработена зрнеста структура | Долна, материјалот отстранет во корените | Умерено |
| Површинска завршница | Одлични, обработени страни | Добро до умерено | Добро |
| Соодветни материјали | Ноктилни метали: бакар, месинг, алуминиум, нискојаглероден челик | Широк опсег вклучувајќи леано железо | Широк опсег |
| Изведба на цевка со тенок ѕид | Добро кога стегањето е добро контролирано | Ризик од искривување и кинење со тенок ѕид | Добро |
| Животот на алатот | Долго во еластични материјали | Пократко; ризик од кршење во мали димензии | Долго |
| Време на циклус | Брзо за мали до средни нишки | Брзо | Побавно |
| Најдобро одговара | Фитинзи за цевки со голем волумен, хидраулични и пневматски делови | Општа обработка, мал волумен | Големи дијаметри, тешки материјали |
Во пракса, многу продавници за цевки користат обликување за нивните големини на навои со најголем волумен и најквалитетно чувствителни и постојано тапкаат или глодаат достапни за невообичаени работи.
Машината за формирање ретко работи сама. Планирајте како се поврзува со сечење цевка, завршна завршна обработка, бришење, чистење и проверка.
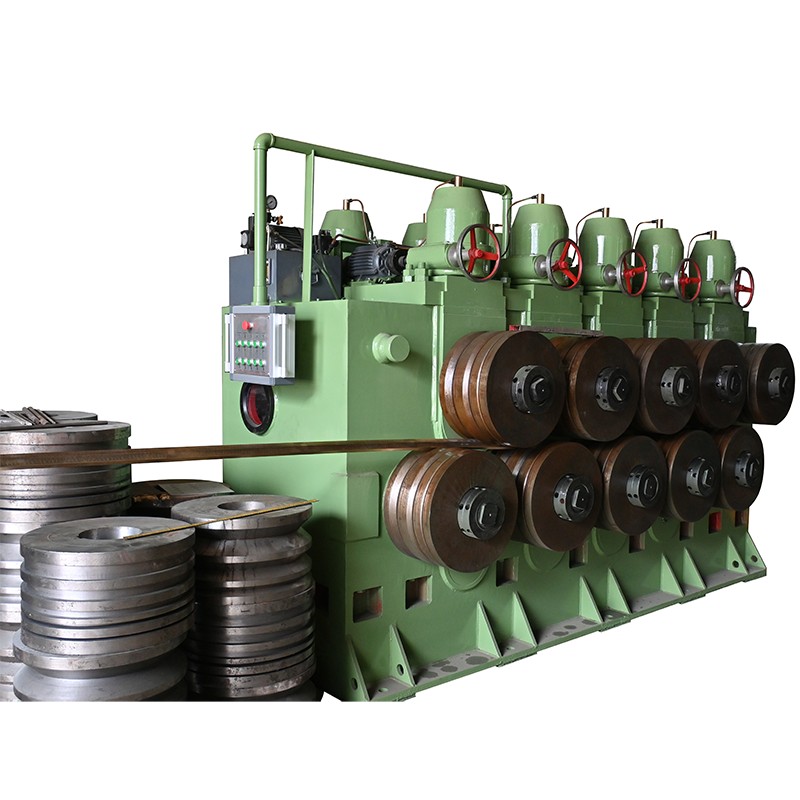
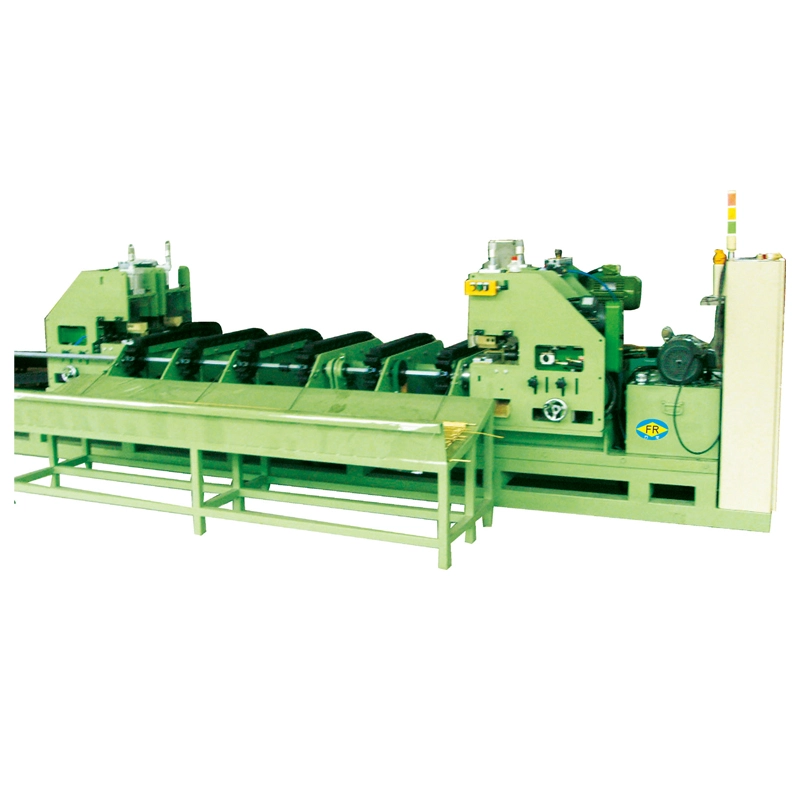
Фангронг, исто така, обезбедува поврзана опрема за обработка на цевки, како што се машини за ладно цртање, матрици за цртање и машини за исправување, што го олеснува одредувањето на кохерентна линија наместо неусогласени самостојни единици.
П1: За што се користи машината за формирање на внатрешен навој на цевки?
О: Формира внатрешни навои во отворите на цевките со поместување на металот наместо со негово сечење. Се користи за фитинзи, хидраулични и пневматски компоненти, склопови на структурни цевки и други делови за кои се потребни силни внатрешни навои без чипови.
П2: Дали формирањето на конец е посилно од тапкањето?
О: Во еластичните материјали, формираните нишки обично покажуваат подобра отпорност на замор и помазна завршница бидејќи структурата на зрната е ладно обработена наместо исечена. Вистинските перформанси зависат од материјалот, дебелината на ѕидот и контролата на процесот.
П3: Кои материјали може да се формираат?
О: Бакар, месинг, алуминиум и челици со низок јаглерод се формираат добро. Легурите со висока цврстина или ниска еластичност може да имаат потреба од прилагодување на процесот или можеби не се соодветни. Потврдете го материјалот со добавувачот на машината пред да го наведете.
П4: Дали машината може да се справи со цевки со тенок ѕид?
О: Да, под услов силата за стегање и поддршката се правилно дизајнирани. Формирањето на тенок ѕид бара внимателно стегање за да се избегне овалност и изобличување.
П5: Што го одредува опсегот на големината на конецот?
О: Моќноста на вретеното, димензиите на алатот и дијаметарот на отворот на цевката. Наведете ја и вашата тековна палета на производи и планираните идни големини кога барате машина.
П6: Како се проверува квалитетот на конецот?
О: Користете мерила за навој за одење/забрането и микрометри со дијаметар на чекорот, плус периодично пресекување на деловите од примерокот. Треба да се проверат и концентричноста и овалноста, особено на цевките со тенок ѕид.
П7: Кои информации се потребни за понуда за машина?
О: Материјал, дијаметар на цевката и дебелина на ѕидот, спецификација на конец, должина на цевка, обем на производство, барања за автоматизација и какви било ограничувања за распоредот на растенијата.
Правилната машина за формирање на внатрешен конец на цевката е дефинирана според вашиот материјал, димензиите на цевката, спецификацијата на конецот и обемот на производство - не според страницата со генерички каталог. FangRong работи со процесори со цевки за да одговара на конфигурацијата на машината, алатките и интеграцијата на линијата со реалните услови на производство. Кажете ни за вашиот материјал, спецификациите на производот, производствениот процес и барањата за опрема, а ние може да разговараме за соодветни машини за ладно цртање, матрици за цртање, машини за исправување и приспособени решенија за вашата апликација. Без разлика дали додавате единствена станица за формирање или градите целосна линија за обработка на цевки, нашиот тим може да ви помогне да ја наведете правилно првиот пат.контактирајте со насденес со вашите детали за цевката и конецот, а ние ќе одговориме со машинска препорака и понуда-контактирајте со нассега да го придвижите вашиот проект напред.