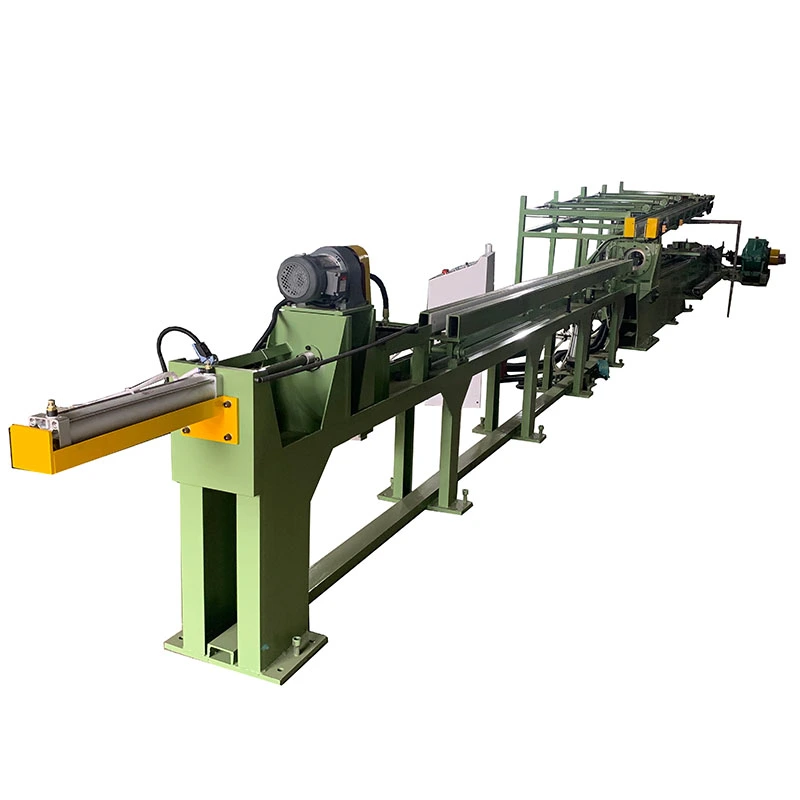
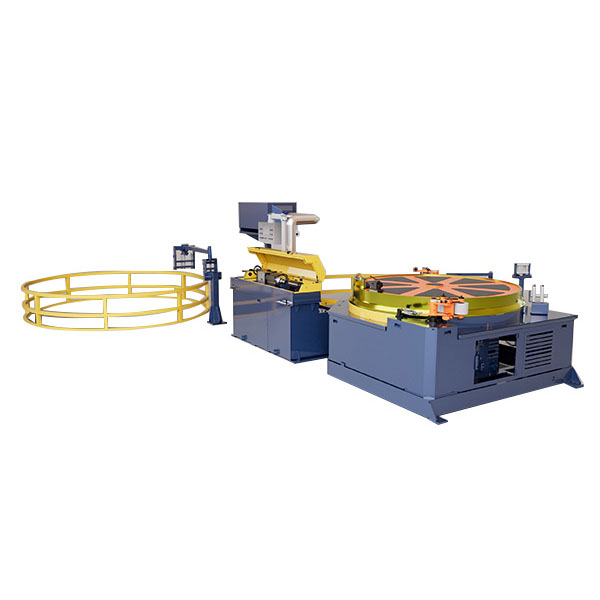
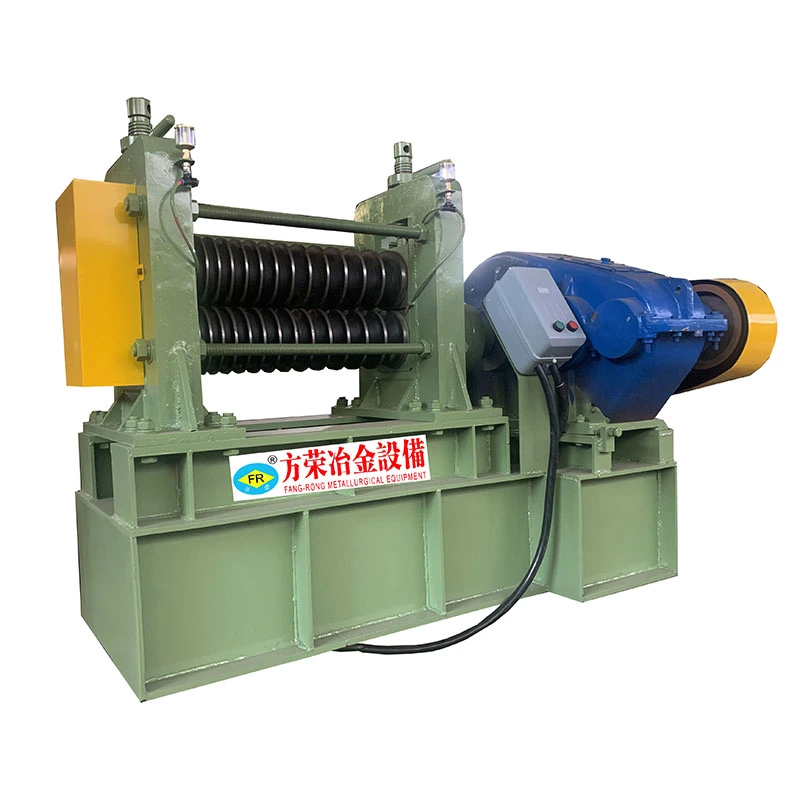
ФангронгМашина за ладно цртање Rack-Pinionе изграден за прецизно цртање каде што кратките работни должини, брзото забрзување и точното позиционирање се поважни од многу долгите цртање. Погонот на багажникот го пренесува движењето на серво моторот директно на влечната кола, обезбедувајќи контролирано движење со слаба механичка игра и повторливо позиционирање.
Направено за кратки, прецизни циклуси на цртање
НаFR-50обезбедува50 kN сила на влечењесо ефективна должина на цртање од 4 m и удар на јадрото-шипка од 2 m. Серво мотор со иновативност од 30 kW придвижува планетарен менувач под прав агол со сооднос 1:15. Брзината на цртање постојано се прилагодува од 0–40 m/min, додека брзината на враќање на превозот достигнува 0–30 m/min.
Оваа конфигурација е корисна кога машината треба постојано да забрзува, запира и рикверцува без да ја изгуби прецизноста на положбата. Менувачот со багажник ја избегнува долгата флексибилна патека на синџирот што се наоѓа на конвенционалните клупи за влечење на синџирот, додека претходно наполнетите лежишта и компонентите за пренос против удари помагаат да се контролира механичкото растојание. Повторливоста на позиционирањето може да достигне± 0,05 ммпод соодветни работни услови.
Клучни спецификации на FR-50:Сила на влечење 50 kN, ефективна должина на влечење од 4 m, удар на јадрото на прачка од 2 m, брзина на влечење од 0–40 m/min и брзина на враќање на превозот до 0–30 m/min.
Ракувањето со јадрото на шипката е дел од машината
За цртање цевки, продуктивноста е под влијание не само од ударот на цртањето, туку и од тоа колку брзо јадрото може да се подготви за следниот циклус. FR-50 вклучуваавтоматско навојување на јадро-прачкаи пневматски систем за вилица од типот на клин за да се намали мануелната интервенција при товарење и стегање.
Внатрешното и надворешното подмачкување може да се конфигурира и за цртање цевки со внатрешен дијаметар од ≥16mm. Ова е важно за апликации со приклучок или мандрела, каде што условите за подмачкување директно влијаат на оптоварувањето на влечење, абењето на матрицата и квалитетот на површината на цевката.
FR-50 Техничка конфигурација
Сила на цртање50 kN
Ефективна должина на цртање4м
Мозочен удар со јадро-прачка2м
Брзина на цртање0-40 м/мин
Брзина на враќање на превозот0-30 м/мин
Главен серво моторИновативност од 30 kW
МенувачПланетарен менувач со прав агол
Сооднос на менувачот 1:15
Повторливост на позиционирање± 0,05 мм
Централна висина800 мм
Јадро-Род провираАвтоматски
ПодмачкувањеДостапно внатрешно и надворешно подмачкување
Каде што Rack-Pinion има предност
Машината е особено прилагодена замедицински цевки, воздушни хидраулични линии и прецизни автомобилски компоненти, каде што постојаното движење и повторливото позиционирање може да бидат поважни од максималниот капацитет на влечење. Тоа е исто така практичен избор кога достапниот простор на работилницата е ограничен; FR-50 има компактен распоред со централна висина од 800 mm.
За долги производи за кои се потребни продолжени потези на влечење или многу големи сили на влечење, посоодветна е синџир или хидраулична маса за влечење. Опремата со багажник има поголема смисла кога производниот циклус е релативно краток и процесот има корист од брзината и позиционирањето контролирано од серво.
Rack-Pinion наспроти конвенционален цртеж со синџири
| Ставка |
Rack-Pinion |
Синџир-тип |
| Возете |
Решетка и пинион со серво мотор |
Ланец и редуктор |
| Типична јачина |
Позиционирање, забрзување и контрола на брзината |
Силно влечење и подолги потези на цртање |
| Брзина на цртање |
0–40 m/min на FR-50 |
Зависи од моделот на машината |
| Должина на цртање |
4m ефективна должина на FR-50 |
Подолги удари достапни на многу модели |
| Најдобро одговара |
Прецизни цевки и производство со краток циклус |
Општо цртање на шипки и цевки, производство со поголемо оптоварување |
Споредбата главно се однесува на процесот на производство, а не кој пренос е универзално подобар. Ако работата бара должина на цртање од класа 4 m, чести промени на брзината и цврсто позиционирање, аранжманот на решетката-пинион има јасна предност. Ако приоритет е максималниот капацитет на влечење или многу подолг удар, конвенционален ланец или хидраулична машина може да обезбеди подобро совпаѓање.
Контролирајте го циклусот на цртање преку серво движење
Mitsubishi PLC со HMI ја координира низата на цртање, додека серво погонот обезбедува променлива контрола на брзината за превозот. Ова овозможува да се постават брзините на цртање и враќање според материјалот и алатот наместо да се работи машината со една фиксна брзина.
Серво контролата е корисна кога циклусот на цртање вклучува чести движења на забрзување, забавување и враќање.Брзината може да се прилагоди за да одговара на условите на материјалот, редукцијата и алатките, додека PLC управува со барањата за редослед и позиционирање.
Завршете го процесот на прецизно цртање цевки
За прецизна линија на цевки, машината може да се комбинира со FangRong'sЦртеж умре, вклучително и дијамантски алатки и аМашина за покажувањеза подготовка на материјалот. Резултирачкото поставување ги одржува движењата на алатирање, напојување и цртање усогласени со димензионалните барања на готовата цевка или шипка.
Затоа, конфигурацијата на решетката и штипката најдобро се смета како решение за цртање ориентирано кон прецизност, наместо како општа замена за секој тип на подлога. Точниот избор зависи од потребната сила на влечење, работната должина, материјалот, производниот циклус и точноста на позиционирањето.


 Whatsapp