Whatsapp
Нудиме сеопфатен асортиман на прецизна опрема за обработка на метал, вклучително и исправување, ладно цртање, насочување, фаќање, сечење, тркалање на конци и матрици за цртање, приспособени за материјали од цевки, шипки и жици низ различни индустрии.
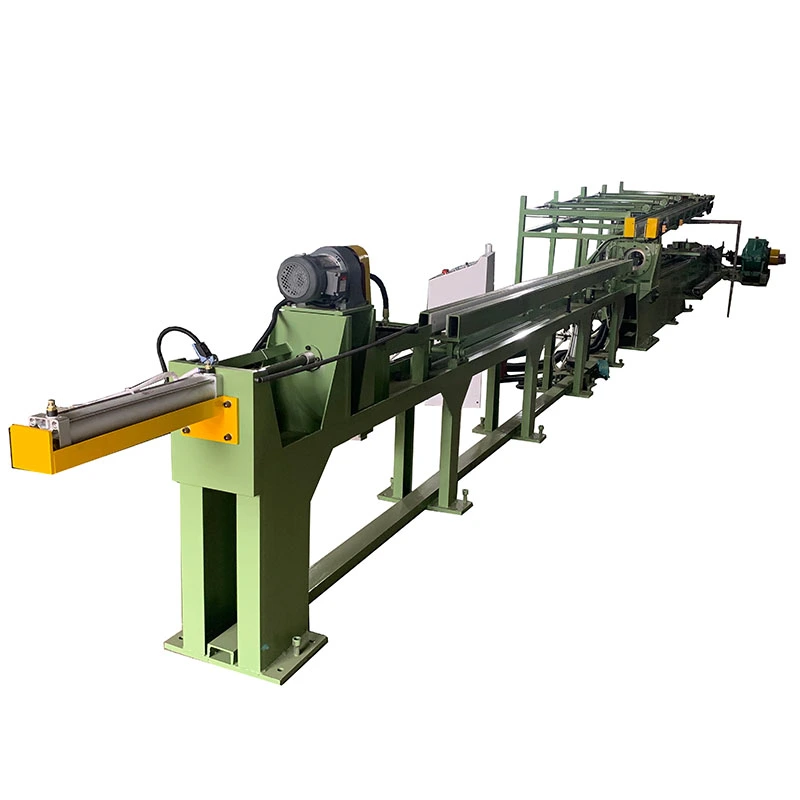
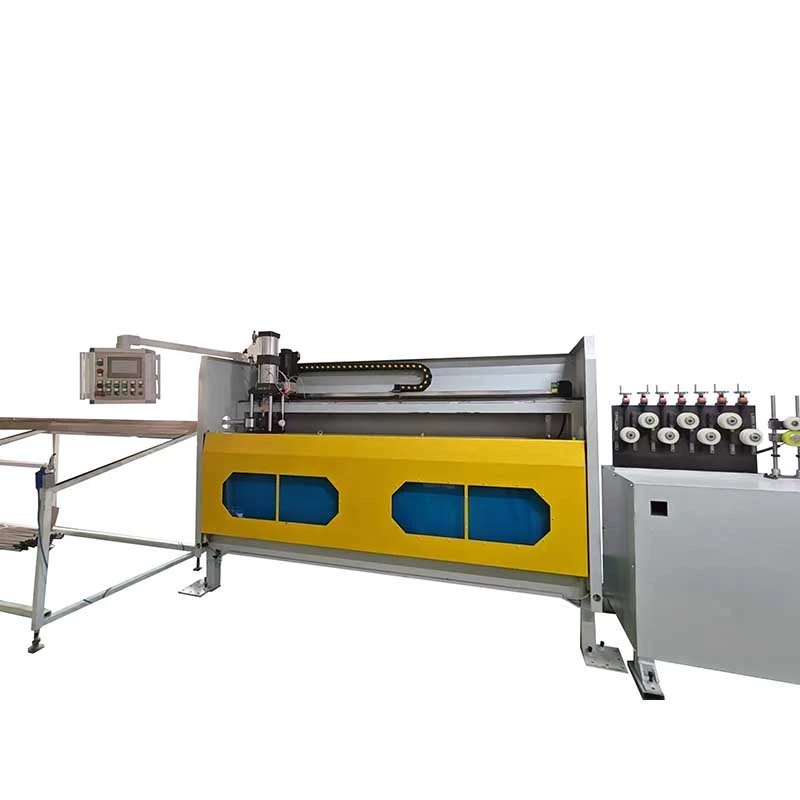
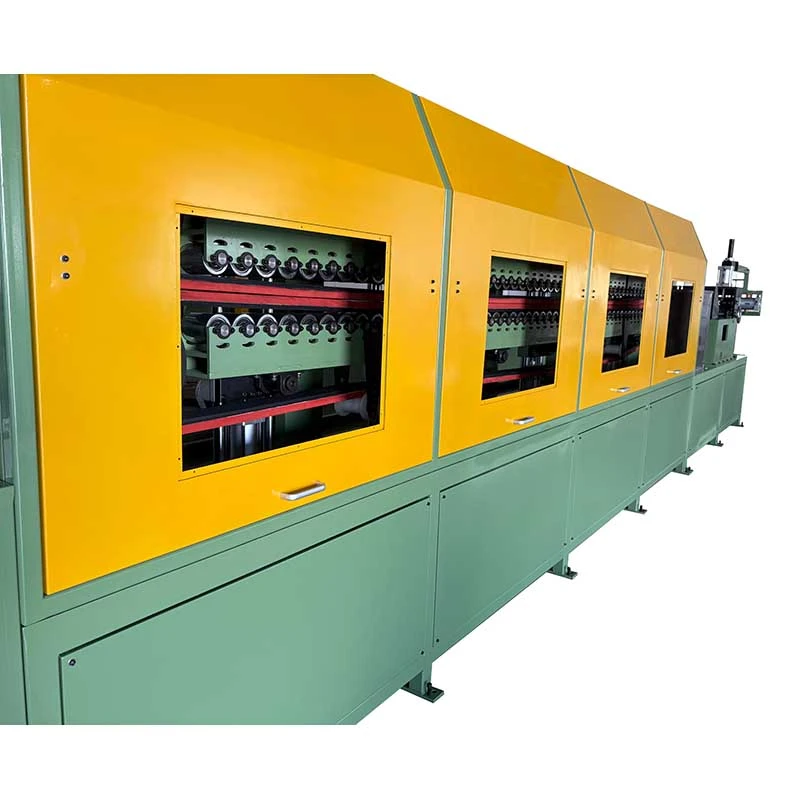
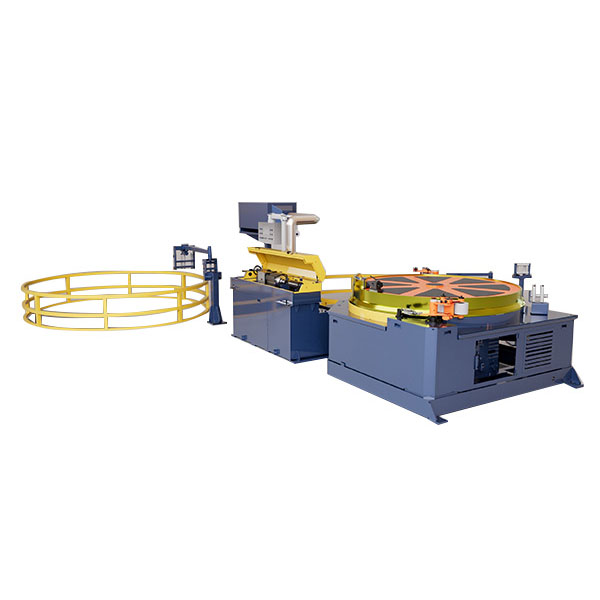
НаАвтоматска машина за ладно цртање од типот на гасеници со намоткае дизајниран за континуирано цртање и намотување наметални цевки со мал дијаметар. Со силите на влечење на10–50 kNи се забрзува до100 m/min, погонот на патеката гасеничар обезбедува стабилно влечење и континуирано работење. Се справува со дијаметар на цевки одφ5–40 mmи го внесува извлечениот материјал директно во намотката, намалувајќисечење, ракување и складирање. Погоден за бакарни, алуминиумски, нерѓосувачки челик и јаглеродни челични цевки што се користат воHVAC, автомобилска, електротехника и општо инженерство.
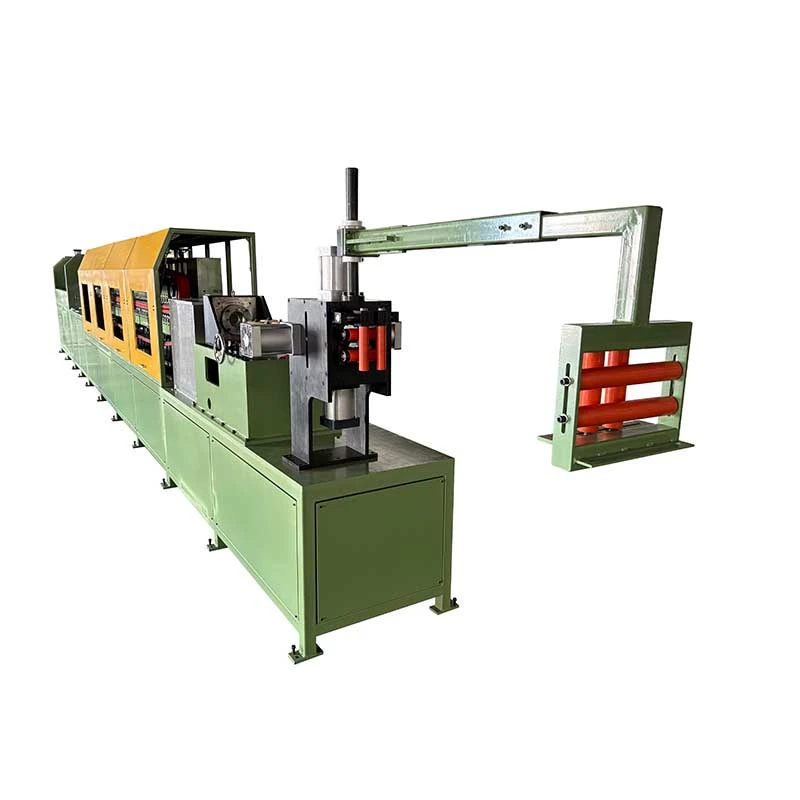
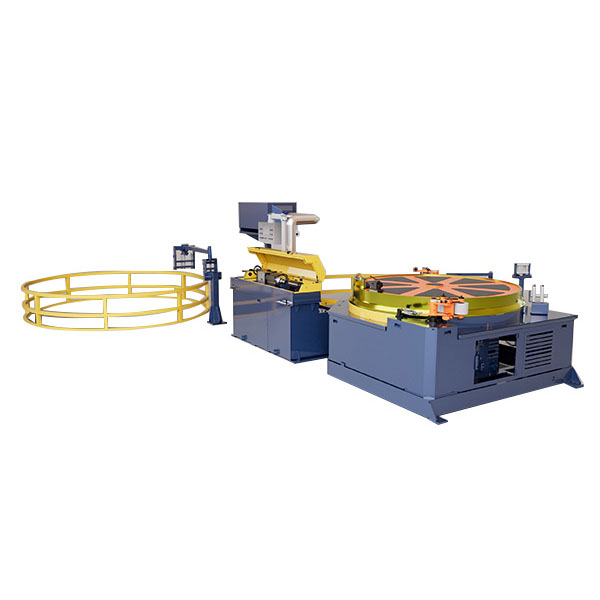
НаАвтоматска машина за ладно цртање од типот на гасеници со намоткае наменета за производители кои треба постојано да цртаат метални цевки со мал дијаметар и да го примаат готовиот производ во калеми наместо во прави должини. Комбинира аСистем за цртање од типот на гасеничар, прецизен држач за матрици, PLC контрола и автоматска станица за намотувањево една производна линија, со елиминирање на повеќекратното запирање, истовар, сечење и рачно пренесување помеѓу операциите на цртање и намотување.
Оваа конфигурација е особено корисна кога производот се испорачува во долги континуирани должини за виткање, сечење, производство на разменувачи на топлина или понатамошно цртање. Серијата FR опфаќа дијаметри на цевки одφ5 до φ40 mm, со влечење сили од10 до 50 kNи максимални брзини на цртање на80-100 m/min, во зависност од моделот и условите на процесот.


Традиционалните ланци или хидраулични клупи ја повлекуваат цевката во поединечни потези. Автоматската машина за ладно цртање со намотка од типот на гасеници мора да запре по секој удар за операторот да може да го ресетира, растоварува или пренесе работното парче. Овој метод на работа е прифатлив за кратки прави цевки, но станува неефикасен кога му треба на клиентотстотици или илјадници метри континуирани цевки со мал дијаметар.
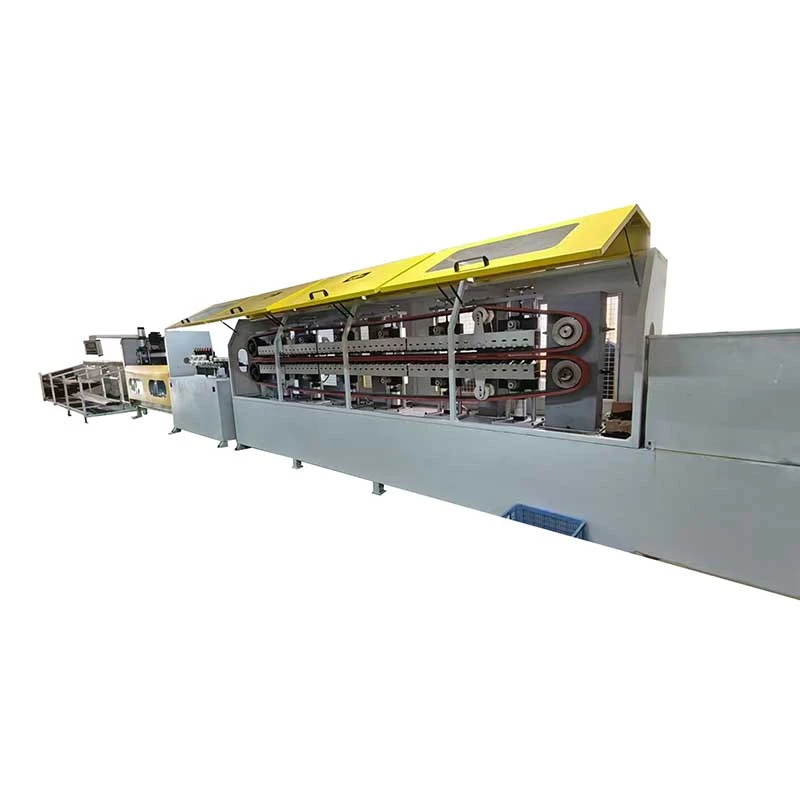
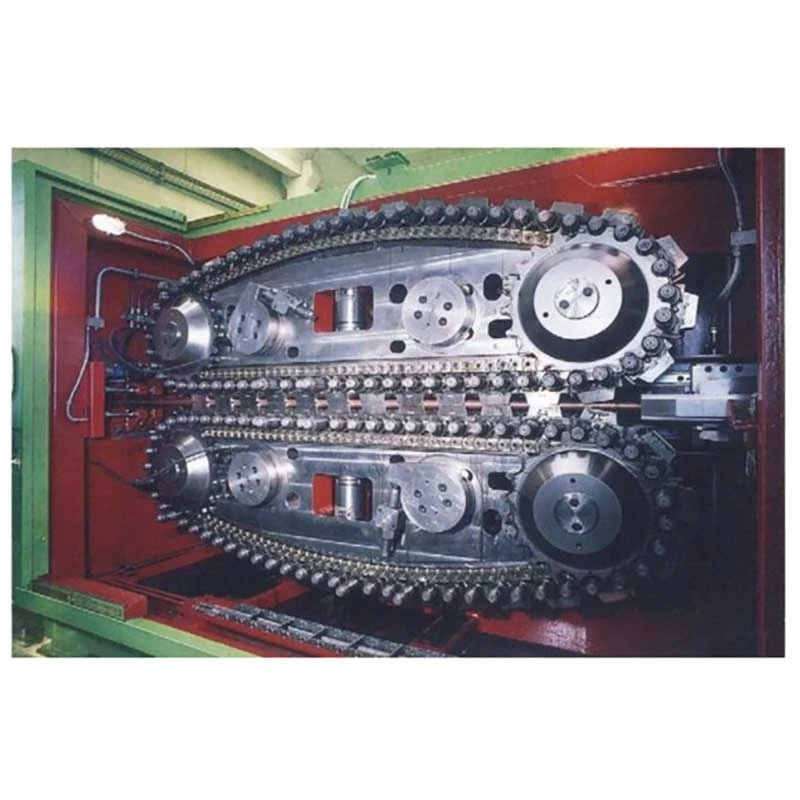
Системот на влечење го менува методот на влечење од наизменично движење на удар воконтинуирано влечење со триење. Горните и долните шини на лазачот ја држат цевката на долга контактна површина и постојано ја внесуваат низ матрицата за влечење. Завршената цевка потоа директно влегува во намотката.
Резултатот не е само поголема брзина на цртање. Главните производствени предности се помалку чекори за ракување, помалку средно складирање, намалена интервенција на операторот и формат на готов производ што може да се пренесе директно на следниот процес.
Кога е важно континуираното цртање:Највредно е за бакарни, алуминиумски и челични цевки со долга должина, каде што обемот на производство и испораката на серпентина се поважни од производството на поединечни прави шипки.
Кога е помалку важно:Ако вашиот производ секогаш се испорачува како кратки прави должини и бара чести промени помеѓу многу различни големини на цевки, може да биде посоодветна конвенционална маса за влечење. Затоа, изборот на машината треба да се заснова на материјалот, намалувањето по премин, завршениот дијаметар, потребната должина и форматот на испорака наместо само на брзината.
1. Хранење со цевка:Влезната цевка се снабдува од декојлер или систем за напојување со права должина и влегува во машината преку водилката за влез.
2. Цртање матрица:Цевката поминува низ матрица за прецизно цртање, намалувајќи го надворешниот дијаметар и контролирајќи го готовиот димензионален профил. Дизајнот и подмачкувањето на матрицата имаат директно влијание врз силата на влечење, состојбата на површината и животниот век на алатот.
3. Континуирано влечење со ползач:Две паралелни шини за лазење ја држат цевката пред или околу операцијата на цртање. Повеќе пара пневматски цилиндри применуваат контролиран притисок за одржување на триење помеѓу шините и цевката. За разлика од масата за влечење со синџир, роботот не треба да се ослободува и ресетира по секој удар.
4. Цртеж со променлива брзина:Брзината на цртање постојано се прилагодува во рамките на номиналниот опсег. Вистинската брзина на производство треба да се избере според јачината на материјалот, големината на цевката, односот на намалување, подмачкувањето и потребната завршна површина, наместо едноставно да работи со максимална брзина.
5. Синхронизирано намотување:Нацртаната цевка влегува во станицата за намотување веднаш по напуштањето на делот за цртање. Брзината на намотување ја следи брзината на влечење за да го контролира затегнатоста на линијата и да произведе стабилна намотка.
6. Промена на серпентина:Кога ќе се достигне претходно поставената должина на намотката или количината на производство, контролниот систем ја запира линијата за замена на серпентина и следниот калем или барабан може да се позиционира за производство.
7. Контрола на PLC и HMI:Контролниот систем управува со брзината на цртање, броењето на должината, работата на намотување и менувањето на намотките, овозможувајќи му на операторот да го следи целиот процес од една контролна станица.
Погонот за гаснење обезбедува континуирано влечење наместо повторени циклуси на повлекување-стоп. FR-16 и FR-25 нудат брзини на цртање до80 m/min, додека FR-38 достигнува до100 m/min.
За производителот на бакарни цевки со висок волумен кој обезбедува долги намотки на производителите на HVAC, овој принцип на работа може да го отстрани времето на застој поврзано со повторените удари на клупата. Сепак, максималната брзина не е автоматски најдобрата брзина на производство. За тешки оценки од нерѓосувачки челик или високи стапки на редукција, помалата брзина со соодветно подмачкување може да обезбеди подобар век на траење на алатот и подобар квалитет на површината.
Должината на контактот на ползачот се движи од1800 до 3500 mm. Подолгата површина за контакт овозможува распределбата на силата на влечење на поголема должина на цевката, намалувајќи го ризикот од лизгање на влечката кога е потребна поголема сила на влечење.
Овој параметар станува особено важен кога се обработуваат поцврсти материјали, поголеми дијаметри на цевки или поголеми намалувања. За мека бакарна цевка со скромно намалување, најдолгиот ползач не е нужно потребен.
Серијата FR користи повеќе парови воздух-цилиндри за да го контролира притисокот на стегање на гасеникот. FR-16 користи 8 пара, FR-25 користи 10 пара и FR-38 користи 12 пара.
Целта е да се одржи доволно триење долж зоната на цртање без да се потпира на прекумерен притисок во една точка. Правилното прилагодување на притисокот е важно бидејќи недоволниот притисок може да предизвика лизгање, додека прекумерниот притисок може да ја обележи или деформира површината на цевката.
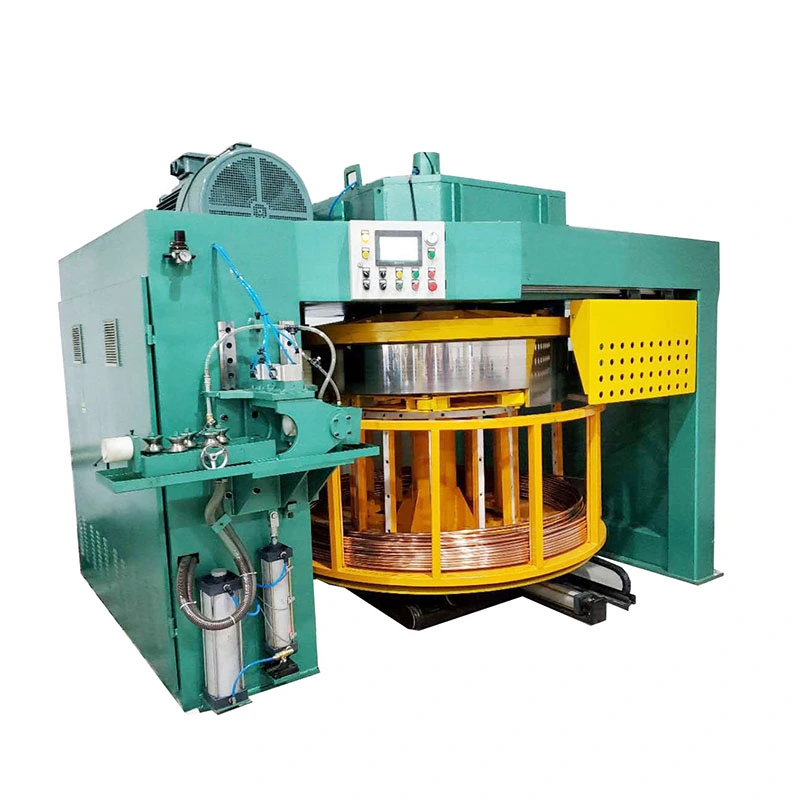
Готовата цевка се намотува директно на калем или барабан по цртањето. Ова е корисно за HVAC, ладење и автомобилски цевки каде што процесите низводно често бараат долг континуиран материјал.
Производителот на бакарни цевки што користи FR-38 за цевки за климатизација може да го пренесе готовиот калем директно на последователно сечење, свиткување или производство на разменувач на топлина наместо прво да го сече материјалот на прави должини, да го здружува и потоа да го внесе во друг процес.
Трите стандардни модели покриваат различни барања за дијаметар и сила на влечење. Изборот на поголем модел едноставно затоа што нуди поголема максимална брзина може да ги зголеми трошоците за опремата и енергијата без да го подобри производството ако потребната големина и намалување на цевката се мали.
| Модел | FR-16 | FR-25 | FR-38 |
| Опсег на дијаметар на цевката | φ5-φ16 mm | φ10-φ25 mm | φ10-φ40 mm |
| Сила на цртање | 10 kN | 30 kN | 50 kN |
| Моќ на главниот мотор | 15 kW | 22 kW | 37 kW |
| Брзина на цртање | 0-80 m/min | 0-80 m/min | 0-100 m/min |
| Парови на воздушни цилиндри | 8 пара | 10 пара | 12 пара |
| Ширина на роботот | 80 мм | 100 мм | 120 мм |
| Должина на контакт на роботот | 1800 мм | 2500 мм | 3500 мм |
| Станица за намотување | Интегриран | Интегриран | Интегриран |
Избор на модел:FR-16 е погоден за помали димензии на цевки до φ16 mm; FR-25 обезбедува поголема сила на влечење за апликации φ10-φ25 mm; FR-38 е наменет за поголеми димензии на цевки до φ40 mm и апликации за кои е потребна сила на влечење до 50 kN. Конечниот избор треба да се потврди од почетниот дијаметар, завршениот дијаметар, степенот на материјалот, намалувањето по премин, методот на подмачкување и потребниот производствен излез.
Типични материјали:Бакарни и алуминиумски цевки за намотки за климатизација, системи за ладење, кондензатори и испарувачи.
Сценарио за клиентите:Производителот на бакарни цевки користи подлога за гасење FR-38 со интегрирана намотка за да произведе долги цевки за климатизација. Процесот на континуирано цртање овозможува исцртаната цевка директно да влезе во намотката, намалувајќи ја потребата за средно сечење и рачно пренесување пред следната производна операција.
За оваа апликација, брзината на цртање и стабилноста на серпентина обично се поважни од максималната сила на влечење сама по себе. Подмачкувањето, состојбата на матрицата и крајната димензионална толеранција треба да се проценат заедно со барањата за излез.
Типични материјали:Јаглероден челик, нерѓосувачки челик, бакарни и алуминиумски цевки за сопирачки линии, системи за гориво и системи за климатизација на возилата.
Сценарио за клиентите:Добавувач на автомобилски цевки користи FR-25 за континуирано производство на намотани цевки со мал дијаметар. Системот за влечење со влечка го избегнува повтореното забрзување и забавување поврзани со наизменично цртање, помагајќи му на производителот да одржи постабилен континуиран процес пред сечењето и формирањето низводно.
За автомобилските цевки, состојбата на површината и димензионалната конзистентност може да бидат поважни од постигнувањето на најголема можна брзина на линијата бидејќи дефектите може да станат скапи по свиткување, палење или склопување.
Типични материјали:Нерѓосувачки челик и други прецизни легури што се користат за цевки со мал дијаметар и компоненти за инструменти.
Сценарио за клиентите:Производител на медицински уреди користи FR-16 за цртање цевки од нерѓосувачки челик со мал дијаметар за последователно сечење и склопување. Континуираниот процес е погоден кога се потребни долги, конзистентни должини на цевките пред материјалот да се исече на поединечни компоненти.
За медицински и инструментални апликации, максималната брзина обично е помалку важна од димензионалната контрола, состојбата на површината, стабилноста на алатот и проверката на квалитетот што може да се следи.
Мали бакарни, алуминиумски и челични цевки може да се извлечат и навиваат за електрични компоненти, инструменти, компоненти за пренос на топлина и други инженерски производи. Интегрираната конфигурација на намотување е најкорисна каде што следниот процес може да прифати континуиран материјал за намотка.
Стандардниот машински пакет го вклучувасистем за цртање на гасеници, главен мотор, менувач, држач за матрици, пневматски систем за стегање, интегрирана станица за намотување, контролен кабинет со PLC со HMI и стандардни машински компоненти.
Матрици за цртање за специфични големини на цевки обично се избираат според материјалот на купувачот и распоредот за поминување и може да се цитираат одделно. Декојлерите, дополнителната опрема за напојување, специјалните барабани за намотување, приспособената автоматизација и друга опрема нагоре или низводно може да се конфигурираат според производната линија.
| MOQ | 1 комплетен машински сет |
| Цена заснована на количина | 1 сет / 2-4 сета / 5+ комплети; конечната единечна цена е цитирана според моделот, конфигурацијата и количината на нарачката |
| Трговски рок | ФОБ пристаниште Шенжен, Кина; други Инкотермови достапни по договор |
| Рок на плаќање | 30% депозит по потврда на нарачката; 70% салдо пред испорака по фабрички тест за прифаќање |
| Стандардно време на нарачка | FR-16 / FR-25: приближно 30-60 дена; FR-38 и приспособени конфигурации: приближно 60-90 дена |
| Забрзана нарачка | Приоритетното производство може да се организира според капацитетот и конфигурацијата на фабриката. Забрзаниот датум на испорака мора да биде потврден во комерцијалната понуда пред поставувањето на нарачката. |
| Гаранција | 12 месеци од пуштањето во употреба |
Важно:Времето на испорака започнува откако ќе се потврдат техничките спецификации, барањата за цртање и комерцијалните услови. Прилагодените матрици, специјалната автоматизација, увезените електрични компоненти и барањата за тестирање специфични за клиентите може да влијаат на конечниот распоред за испорака.
Автоматската машина за ладно цртање од типот на гасеници со намотка е конструирана околу вистинскиот процес на цртање на цевката на клиентот наместо избрана само со номинален дијаметар на цевката. Пред производството, техничкиот тим може да го оценистепен на материјал, почетна големина, завршена големина, сооднос на намалување, потребна сила на влечење, брзина на производство и барања за намотување.
1. Процесно инженерство:Потврдете ги барањата за материјалот на цевката, димензиите, распоредот на матрицата, конфигурацијата на лазачот и намотките.
2. Материјален преглед:Проверете го челикот за клучеви, шахтите, запчаниците, компонентите на ползачот и другите делови што носат товар пред обработката.
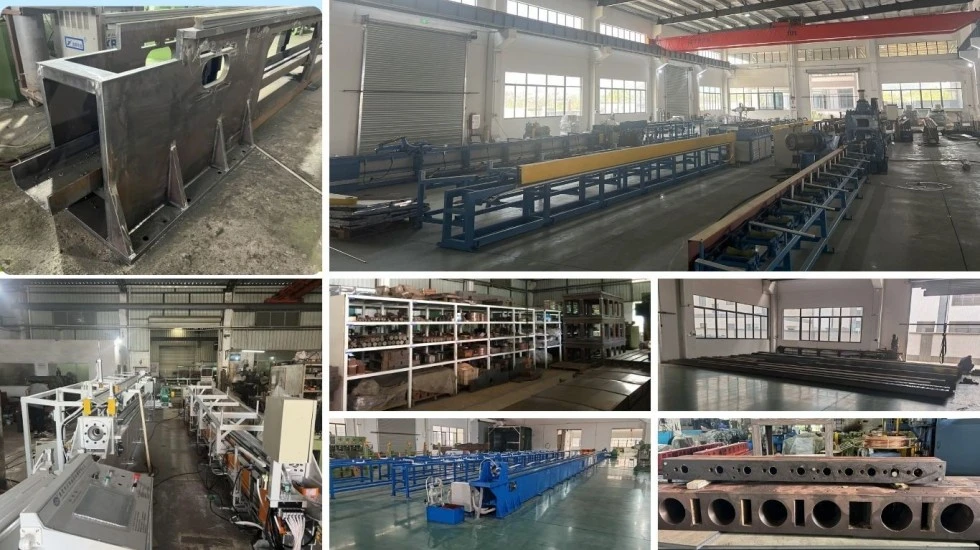
3. Прецизна обработка:Рамки на машински гасеници и главни механички компоненти според инженерските цртежи и потребните толеранции.
4. Механички склоп:Соберете погон на гасеничар, менувач, пневматски систем за стегање, држач за матрици и систем за намотување.
5. Електрична интеграција:Инсталирајте PLC, HMI, сензори, мотори и контролни компоненти и комплетно ожичување на машината.
6. Пуштање во употреба на PLC:Потврдете ја контролата на брзината на цртање, броењето на должината, синхронизацијата на намотките и секвенцата на промена на серпентина.
7. Фабричко тестирање:Машината е подложена на тестирање во мирување и оптоварување. Онаму каде што се достапни примероци од цевки од купувачи, перформансите на цртање и намотување може да се проверат со користење на вистинскиот материјал.
8. Завршна инспекција:Проверете ги димензиите на машината, електричните функции, пневматската работа, подмачкувањето, безбедносните уреди и завршената состојба на серпентина.
9. Пакување за извоз:Машината е спакувана според барањата за транспорт во странство, со заштита од влага, корозија и оштетување при ракување.
Инженерство за влечење од 1998 година.FangRong се фокусираше на ладно цртање и поврзана опрема за формирање метал повеќе од две децении. Инженерската позадина на компанијата вклучува тајванско партнерство за цртање-опрема и последователен независен производствен развој.
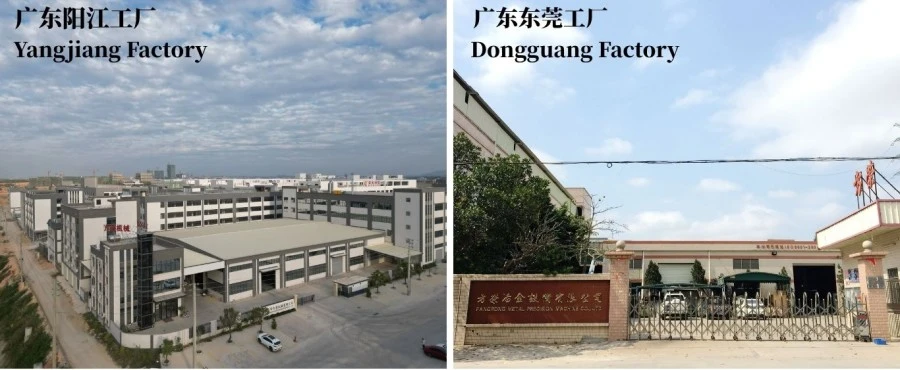
Два производствени капацитети.Производствените капацитети Dongguan и Yangjiang поддржуваат механичко изработка, склопување, тестирање и испорака на опрема за различни количини на нарачки.
Меѓународно искуство за инсталација.Опремата FangRong е испорачана на клиенти во повеќе од 70 земји, обезбедувајќи практично искуство со различни материјали за цевки, барања за производство и фабрички услови.
Фабричко прифаќање тестирање.Клучните оперативни функции се проверуваат пред испораката. За проекти каде што примероците од купувачите се испорачуваат однапред, процесот на цртање и намотување може да се тестира во однос на вистинскиот производствен материјал.
Инженерска поддршка базирана на апликации.Техничкиот тим може да помогне при изборот на матрицата, пресметката на силата на цртање, планирањето на распоредот за поминување, конфигурацијата на роботот, распоредот на машината и барањата за намотување. Ова е особено важно кога се заменува наизменична плоча за влечење со континуирана линија за цртање.
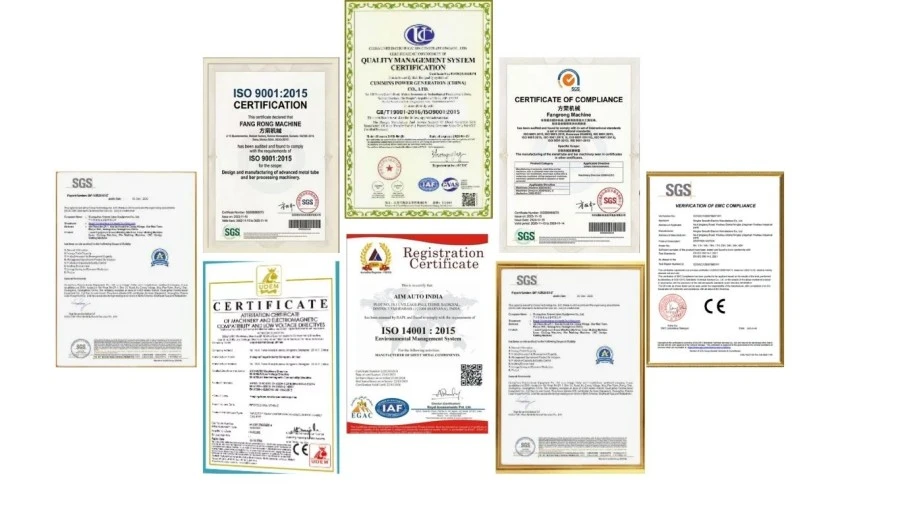
ISO 9001:2015— Систем за управување со квалитет кој опфаќа дизајн, производство, инсталација и сервис. Сертификат бр. UQ231211R1.
CE ознака— Стандардните FR машини се испорачуваат со CE документација за сообразност применлива за конфигурацијата на машината и релевантните барања на ЕУ. Оценката за безбедност на машините се заснова на важечките барања наДиректива 2006/42/ЕЗи придружните хармонизирани стандарди.
SGS инспекција— Може да се организира инспекција од трета страна за договорените спецификации на машината, перформансите и безбедносните барања.
Патентно портфолио— FangRong разви патентирани технологии кои се однесуваат на опрема за цртање, држачи за матрици, механизми за затегнување и други компоненти за формирање метал.
Забелешка:CE усогласеноста е специфична за конфигурацијата. Доколку машината ќе се увезе во ЕУ, конечната техничка датотека, изјавата за сообразност, безбедносните уреди и електричната конфигурација треба да се потврдат за точната испорачана машина. Документацијата на UKCA и другите барања специфични за пазарот може да се дискутираат пред производството.
Автоматската машина за влечење на ладно влечење до намотка е подготвена за меѓународна испорака со пакување ориентирано кон извоз и заштита за механички, електрични и пневматски компоненти. Конечниот метод на пакување зависи од димензиите на машината, маршрутата на испорака и дали опремата се испорачува како комплетна машина или во одделни делови.
За проекти во странство, списокот за пакување, димензиите на машината, бруто тежината и аранжманот за утовар се потврдени пред испораката, така што купувачот може однапред да подготви опрема за царинење, внатрешен транспорт и фабрика за истовар.
Започнете со вистинскиот дијаметар на цевката и силата на влечење наместо со максималната брзина. FR-16 покрива φ5-φ16 mm и обезбедува 10 kN; FR-25 покрива φ10-φ25 mm и обезбедува 30 kN; FR-38 покрива φ10-φ40 mm и обезбедува 50 kN. Јачината на материјалот, почетниот дијаметар, завршениот дијаметар и намалувањето по поминување исто така треба да се земат предвид.
Да, серијата FR може да се конфигурира за бакар, алуминиум, нерѓосувачки челик, јаглероден челик и избрани специјални легури. Сепак, не треба да се претпоставува дека истата машина користи идентични параметри за матрици, подмачкување или цртање за секој материјал. Потврдите материјали генерално бараат поголема сила на влечење и поблиска контрола на редукцијата и подмачкувањето.
Бр. 100 m/min е максималната номинална брзина на FR-38 под соодветни услови на процесот. Вистинската брзина на производство зависи од материјалот, димензиите на цевките, редукцијата, дизајнот на матрицата, подмачкувањето, барањата на површината и условите на намотување. Трчањето со максимална брзина е корисно само кога целиот процес може да одржи стабилен квалитет со таа брзина.
Главната разлика е методот на влечење. Вообичаената маса за влечење влече потези, додека системот за влечење обезбедува континуирано влечење базирано на триење. Ова е поволно за долги континуирани цевки бидејќи ги намалува циклусите на запирање-поаѓање и му овозможува на нацртаниот производ директно да влезе во намотката.
Соодветниот притисок на гасечот, состојбата на патеката, усогласувањето и процесот на подмачкување се важни. Преголемиот притисок на стегање може да ги оштети чувствителните површини, додека недоволниот притисок може да предизвика лизгање. Затоа, системот за стегање треба да се прилагоди според барањата за материјалот и површината на цевката, наместо едноставно да се применува максимален притисок.
Ве молиме наведете гостепен на материјал, дијаметар на почетната цевка, завршен дијаметар, дебелина на ѕидот на цевката доколку е применливо, потребна брзина на цртање, целен излез на производство, димензии на серпентина и достапно напојување. Примерок за цртање или постоечки распоред за поминување е исто така корисен. Овие параметри овозможуваат проверка на потребната сила на влечење и моделот на машината пред цитат.
Стандардната машина вклучува систем за цртање и држач за матрици. Матрици за специфични големини на цевки се избираат според материјалот и димензиите на купувачот и вообичаено се цитираат според бараниот процес на цртање.
Да. Конфигурацијата на серијата FR вклучува интегрирана станица за намотување. Намотката ја следи брзината на линијата за влечење и ја намотува завршената цевка на наведената макара или барабан. Барањата за должината, затегнатоста и промената на намотката треба да се потврдат при техничката спецификација.
Стандардниот MOQ е1 комплетен машински сет. Може да се подготват цитати засновани на количина1 комплет, 2-4 сета и 5+ серии. Конечната единечна цена не зависи само од количината, туку и од избраниот модел, алат, конфигурација на намотување, автоматизација и барања специфични за клиентите.
Стандардната понуда за ФОБ се заснова наПристаниште Шенжен, Кина. Ако вашиот логистички аранжман бара друго кинеско пристаниште, терминот за испорака и трошоците за внатрешен транспорт може повторно да се пресметаат во понудата.
Стандардните нарачки FR-16 и FR-25 генерално бараат30-60 дена. FR-38 и машините со приспособени конфигурации генерално бараат60-90 дена. Потврденото време на испорака започнува откако ќе се финализираат техничките спецификации и деталите за нарачката.
Приоритетното производство може да се дискутира за итни проекти. Забрзаната нарачка е предмет на тековниот фабрички капацитет, достапноста на компонентите и конфигурацијата на машината. Забрзаниот датум на испорака треба писмено да се потврди во комерцијалната понуда пред да се изврши нарачката.
Стандардниот аранжман за плаќање е30% депозит по потврда на нарачката и 70% салдо пред испорака по фабричко тестирање за прифаќање. За квалификувани проекти може да се разговара за алтернативни услови.
Машината се проверува за механичка работа, електрични функции, пневматско стегање, контрола на брзината на влечење, синхронизација на намотување, безбедносни функции и целокупно склопување. Кога се обезбедени примероци од цевки од купувачи, може да се организираат вистински тестови за цртање и намотување пред пратката.
Да. FangRong може да обезбеди упатства за инсталација, поддршка за пуштање во работа и обука на операторот. Обуката може да опфати работа на машината, менување на матрицата, рутинско одржување, прилагодување на роботот и основна дијагноза на дефекти. Точниот аранжман на услугата е потврден според проектот и дестинацијата.
Стандардниот гарантен период е12 месеци од пуштањето во употреба. Вообичаените резервни делови, како што се компонентите на лазачот, запчаниците, заптивките и сензорите може да се испорачаат според конфигурацијата на машината. Достапна е и далечинска техничка поддршка за проблеми со работењето и одржувањето.
Да, каде што клиентот може однапред да обезбеди репрезентативен материјал за цевки и потребните информации за цртежот. Тестирањето со вистинскиот материјал е особено корисно за нови апликации бидејќи овозможува оценка на силата на влечење, брзината, подмачкувањето, состојбата на површината и перформансите на намотување пред испораката.
Купувачот треба да ја подготви потребната основа, позициите на котвата, напојувањето со електрична енергија, компримиран воздух, системот за подмачкување и опремата за ракување со материјали според конечниот распоред на машината. FangRong може да обезбеди цртежи на темелите, информации за сидро-завртки и барања за инсталација пред пратката.
Адреса
БР. 163, патот Шатонг, втора индустриска зона Шабу, град Даланг, град Донггуан, Гуангдонг, Кина
тел
Е-пошта