Whatsapp
Нудиме сеопфатен асортиман на прецизна опрема за обработка на метал, вклучително и исправување, ладно цртање, насочување, фаќање, сечење, тркалање на конци и матрици за цртање, приспособени за материјали од цевки, шипки и жици низ различни индустрии.
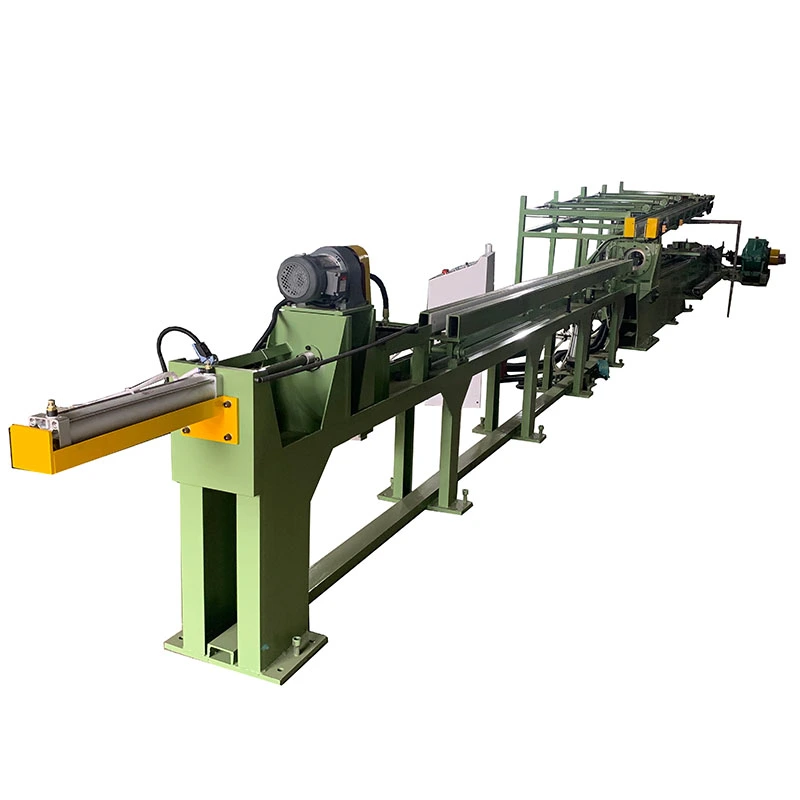
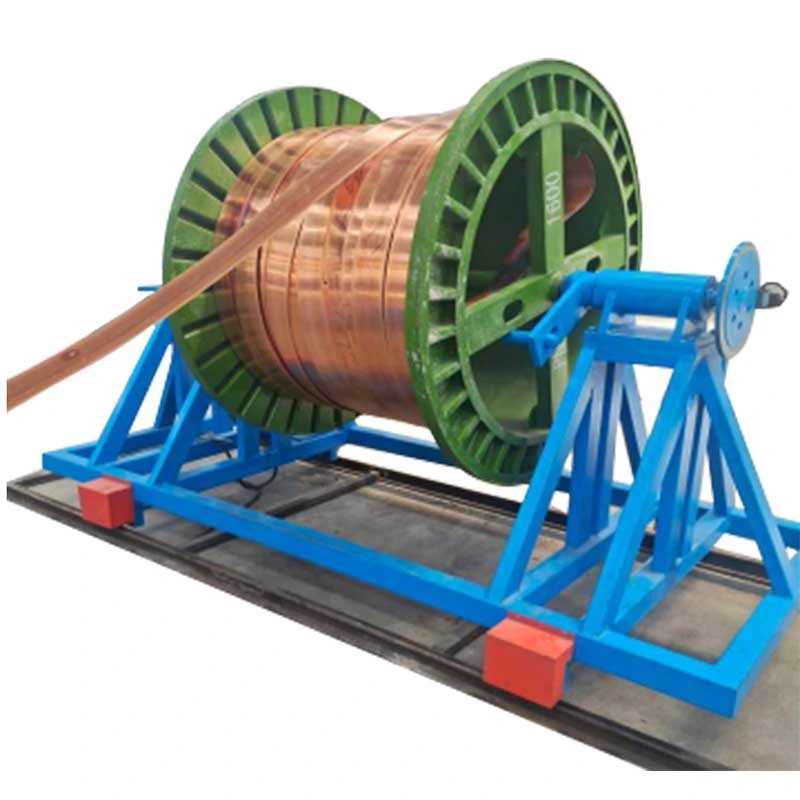
НаХидраулична машина за цртање собирницие дизајниран за ладно цртањебакарни и алуминиумски собирници, подобрување на прецизноста на димензиите, финишот на површината и цврстината. Силите на цртање се движат од10-100 тони, со должини на цртање на6–12 mи брзини на2–12 m/min. Се справува со бакарни собирници од40×2 mm до 400×30 mm. Контролата на хидрауличната сила и променливата брзина обезбедуваат стабилно цртање со намалени површински дефекти. Погоден задистрибуција на енергија, трансформатори, разводни уреди и електрична опрема.
НаХидраулична машина за цртање собирници, исто така наречена подлога за влечење на бакарни собирници или машина за цртање на хидраулични собирници, е дизајнирана за ладно цртање бакарни и алуминиумски рамни шипки по истиснување или лиење. Хидрауличниот цилиндар го влече работното парче низ прецизна матрица за да ја намали ширината и дебелината, да ја подобри димензионалната конзистентност, да ја рафинира површината и да ја зголеми цврстината преку ладна работа.
FR-серијата на FangRong вклучуваFR-10T, FR-20T, FR-30T, FR-50T и FR-100T, покривајќи сили за влечење од 10 до 100 тони. Во зависност од моделот, машината се справува со собирници одШирина од 15 до 400 мм, дебелина од 2 до 30 мм и ефективна должина на цртање од 6 до 12 м. Главно се користи за бакарни и алуминиумски собирници за разводни уреди, опрема за дистрибуција, трансформатори, електрични конектори и други апликации за напојување.
Хидрауличната машина за цртање со шини користи процес на хидраулично повлекување. Вистинскиот дизајн на матрицата, намалувањето по премин и силата на влечење треба да се одредат од почетниот дел, целниот дел, материјалната состојба и потребните својства, а не само од големината на собирницата.
1. Вчитување на работното парче
Екструдираната или леана бакарна или алуминиумска шина е поставена на решетката за напојување. Водечкиот крај е зашилен или намален за да може да влезе во матрицата за цртање.
2. Влегување во умре
Подготвениот крај поминува низ матрица дизајнирана за потребниот завршен пресек. За нестандардни профили на собирници, држачот на матрицата и алатот може да се конфигурираат да одговараат на делот.
3. Хидрауличен цртеж
Хидрауличниот цилиндар ја повлекува собирницата низ матрицата со контролирана сила. Големините на отворите на цилиндрите низ серијата FR се движат од125 до 280 мм, со дијаметри на клипната прачка од70 до 140 мм.
4. Контрола на брзината на цртање
Брзината на цртање е прилагодлива од2 до 12 m/min. Може да се претпочита помала брзина за големи намалувања, тешки делови или услови на процесот кои бараат поблиска контрола, додека стабилните производни линии можат да користат повисока поставка каде што тоа го дозволуваат алатниот систем и системот за подмачкување.
5. Повратен удар
По потегот на цртање, кочијата се враќа за следниот циклус со брзина до 20 m/min кај помалите модели и до 15 m/min кај FR-100T.
6. Исправување кога е потребно
Може да се додаде опционална единица за исправување кога процесот низводно бара построга контрола на лакот или извртувањето.
PLC може да ги контролира секвенците на цртање и враќање, додека HMI им овозможува на операторите да поставуваат и да ги следат работните параметри како што се брзината на цртање и должината на ударот.
Лабава димензионална толеранција по истиснување
Самото истиснување може да не обезбеди толеранција на ширина и дебелина што е потребна за прецизни електрични компоненти. Цртањето низ калибрирана матрица обезбедува контролирано намалување на пресекот и ја подобрува димензионалната конзистентност долж шипката.
Површински дефекти од претходниот процес
Екструдираните површини може да содржат ознаки или неправилности кои стануваат неприфатливи за изложените собирници или компонентите за прецизен контакт. Правилно избраните алатки за цртање и подмачкување можат да ја подобрат завршената површина.
Ниска цврстина или недоволна цврстина
Ладното цртање воведува стврднување на работата. Ова може да ја зголеми цврстината и цврстината на истегнување и да и помогне на собирницата да ја одржи својата форма при последователно свиткување, склопување или намотување. Точната механичко-имотна промена зависи од редукцијата и материјалната состојба.
Варијација на напречниот пресек
Матрицата за прецизно влечење го контролира готовиот дел поконзистентно отколку да се потпира само на истиснување, што е важно кога шините мора да одговараат на фиксни празнини, терминали, изолатори или електрични склопови.
Повторени операции за рачно цртање
Хидрауличното активирање обезбедува програмабилни циклуси на влечење и враќање, намалувајќи ја мануелната интервенција во споредба со рачно контролираната или механички управувана опрема.
Прецизна контрола на напречниот пресек
Главната вредност на процесот на цртање е корекција на димензиите наместо едноставно зголемување на силата на влечење. Најкорисен е кога екструдираниот дел е блиску до потребната конечна големина, но постојано не ја исполнува толеранцијата потребна за склопување или електрични компоненти.
Прилагодлива брзина на цртање 2-12 m/min
Променливата брзина му овозможува на операторот да го усогласи процесот со материјалот, геометријата на делот, редукцијата и состојбата на алатот. Максималната брзина не е автоматски најдобра поставка за производство; квалитетот на површината, температурата на матрицата и подмачкувањето исто така влијаат на употребливата брзина.
10-100 тони сила на влечење
Потребната тонажа зависи од јачината на материјалот, редукцијата, условите за контакт и геометријата на делот. Поширока собирница не мора да бара иста сила како потесна лента со еднаква површина на пресек, така што изборот на модел треба да се заснова на вистинска пресметка на силата на влечење.
6-12 m ефективна должина на цртање
Овој опсег опфаќа многу апликации за производство на директни собирници. Може да се земат предвид подолги удари кога тоа ги бара должината на готовиот производ или изгледот на производството.
Контрола на хидраулична сила
Хидрауличниот систем обезбедува контролирана сила на влечење во текот на целиот удар. Ова е особено корисно за големи бакарни делови и процеси каде што ненадејните промени во силата на влечење може да влијаат на квалитетот на површината или животниот век на алатот.
Контрола на PLC и HMI
Програмабилната контрола може да управува со потегот на цртање, повратниот удар и низата на циклуси. Корисно е за повторено производство бидејќи операторите можат да работат со дефинирани процесни поставки наместо рачно да го контролираат секој удар.
Изборно исправување и интеграција на линии
За постројки кои преработуваат собирници преку неколку операции низводно, машината за цртање може да се конфигурира со опрема за напојување, исправање или друга опрема за ракување за да се намали средното ракување.
Изборот на модел треба да започне сопочетна ширина и дебелина, целна ширина и дебелина, бакар или алуминиум, намалување по премин, потребна должина на цртање и очекувано производство. Потоа, номиналната тонажа треба да се провери во однос на пресметаната сила на влечење.
| Модел | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| Сила на цртање (тони) | 10 | 20 | 30 | 50 | 100 |
| Ширина на собирницата (мм) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| Дебелина на собирницата (мм) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| Ефективна должина на цртежот (m) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| Дијаметар на отворот на цилиндарот (мм) | 125 | 150 | 180 | 200 | 280 |
| Дијаметар на клипната шипка (мм) | 70 | 80 | 90 | 100 | 140 |
| Брзина на цртање (m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| Брзина на враќање (m/min) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| Моќност на главниот мотор (kW) | 22 | 45 | 55 | 75 | 75 × 2 |
| Системски притисок (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
Сите модели од серијата FR се дизајнирани првенствено за бакарни и алуминиумски собирници. Прилагодени држачи за матрици, подолги потези на цртање, специјални опсези на ширина/дебелина, системи за напојување и опрема за исправување може да се земат предвид според производната линија.
Не избирајте хидраулична маса само според максималните димензии на собирниците наведени во каталогот. За инженерска препорака, наведете гооценка на материјалот, стартен дел, завршен дел, должина на цртежот, број на поминувања и целен излез. Овие параметри овозможуваат да се процени потребната сила на влечење и соодветниот распоред за намалување пред да се специфицира машината.
Хидраулична машина за цртање со собирници со вишок тонажа може да ги зголеми трошоците за опремата без да го подобри процесот ако потребната сила на влечење е многу помала. Спротивно на тоа, континуираното работење на границата на силата на машината остава помала маргина за промени во материјалната состојба, подмачкување или алат. Затоа, соодветниот работен опсег треба да се определи од реалниот процес, а не само од тонажата.
Бакарните собирници за разводни уреди, дистрибутивните панели и магистралните канали бараат конзистентна ширина и дебелина бидејќи готовиот дел мора да одговара на системи за изолација, терминали и механички потпори. Може да се земе предвид машина од класа FR-30T до FR-50T за апликации со среден пресек по пресметка на силата.
Типичен проблем со производството:екструдираната шипка е димензионално блиску до целта, но бара дополнителна обработка пред склопувањето. Цртежот може да го доближи делот до наведените димензии додека ја подобрува конзистентноста на површината.
Рамните бакарни проводници што се користат во склоповите на трансформаторите може да бараат контролирани димензии и соодветни механички својства за формирање или намотување. Ладното цртање може да обезбеди зацврстување на работата покрај намалувањето на димензиите.
Типичен проблем со производството:проводник кој е премногу мек или димензионално неконзистентен може да се деформира за време на намотување. Распоредот за цртање може да се избере за да се постигне бараниот завршен дел и материјалната состојба пред операцијата на намотување.
Малите бакарни делови што се користат за терминали, конектори и компоненти за заземјување имаат корист од постојаните димензии на пресекот бидејќи варијациите можат да влијаат на вклопувањето на склопот и електричниот контакт.
Типичен проблем со производството:варијацијата во дебелината на шипката создава неконзистентен додаток за обработка или вклопување во склопот. Калибрираната матрица за цртање обезбедува повторлив последен дел.
Големите бакарни спроводници и електродни собирници што се користат во електролизата и другите системи со висока струја бараат значителен капацитет на пресек. НаFR-100Tобезбедува до 100 тони номинална влечна сила и поддржува шини до 400 mm широки и 30 mm дебели во наведениот опсег на модели.
Бакарните собирници се користат во кабинети за соларни инвертери, системи за складирање енергија и опрема за конверзија на енергија. Цртежот е корисен каде што проводникот мора да ги исполни контролираните димензии пред да се пробие, свиткува, позлата или конечно да се склопи.
Рамните бакарни проводници се користат во батериски системи, приклучоци со висока струја и склопови за дистрибуција на енергија. За овие апликации, димензионалната конзистентност е важна бидејќи шините често поминуваат низ свиткување, изолација, удирање или склопување на терминалите по цртањето.
Хидраулично инженерство на подлога од 1998 година
FangRong се занимава со производство на опрема за ладно цртање од 1998 година. Нејзиното инженерско искуство опфаќа хидраулични клупи, дизајн на матрици, пресметка на силата на влечење, распореди за намалување и автоматизација на процесите за обоени и други метални производи.
Два производствени капацитети
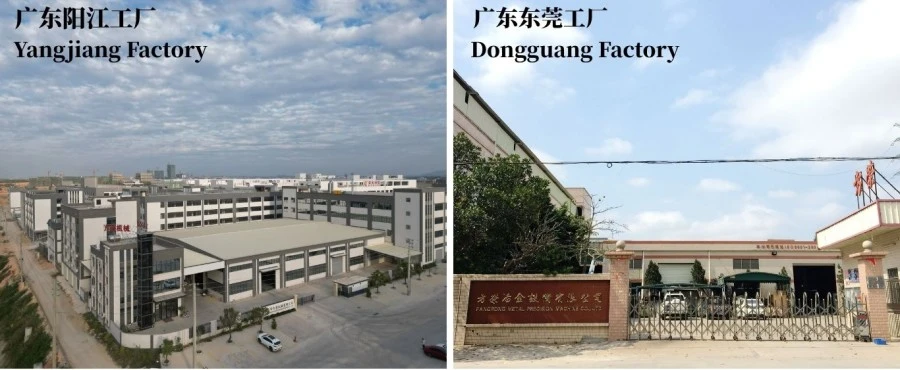
FangRong работи со производствени капацитети во Dongguan и Yangjiang. Аранжманот за производство на две локации обезбедува дополнителен производствен капацитет за стандардна и приспособена опрема за цртање.
Меѓународни инсталации
Опремата FangRong е испорачана на клиенти во повеќе од 70 земји и се користи во бакар, алуминиум, челик, нерѓосувачки челик и други апликации за обработка на метали.
Инженеринг специфичен за процесот
За проект со собирници, важната инженерска работа не е ограничена само на изборот на хидрауличниот цилиндар. FangRong може да помогне со пресметките на силата на цртање, конфигурацијата на матрицата, распоредот за намалување, хидраулични параметри, цртежите на распоредот и опционална автоматизација врз основа на вистинските димензии на собирницата на клиентот.
Фабричко прифаќање тестирање
Пред пратката, машините може да се подложат на работа во мирување проследено со тестирање со номинално оптоварување. Онаму каде што се достапни примероци од купувачите, вистинскиот материјал може да се користи за да се провери работата на цртањето, хидрауличната стабилност, движењето на машината и барањата за готовиот производ пред испораката.
1. Нарачајте инженерство— Димензиите на собирницата, материјалот, силата на влечење, конфигурацијата на матрицата, хидрауличните параметри и барањата за автоматизација се прегледуваат пред производството.
2. Инспекција на компоненти— Клучните компоненти, вклучувајќи цилиндрични цевки, клипни шипки, заптивки и структурен челик се проверуваат пред склопувањето.
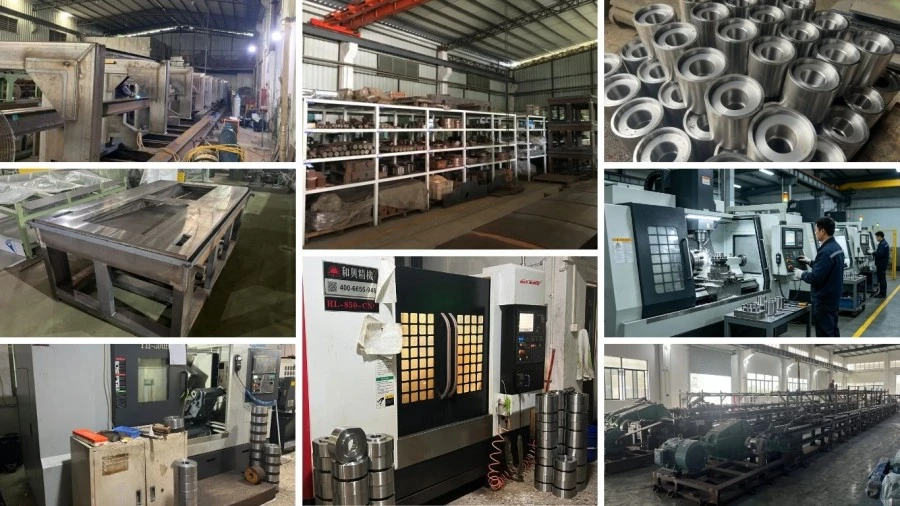
3. Прецизна обработка— Дупките на цилиндрите, клипните шипки и компонентите за водење се обработуваат и завршуваат според бараните димензионални толеранции.
4. Хидраулично склопување— Хидрауличните единици, вентилите, цевководите и контролните компоненти се склопуваат и се проверуваат за стабилност на притисокот и истекување.
5. Механичко усогласување— Главниот цилиндар, носачот за влечење и системот за водење се собрани и порамнети за да се одржи стабилно движење за време на цртањето.
6. Електрична и PLC интеграција— Контролниот систем е програмиран според конфигурацијата на машината и бараниот циклус на цртање.
7. Тестирање на оптоварување— Работата на машината се проверува под дефинирани услови на оптоварување, со тестирање на материјалот од купувачите каде што се обезбедени примероци.
8. Завршен преглед— Пред пратката се проверуваат хидрауличниот притисок, движењето, електричните функции, безбедносните уреди, димензиите и општата состојба на машината.
9. Извозно пакување— Компонентите се заштитени од влага, корозија и оштетувања при транспорт пред да се вчитаат.
ISO 9001:2015— Систем за управување со квалитет кој го покрива релевантниот дизајн, производство, инсталација и сервисни активности. Уверение бр.UQ231211R1.
CE— Стандардните конфигурации на машините може да бидат испорачани со CE документација за сообразност за применливите барања за безбедност на машините. Точната декларација и безбедносната конфигурација треба да се потврдат за нарачаната машина и на пазарот за дестинација.
SGS инспекција— Може да се организира инспекција од трета страна за клиентите кои бараат независна проверка пред пратката.
Патенти— FangRong известува за 32 патенти за пронајдок и повеќе од 100 патенти за корисни модели, вклучувајќи патенти поврзани со компоненти на опрема за цртање и системи за алати.
Машината е подготвена за извозен транспорт со заштита од корозија, заштита од влага и соодветна дрвена амбалажа за главните компоненти. Големите хидраулични и механички склопови може да се испорачуваат одделно во согласност со барањата за полнење на контејнерот и инсталација на локацијата.
За понуда, конечниот метод на испорака, конфигурацијата на пакувањето, појдовната порта и Incoterm треба да се потврдат според дестинацијата, димензиите на машината и конфигурацијата на нарачката.
Стандардната апликација ебакарни и алуминиумски собирници. Бакарни легури, легури на алуминиум и други обоени материјали, исто така, може да се земат предвид кога материјалната состојба, силата на влечење и алатот се соодветни. Оценката на материјалот треба да се обезбеди пред изборот на моделот.
Наведениот опсег на модели опфаќа ширини од15 до 400 мми дебелини од2 до 30 мм, со точен опсег во зависност од моделот. FR-100T покрива ширина од 30-400 mm и дебелина од 3-30 mm.
Не постои единствена редуцирачка вредност што се однесува на секоја бакарна или алуминиумска шина. Практичната редукција зависи од степенот и состојбата на материјалот, почетниот и последниот дел, геометријата на матрицата, подмачкувањето и потребните механички својства. За поголеми вкупни намалувања, може да бидат потребни повеќекратни поминувања за цртање и средно жарење.
Да. Ладната деформација генерално ја зголемува цврстината и цврстината преку работното стврднување. Степенот на промена зависи од редукцијата и почетната материјална состојба. Доколку е потребна специфична цврстина на истегнување, цврстина или издолжување, распоредот за цртање треба да биде дизајниран околу целните механички својства.
Цртежот може значително да ја подобри состојбата на површината, но конечниот резултат зависи и од влезната површина, квалитетот на матрицата, геометријата на матрицата и подмачкувањето. Машината за цртање не може да ги отстрани длабоките дефекти кои веќе постојат под оригиналната површина.
Споредете ја потребната сила на влечење наместо да избирате само според завршената ширина на собирницата. Обезбедете ги почетните и целните димензии, степенот на материјалот и распоредот за намалување. FangRong може да ја пресмета проценетата сила на влечење и да препорача соодветен модел.
Бр. На2-12 m/minопсегот е прилагодлив работен опсег, а не задолжителна брзина на производство. Соодветното поставување зависи од геометријата на делот, редукцијата, материјалот, подмачкувањето, состојбата на матрицата и потребниот квалитет на површината. Поголемата брзина е корисна само кога целиот процес може да одржува стабилни услови за цртање.
Да. Опционална единица за исправање може да се интегрира кога завршената собирница бара дополнителна контрола на лакот или извртувањето. Хранењето и другата опрема за ракување низводно, исто така, може да се разгледаат според распоредот на производството.
Стандардната конфигурација на машината вклучува хидрауличен систем за цртање, главен цилиндар, влечна кочија, држач за матрици, хидраулична единица за напојување и систем за контрола на PLC/HMI. Алатката за одредена големина на собирницата треба да се потврди посебно бидејќи димензиите на матрицата зависат од почетните и завршените делови на купувачот.
Обезбедете гостепен на материјал, почетна ширина и дебелина, завршена ширина и дебелина, потребна должина на цртање, број на поминувања, целен излез и достапно фабричко напојување. Цртеж или дијаграм на пресек е исто така корисен за нестандардни профили.
Серијата FR користи ефективна должина на цртање на6-12 метри. За време на инженерскиот дизајн може да се проценат подолги или специфични должини на цртежи за примена.
Стандардните модели генерално бараат приближно30-60 дена, додека поголеми или приспособени машини може да бараат60-90 дена. Потврденото време на испорака треба да биде наведено во понудата бидејќи алатирањето, автоматизацијата, големината на машината и обемот на работа во фабриката може да влијаат на времето на производство. Забрзаната испорака треба да се потврдува од случај до случај наместо да се претпоставува.
Стандардниот комерцијален аранжман е30% депозит по потврда на нарачката и 70% пред испорака по фабричко тестирање за прифаќање. За конкретни проекти може да се разговара за алтернативни услови.
Стандардниот гарантен период е12 месеци од пуштањето во употреба. Покриеноста на гаранцијата и исклучувањата треба да бидат потврдени во конечниот договор за продажба.
Да. FangRong обезбедува надзор на инсталацијата, поддршка за пуштање во работа и обука на операторот. Обуката на лице место вообичаено опфаќа работа на машината, менување на матрицата, рутинско одржување и основна дијагноза на дефекти. Цртежите на темелите и распоредот со сидро-завртки може да се достават пред инсталацијата.
Да. Онаму каде што е практично, примероците од купувачите може да се користат за фабричко тестирање. Ова е особено корисно кога делот на собирницата е голем, нестандарден или кога клиентот има специфични барања за димензии, површински или механички својства.
CE документацијата може да се достави за применливи стандардни конфигурации на машината. Бидејќи усогласеноста на машините зависи од вистинската конфигурација на машината и дестинацијата на пазарот, важечката декларација, безбедносните уреди и документацијата треба да се потврдат пред нарачката.
Да. Обезбедете го степенот на бакар или алуминиум, почетниот дел, целниот дел и потребниот процес. FangRong може да ги користи овие параметри за да ја процени силата на влечење, да го избере соодветниот модел од серијата FR и да препорача соодветна конфигурација за намалување и алатки.
Адреса
БР. 163, патот Шатонг, втора индустриска зона Шабу, град Даланг, град Донггуан, Гуангдонг, Кина
тел
Е-пошта