Whatsapp
Нудиме сеопфатен асортиман на прецизна опрема за обработка на метал, вклучително и исправување, ладно цртање, насочување, фаќање, сечење, тркалање на конци и матрици за цртање, приспособени за материјали од цевки, шипки и жици низ различни индустрии.
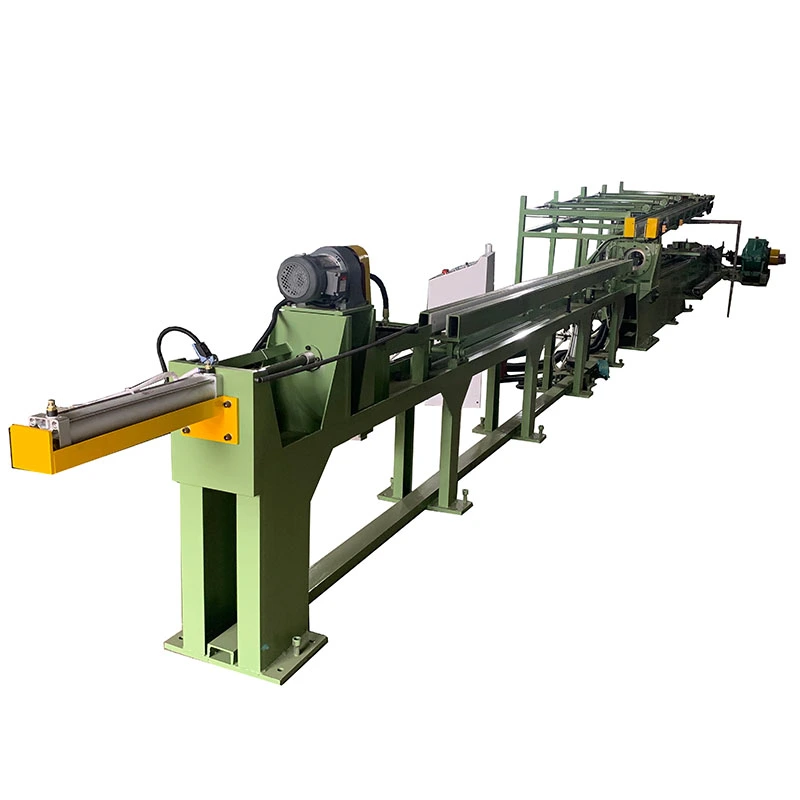
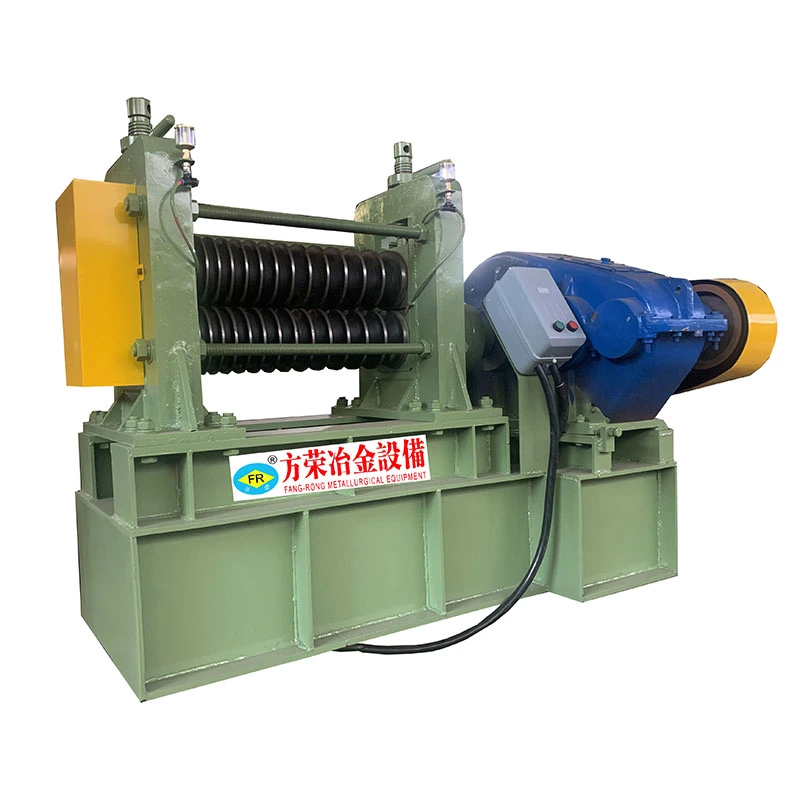
НаБакарна машина за хоризонтално зацрвстувањее машина за исправување со повеќе валјаци за бакарни цевки, цевки, цврсти шипки и профили по истиснување, цртање, жарење или ракување. Користи контролирано обратно свиткување преку повеќекратни ролери за корекција на лак, искривување и мала овалност без да бара посебна операција за исправување.
На бакарот му требаат различни услови за исправување од челик. Неговата релативно ниска цврстина и мека површина го прават прекумерниот притисок на валјакот честа причина за трагите на површината, додека различните темпераменти бараат различни сили на исправување и брзини на линијата. Затоа серијата FR е конфигурирана наоколуброј на ролери, дијаметар на работното парче, темперамент на бакар, толеранција на исправност и барања за завршна површина.
За производствените линии каде бакарната цевка ќе биде лемена, свиткана, обложена или склопена автоматски, исправноста и состојбата на површината се важни. Правилната геометрија и прилагодувањето на валјакот помагаат да се поправи цевката без да се воведат нови гребнатини, прекумерна деформација или прекумерна корекција.
Серијата FR на FangRong вклучува13 стандардни конфигурации од FR-20 до FR-180, покривајќи дијаметри на бакарни цевки одφ4 mm до φ180 mmи цврсти шипки одφ10 mm до φ90 mm. Во зависност од моделот, машината користи14, 15, 16, 17 или 20 комплети ролери. Избраните конфигурации со 20 ролери може да постигнат исправност до толку ниска0,1 mm/m. Вкупната моќност на моторот се движи од3 kW до 55 kW, со машински тежини од приближно700 кг до 25.000 кг.
Опремата вклучува технологија за исправување развиена преку долгорочната соработка на FangRong со тајвански производител. FangRong е основан во 1998 година како заедничко вложување и стана целосна сопственост во 2013 година, задржувајќи го инженерското искуство за исправување и цртање развиено преку таа соработка.
Серијата FR користиповеќе ролери обратно свиткување. Наместо да се коригира свиокот во една точка со голема сила, работното парче поминува низ последователни валјаци кои применуваат помали контролирани корекции. Ова ја распределува деформацијата по должината на цевката или шипката и му овозможува на операторот да ја достигне потребната исправност со помал ризик од трајно превиткување.
1. Хранење и усогласување
Бакарната цевка или шипката влегуваат преку системот за водење. Правилното порамнување на влезот е важно бидејќи неправилно поставеното работно парче може да произведе неконзистентна исправност дури и кога поставките на валјакот се точни.
2. Прогресивно обратно свиткување
Повеќекратните сетови на ролери применуваат контролиран притисок од различни насоки. Геометријата и прилагодувањето на валјакот се усогласени со дијаметарот на работното парче. Повеќе сетови на ролери обезбедуваат повеќе точки за корекција и генерално се избираат кога се потребни построги толеранции за исправност.
3. Контролиран контакт на површината
Бакарот е помек од челикот, особено во состојба на жарење. Затоа, површините со валјак се прецизно завршени, содостапни опции за површински заштитни ролерикога апликацијата бара строга контрола на гребнатини, жолчни или површински траги.
4. Прилагодување на брзината
FR-76 и поголемите модели обезбедуваат0-60 m/min променлива брзинапреку фреквентен инвертер. FR-50 и помалите модели користат изборни брзини на18.9.27.45 м/мин. Вистинската брзина на производство треба да се избере според легурата на бакар, темпераментот, димензиите на цевките, целта за исправност и барањата на површината наместо едноставно да се користи максималната брзина.
5. Ефект на исправување и димензионирање
Контролираниот контакт на валјакот исто така може да ја намали малата овалност и да ја подобри димензионалната конзистентност. Сепак, зацрвстувањето не треба да се третира како замена за посветен процес на одредување на големината кога се потребни тесни димензионални толеранции.
6. Испуштање
Готовата цевка или шипката излегува од машината со наведената исправност и е подготвена за последователно виткање, сечење, лемење, позлата, склопување или други завршни операции.
Оштетување на површината за време на зацрвстувањето
Бакарот може лесно да се означи со несоодветни површини со валјак или прекумерен притисок. За HVAC цевки, електрични собирници и украсни бакарни производи, овие ознаки може да доведат до отфрлање или дополнителна завршна работа. Опциите за површински заштитни ролери помагаат да се намали овој ризик.
Различни бакарни темпераменти
Мекиот обработен бакар и бакарот со тврдо влечење не реагираат на истите поставки за исправување. Притисокот на валјакот и брзината на обработка мора да се усогласат со материјалната состојба за да се избегне деформација или повторени поминувања.
Свиткување по истиснување и цртање
Бакарните цевки и шипки може да развијат искривување за време на истиснување, ладно цртање, жарење, намотување или транспорт. Исправувањето со повеќе ролери ја коригира оваа кривина пред материјалот да влезе во следната фаза на производство.
Овалност на цевката
Бакарните цевки со тенок ѕид може да развијат овалност при формирање и ракување. Правилно прилагодените ролки можат да обезбедат секундарен ефект на големината додека ја коригираат исправноста. Достижниот резултат зависи од димензиите на цевката, материјалната состојба и почетната деформација.
Неконзистентно напојување на опремата низводно
Прекумерното искривување може да пречи на автоматското свиткување, сечење, заварување, лемење и склопување на цевката. Контролираниот процес на исправување ја подобрува конзистентноста на хранењето и ја намалува рачната корекција.
Проблеми со поставување на цевката
За HVAC, ладење, водовод и производство на разменувачи на топлина, прекумерното свиткување или овалност може да влијае на позиционирањето на цевката и прицврстувањето на зглобовите. Конзистентната исправност го прави формирањето и спојувањето низводно поповторливо.
Бакарот бара внимателна контрола на контактот од валјакот до работното парче. Површините со ролери со прецизно мелење и опционалните материјали за заштита на површината се достапни за апликации каде што не можат да се прифатат гребаници и жолчка.
Поддржуваат FR-76 и поголеми машини0-60 m/minработа со променлива брзина. FR-50 и помалите модели обезбедуваат18.9.27.45 м/минизборни брзини. Ова овозможува линијата да се прилагоди според темпераментот на материјалот и барањата на производот, наместо да се присилува секоја бакарна спецификација преку истата поставка.
Серијата FR е достапна со14, 15, 16, 17 или 20 ролки. Поголемиот број на ролери обезбедува дополнителни точки за корекција и вообичаено се зема предвид кога производната линија бара построга исправност. На пример, конфигурацијата со 20 ролери FR-50 е одредена за≤0,1 mm/mисправност.
Серијата опфаќа бакарни цевки одφ4 mm до φ180 mmи цврсти шипки одφ10 mm до φ90 mm. Ова овозможува истата палета на производи да покрива мали прецизни цевки, како и поголеми индустриски производи од бакар.
Бакарните хоризонтални машини за исправување може да се конфигурираат за чист бакар како на прC11000 и C12200, како и месинг, бронза, купроникел и други бакарни легури. И безшевните и заварените цевки може да се обработат кога нивните димензии се во опсегот на работа на избраната машина.
Бакарната еластичност овозможува релативно високи брзини на исправување, но максималната брзина не треба да биде единствениот критериум за избор. За производство со голем волумен, правилната комбинација на конфигурација на валјак, брзина, притисок и состојба на работното парче е поважна од едноставно зголемување на брзината на линијата.
За исправување на бакар, изберете ја машината спореддијаметар на цевка или шипка, дебелина на ѕидот, бакарна легура и темперамент, почетна заобленост, потребна исправност, барање за завршна обработка на површината и брзина на производство. Ако истата машина ќе обработи неколку големини, треба да се земе предвид целосниот опсег на големина наместо да се избира само според најголемиот дијаметар.
| Модел | Макс цевка Ø (мм) | Мин цевка Ø (мм) | Максимална лента Ø (мм) | Исправност (mm/m) | Сетови со ролери | Брзина (m/min) | Вкупна моќност (kW) | Тежина (кг) | Димензии L×Ш×В (мм) |
| FR-180 (17 ролери) | φ180 | φ60 | φ90 | ≤0,3 | 17 | - | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17 ролки) | φ150 | φ58 | φ70 | ≤0,3 | 17 | - | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14 ролки) | φ120×T3.0 | φ38 | φ50 | ≤0,3 | 14 | - | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14 ролки) | φ89×T3.0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17 ролки) | φ89×T3.0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14 ролки) | φ60×T3.0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17 ролки) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20 ролки) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14 ролери) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18.9.27.45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20 ролки) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 18.9.27.45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14 ролки) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18.9.27.45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16 ролки) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 18.9.27.45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15 ролки) | φ16×T2.0 | φ4 | φ10 | ≤0,3 | 15 | 18.9.27.45 | 3 | 700 | 1100×1050×950 |
Технички белешки:T ја означува дебелината на ѕидот на цевката, на пример T3.0 значи дебелина на ѕидот од 3,0 mm. FR-50 и помалите модели користат изборни брзини од 9/18/27/45 m/min. FR-76 и поголемите модели обезбедуваат променлива брзина од 0-60 m/min преку фреквентен инвертер. Материјалите за површинските ролери може да се специфицираат според бакарниот производ и барањата за квалитет на површината.
Бакарните цевки за намотките за климатизација, системите за ладење, испарувачите, кондензаторите и разменувачите на топлина честопати бараат исправување пред автоматско свиткување U или склопување од цевка во цевка. Конзистентната исправност и помага на опремата низводно да одржува повторливо хранење и позиционирање.
Машината за хоризонтално исправување на бакар е погодна за бакарни собирници, спроводници и тркалезни шипки што се користат во разводни уреди, трансформатори, опрема за електрична дистрибуција и електроенергетски системи. Заштитата на површината е особено важна кога готовиот бакар мора да одржува чиста контактна површина.
Бакарните цевки што се користат во системите за климатизација на автомобилите и колата за ладење EV може да бараат исправување по цртањето или формирањето. Соодветната конфигурација на валјак може да ја подготви цевката за последователни операции на свиткување и склопување.
Бакарните цевки за вода, цевките за гас и другите цевки за сервисирање на зградата може да се исправат по производството или ракувањето за да се подобри димензионалната конзистентност пред сечење, спојување и инсталирање.
Бакарните цевки со мал дијаметар што се користат во системите за инструменти и течности бараат внимателна контрола на исправноста и состојбата на површината. FR-20 е дизајниран за дијаметар на цевки почнувајќи одφ4 mm, предмет на специфичната дебелина на ѕидот на цевката и материјалната состојба.
Истиот принцип на зацрвстувањето може да се примени на цевки од бакарна легура и цврсти шипки, вклучувајќи производи од месинг, бронза и купроникел. Конечните поставки на валјакот треба да се одредат од легурата, цврстината, димензиите, почетната кривина и потребната исправност.
26+ години инженерство за исправување
FangRong е основана во 1998 година и започна како заедничко вложување со тајвански производител специјализиран за опрема за цртање и исправување. Компанијата стана целосна сопственост во 2013 година и продолжи да развива машини за исправување и цртање за обработка на метални цевки и шипки.
Два производствени капацитети
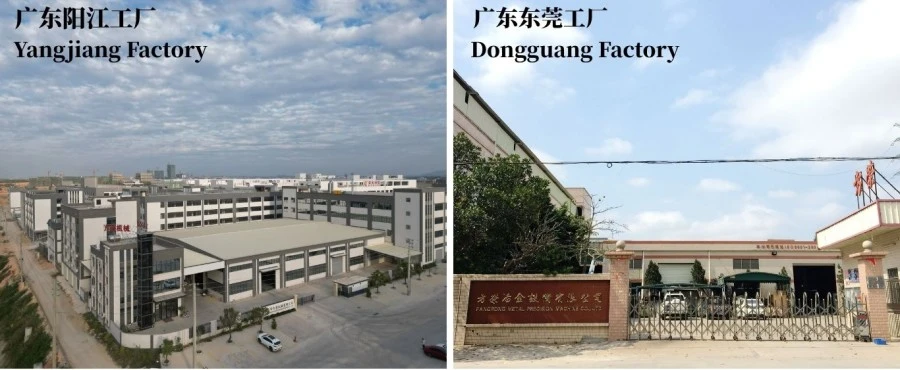
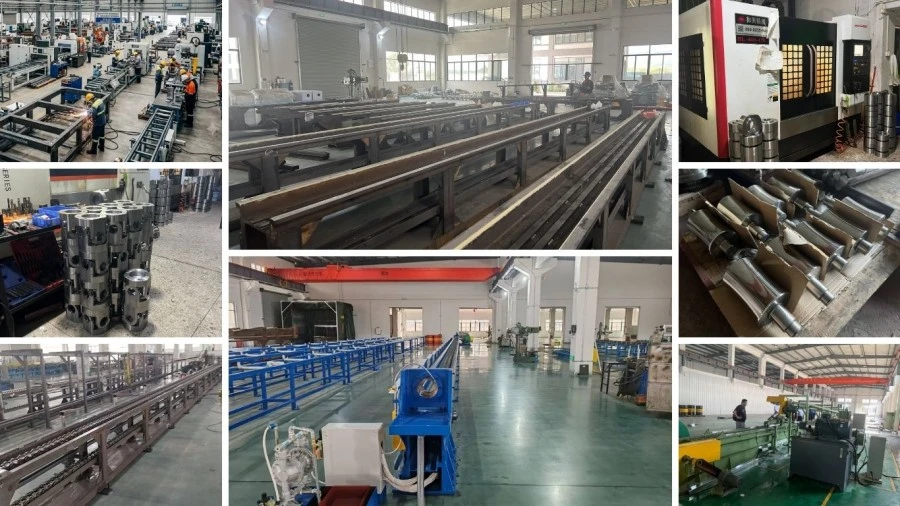
Производните капацитети Dongguan и Yangjiang обезбедуваат комбиниран годишен капацитет од повеќе од650 машини. Поставката за производство на две локации поддржува истовремено производство за повеќе проекти и поголеми нарачки.
Искуство во обработка на метали
FangRong известува дека опремата е испорачана на клиентите во70+ земји, со повеќе од10.000 клиентипреку обработка на челик, нерѓосувачки челик, бакар, месинг, алуминиум и специјална легура.
Фабричко тестирање пред испорака
Секоја машина е подложена на тестирање во мирување и целосно оптоварување. Онаму каде што се достапни примероци од купувачите, за тестирање може да се користат вистински бакарни цевки или шипки. Правоста, заобленоста, усогласувањето на ролерите, вибрациите, струјата на моторот, состојбата на површината, истекувањето на маслото и електричните функции се проверуваат пред испораката.
Инженерска поддршка специфична за бакар
Пред производството, FangRong може да ја процени бакарната легура, темпераментот, дијаметарот, дебелината на ѕидот, целта за правоспособност, барањето за површина и излезното барање за да ја одреди соодветната конфигурација на валјакот, опсегот на брзина и обработката на површината на валјакот.
Инсталација и поддршка по продажбата
Поддршката вклучува надзор на инсталацијата, пуштање во работа, обука на операторот, снабдување со резервни делови, далечинско решавање проблеми и техничка помош. Цртежите на темелите и распоредот на сидро-завртките се обезбедени за инсталација на машината.
1. Инженерски преглед— Конфигурацијата на валјакот, опсегот на брзина, заштитата на површината и распоредот на машината се одредуваат од спецификациите за бакар и производствените барања на купувачот.
2. Материјален преглед— Челичните плочи, шахтите, валјаците, запчаниците и другите клучни компоненти се проверуваат пред обработката.
3. Прецизна обработка— Површините со валјак и машинските рамки се обработуваат до потребната геометрија и усогласување.
4. Механички склоп— Склоповите на ролери, компонентите на менувачот, менувачот и погонскиот систем се склопуваат и проверуваат.
5. Електрична интеграција— Мотор, инвертер, PLC, HMI, сензори и безбедносни контроли се интегрирани и тестирани.
6. Машинско тестирање- Комплетната машина работи пред испораката. Мострите од бакар од купувачите може да се користат за верификација на перформансите кога се обезбедени.
7. Завршен преглед— Правилата, заобленоста, состојбата на површината, електричната безбедност, вибрациите и истекувањето на маслото се проверуваат пред пакувањето.
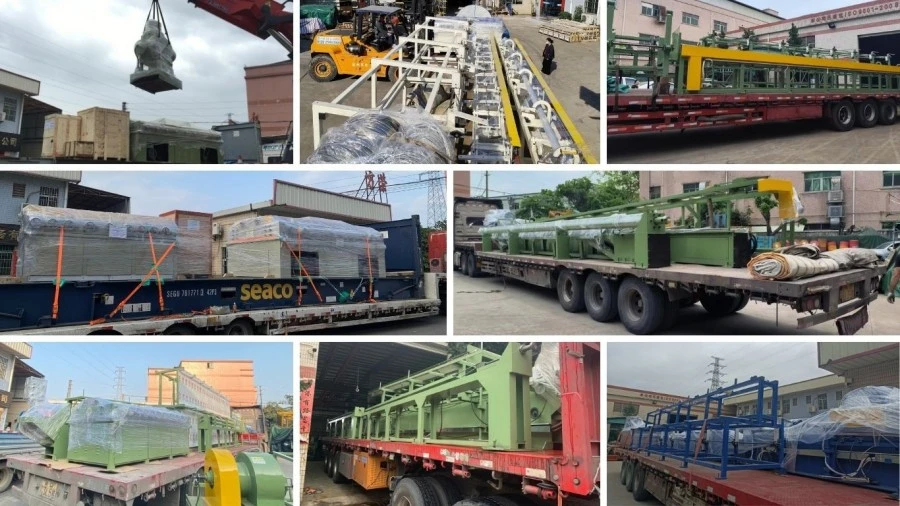
8. Извозно пакување— Машините се заштитени од влага, корозија и оштетувања при ракување при меѓународен транспорт.
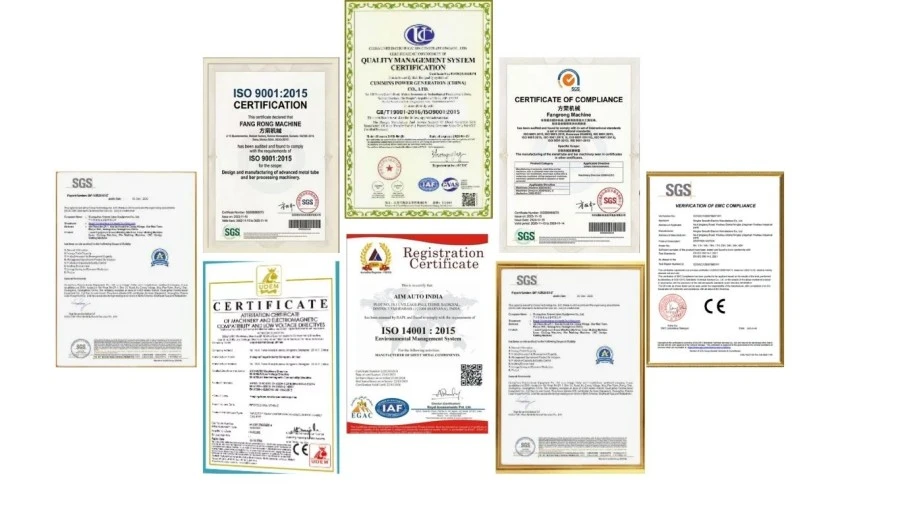
ISO 9001:2015— Систем за управување со квалитет кој ги опфаќа дизајнот, производството, инсталацијата и услужните активности на компанијата. Сертификат бр. UQ231211R1.
CE ознака— Стандардните FR машини се испорачуваат со CE усогласеност за применливите барања за безбедност на машините, вклучувајќи ги релевантните функции за запирање при итен случај и заштита.
SGS инспекција— Достапни се независни инспекциски услуги за проверка на перформансите и безбедноста на машината според барањата на проектот.
Патентирана технологија— FangRong поседува национални патенти за пронајдоци и корисни модели кои ги покриваат компонентите и технологиите на опремата, вклучително и затегнување на синџирот, држење на матрици со повеќе жици и системи за брзо менување на мандрели.
Пред пратката, машината се прегледува, се заштитува од корозија и се пакува за меѓународен транспорт. Аранжманите за пакување и испорака се одредуваат според димензиите на машината, тежината, начинот на транспортирање и дестинацијата.
Машината е дизајнирана за бакарни и бакарни цевки, цевки, цврсти тркалезни шипки и профили. Типични материјали вклучуваат C11000, C12200, месинг, бронза и купроникел. Може да се обработат и бесшевните и заварените цевки, под услов димензиите на производот и материјалната состојба да одговараат на избраниот модел.
Изборот на модел зависи главно од максималниот и минималниот дијаметар на производот, дебелината на ѕидот, состојбата на материјалот, потребната исправност и брзината на производство. На пример, FR-20 и FR-25 се прилагодени за помали цевки и шипки, додека FR-76, FR-100, FR-120, FR-150 и FR-180 покриваат поголеми производи. Може да се избере и конфигурација со 14, 17, 20 ролери кога е потребна построга исправност или поконтролирана корекција.
Стандардните конфигурации се наведени на ≤0,3 mm/m, додека избраните конфигурации со повеќе ролери може да достигнат ≤0,2 mm/m или ≤0,1 mm/m. Вистинскиот резултат зависи од дијаметарот на цевката, дебелината на ѕидот, темпераментот на материјалот, почетната деформација и прилагодувањето на валјакот. За тешки апликации, конечната спецификација треба да се потврди со користење на вистинските примероци на клиентот.
Да. Сепак, жарениот бакар и бакарот со тврдо влечење бараат различен притисок на валјакот и поставките на машината. Помекиот материјал е поподложен на вовлекување и означување на површината, додека поцврстиот материјал генерално бара поголема сила за корекција. Затоа, параметрите за исправување треба да се прилагодат според димензиите на бакарната легура, темпераментот и цевката, наместо да се користи едно фиксно поставување за сите производи.
Бакарот е помек од челикот и може да се изгребе или обележи ако притисокот, усогласувањето или состојбата на површината на валјакот е несоодветна. Машината може да се конфигурира со материјали со валјак и површински третмани соодветни за обработка на бакар. За производи кои се критични за изгледот, како што се HVAC цевки, декоративни месинг цевки или изложени бакарни компоненти, барањата за површината треба да се специфицираат пред производството.
Процесот на зацрвстувањето со повеќе валјаци може да помогне да се намали малата овалност додека го коригира свиткувањето, но не е замена за наменскиот процес на одредување димензии или калибрација на цевката. Ако апликацијата има строги барања за надворешен дијаметар, дебелина на ѕидот или заобленост, тие толеранции треба да се оценуваат посебно при изборот на машината.
Да. Фабричкото тестирање може да се изврши со бакарни цевки, шипки или профили обезбедени од клиентите. Тестот може да ја процени исправноста, состојбата на површината, прилагодувањето на валјакот, стабилноста на машината и работните параметри под вистински материјални услови. Ова се препорачува при обработка на нова бакарна легура, цевка со тенок ѕид или производ со строги барања за исправност.
Адреса
БР. 163, патот Шатонг, втора индустриска зона Шабу, град Даланг, град Донггуан, Гуангдонг, Кина
тел
Е-пошта