Whatsapp
Нудиме сеопфатен асортиман на прецизна опрема за обработка на метал, вклучително и исправување, ладно цртање, насочување, фаќање, сечење, тркалање на конци и матрици за цртање, приспособени за материјали од цевки, шипки и жици низ различни индустрии.
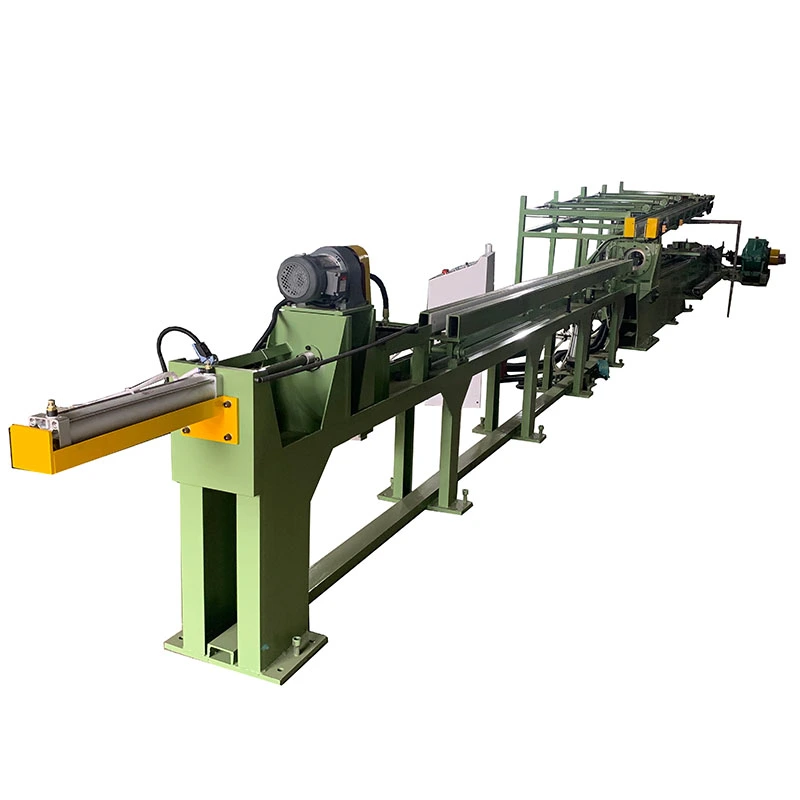
НаМашина за цртање за автоматско проширувањесе користи кога на цевката и треба поголем или попрецизен внатрешен дијаметар без загревање на материјалот. Хидрауличен цилиндар ја движи експанзионата мандрела низ отворот, обезбедувајќи контролирана радијална деформација за да се поправивнатрешни димензии и овалност. Опсегот FR-10T до FR-500T ги покрива силите за проширување на10-500 тонисо потези до10 м, додека хидрауличните системи со повеќе пумпи одговараат на излезната моќност со различни големини и оптоварувања на цевките. Таа е погодна зајаглероден челик, легиран челик, нерѓосувачки челик и специјални метални цевки, вклучувајќи прецизни цевки со голем дијаметар, деформирани делови и краеви на цевките подготвени за спојување.
НаМашина за цртање за автоматско проширувањее хидраулична ладна работна маса за зголемување на внатрешниот дијаметар на металните цевки без греење. Наместо да ја намалува големината на цевката како конвенционалното ладно цртање, таа повлекува мандрела што се шири низ отворот за да го зголеми внатрешниот дијаметар, да ја подобри заобленоста и да ја доближи цевката до потребната завршена димензија.
Овој процес е корисен кога празното цевка е механички здраво, но неговиот внатрешен дијаметар, овалност или конечна големина не ги исполнува спецификацијата на цртежот. Се користи и при производство на прецизна цевка со поголем дијаметар од помала почетна големина, инаку ќе бара топло проширување и дополнителна завршна обработка.
Капаците на серијата FR на FangRong10 до 500 тони експанзиона сила, со стандардЕфективен удар за проширување од 10 m. Точниот модел зависи главно од материјалот на цевката, дебелината на ѕидот, почетниот и целниот дијаметар, должината на цевката и потребното проширување по премин, наместо само од дијаметарот.


Типичен производствен проблем е цевката што ја достигнала потребната дебелина на ѕидот, но сепак има мала или овална внатрешна дупка. Повторно намалување на цевката со конвенционална влечна маса би ги преместила димензиите во погрешна насока. Експанзионата влечна плоча го решава ова со примена на контролирана радијална деформација од внатрешноста на цевката.
Цевката е прицврстена на машинскиот кревет, експанзионата мандрела е поставена внатре во отворот, а хидрауличниот цилиндар ја повлекува мандрелата низ цевката. Мандрелата го присилува ѕидот на цевката нанадвор во рамките на пресметаниот опсег на деформација. За големи зголемувања на дијаметар, може да се користат неколку поминувања наместо да се обидуваат прекумерно проширување во едно поминување.
Практичен пример:кинески производител на цевки користел анFR-400Tмашина за цевки со голем дијаметар што се користи во проект за нафтовод и гас. Комбинацијата на голема сила на влечење и долг работен удар беше избрана затоа што условот за производство вклучува долги цевки и контролирани внатрешни димензии. За пократки цевки или помали промени во дијаметарот, помал FR модел може да биде поекономичен.
Премал внатрешен дијаметар:Кога надворешниот дијаметар и дебелината на ѕидот се веќе блиску до потребните вредности, проширувањето на отворот може да ја поправи внатрешната димензија без повторно да започне процесот на формирање.
Овалност на цевката:Цевките може да станат заоблени за време на тркалање, заварување, транспорт или претходни операции на формирање. Контролираното внатрешно проширување може да ја подобри заобленоста кога деформацијата е во рамките на процесната способност на избраната мандрела.
Производство на прецизни цевки со голем дијаметар:Конвенционалното ладно цртање е првенствено процес на редукција. Цртежот за проширување обезбедува спротивна насока на формирање и затоа е корисен за избрани апликации без шевови или заварени цевки со голем дијаметар.
Подготовка на крајот на цевката:Онаму каде што крајот на цевката треба да достигне дефинирана внатрешна димензија пред да се прикачи или спојува, може да се дизајнира наменска алатка за проширување за потребната геометрија.
Вага и оксидација со топло формирање:Ако материјалот и односот на проширување дозволуваат ладна работа, процесот го избегнува чекорот на загревање што се користи при топло проширување. Ова може да го намали формирањето оксид и последователните барања за чистење. Сепак, ладното проширување не е автоматски најдобриот избор за секоја легура или сооднос на проширување; прво мора да се проверат еластичноста на материјалот и дозволената деформација.
1. Поставување на цевката:Работното парче се поставува на машинскиот кревет и е усогласено со оската на проширување. Правилното усогласување е важно за долгите цевки бидејќи прекумерната ексцентричност може да влијае на крајната дупка.
2. Инсталација на мандрела:Во цевката се вметнува соодветна експанзиона мандрела. Дијаметарот на мандрела, геометријата на носот, материјалот и завршната површина се избираат според степенот на цевката и целните димензии.
3. Хидраулично проширување:Главниот цилиндар ја повлекува мандрелата низ цевката. Хидрауличниот систем обезбедува контролирана сила наместо ударно оптоварување поврзано со механичките системи за влечење.
4. Корекција на димензиите:Како што мандрелата патува низ отворот, ѕидот на цевката се подложува на контролирана пластична деформација. Вистинското достижно проширување зависи од јачината на материјалот, дебелината на ѕидот, почетниот дијаметар, подмачкувањето, геометријата на мандрелата и бројот на премини.
5. Инспекција:По проширувањето, цевката може да се провери за внатрешниот дијаметар, овалноста, состојбата на ѕидот и севкупната сообразност на димензиите пред следната операција.
Серијата FR користи хидраулични единици за напојување конфигурирани според тонажата на машината. Пумпите со помал притисок и поголем проток може да се користат за брзо движење на цилиндрите, додека пумпите со висок притисок ја обезбедуваат силата потребна за време на експанзиониот удар. Кај поголемите машини, повеќе пумпи овозможуваат овие две работни услови да се постапуваат одделно.
Оваа разлика е важна во производството. Машината избрана само за максимална сила може да има непотребно долг циклус ако хидрауличниот систем не може брзо да го придвижи цилиндерот за време на потезите на враќање и приближување. Спротивно на тоа, зголемувањето на хидрауличниот проток не го решава недостигот на сила за време на експанзијата. Според тоа, распоредот на пумпата треба да одговара и на потребната сила на проширување и на производниот циклус.
| Модел | Сила за проширување (тони) | Главен цилиндар (мм) | Ефективен мозочен удар (m) | Мотор на хидраулична пумпа |
|---|---|---|---|---|
| FR-10T | 10 | φ125 | 10 | 30 kW |
| FR-20T | 20 | φ150 | 10 | 37 kW |
| FR-30T | 30 | φ180 | 10 | 45 kW |
| FR-50T | 50 | φ200 | 10 | 75 kW |
| FR-100T | 100 | φ250 | 10 | 55 kW × 2 |
| FR-200T | 200 | φ520 | 10 | 90 kW × 2 |
| FR-300T | 300 | φ630 | 10 | 90 kW × 2 |
| FR-400T | 400 | φ630 | 10 | Пумпа со фиксно поместување 55 kW × 2 + 110 kW × 2 |
| FR-500T | 500 | φ630 | 10 | Пумпа со фиксно поместување 75 kW × 2 + 110 kW × 2 |
Важно:Тонажата не е директен показател за дијаметарот на цевката што машината може да ја обработи. Потребната сила мора да се пресмета од материјалот на цевката, дебелината на ѕидот, почетниот дијаметар, целниот дијаметар, односот на проширување, состојбата на подмачкување и геометријата на алатот. Машина од 100 тони може да биде погодна за една спецификација на цевки, но недоволна за друга цевка со ист дијаметар и материјал со поголема цврстина.
Пред цитат, наведете гокласа на материјал, тип на цевка, надворешен дијаметар, почетен внатрешен дијаметар, цел внатрешен дијаметар, дебелина на ѕид, должина на цевка, проширување по премин и потребна количина на производство. FangRong потоа може да ја пресмета приближната сила на проширување и да одреди дали е соодветно проширувањето со едно или повеќе премини.
За континуирано производство, генерално се претпочита да не работи трајно со апсолутниот номинален капацитет на машината. Одржувањето на работната сила под максималната оцена обезбедува работна маржа кога се разликуваат карактеристиките на материјалот, подмачкувањето или димензиите на влезните цевки.
Цевките со голем дијаметар и другите производи на цевководот може да бараат контролирани внатрешни димензии пред последователните операции на спојување или инспекција. Опсегот FR-200T до FR-500T е погоден за апликации каде што е потребна голема сила на проширување и долги работни удари.
Случај за апликација:Еден кинески производител на цевки користел анFR-400Tекспанзиона подлога за долги нафтоводи и гасоводни цевки. Машината беше избрана поради нејзиниот голем капацитет на сила и долгиот работен удар, што му овозможува на производителот да обработува големи делови додека одржува контролирани внатрешни димензии.
За цевките за пренос на топлина, внатрешниот дијаметар е важен кога површината на проток и конзистентноста на димензиите се дел од завршената спецификација. Проширувањето е порелевантно кога потребната завршна дупка не може ефикасно да се постигне преку друг процес на редукција.
За обичните цевки каде што почетната и крајната димензија се веќе во рамките на толеранцијата, користењето на подлогата за проширување може да додаде непотребна работа. Машината станува вредна кога внатрешната големина или корекција на овалноста е вистинското тесно грло.
Цевките за хидрауличните цилиндри бараат контролирана внатрешна геометрија бидејќи компонентите на клипот, заптивката и водилката зависат од димензиите на отворот и состојбата на површината. Проширувањето може да се земе предвид кога на постоечката геометрија на цевката ѝ треба контролирана внатрешна големина наместо дополнително намалување на дијаметарот.
Краевите на цевките за прирабнички или споени врски може да бараат контролиран проширен дел. Наменската мандрела може да се дизајнира за потребната геометрија на крајот наместо да се прошири целата цевка.
Случај за апликација:Еден клиент од бродоградба користел анFR-200Tмашина за проширување на крајот на цевката пред прирабница. Ладниот процес ја избегна скалата поврзана со загревањето и го намали количеството на чистење по формирањето потребно пред следната операција на изработка.
Машината за цртање за автоматско проширување може да се конструира за јаглероден челик, легиран челик, нерѓосувачки челик, бакар, алуминиум, титаниум, легури на никел и други соодветни метали. Изборот на материјалот е важен бидејќи легурите со висока цврстина или ниска еластичност може да бараат помало проширување по премин и поконтролирани услови на алат.
Типичен систем од серијата FR го вклучува главниот хидрауличен цилиндар, хидраулична единица за напојување, влечна кочија, аранжман за стегање на цевки, склоп на експанзиона мандрела, систем за контрола на PLC, HMI, електричен кабинет, хидраулични вентили и потребната структура на машината.
Алатката е специфична за апликацијата.Мандрелата не може да се избере само од тонажата на машината. Неговиот работен дијаметар, профил, должина, материјал и состојба на површината мора да одговараат на спецификацијата на цевката. Специјални штандови, алат со повеќе премини, алатки за проширување на крајот на цевките, системи за напојување и автоматско полнење или растоварување може да се наведат одделно кога е потребно.
FangRong ја произведува опремата преку своите производствени капацитети Dongguan и Yangjiang. Процесот на производство опфаќа инженерски преглед, инспекција на компоненти, прецизна обработка, хидраулично склопување, електрична интеграција, програмирање на PLC, усогласување на машините и финално тестирање.
Нарачајте инженерство:Димензиите на цевките и податоците за материјалот се прегледуваат пред да се финализираат силата на цилиндерот, геометријата на мандрелата и хидрауличната конфигурација.
Инспекција на компоненти:Клучните хидраулични и механички компоненти се проверуваат пред склопување.
Прецизна обработка:Отворите на цилиндрите и компонентите на мандрелата се обработуваат според наведените димензионални барања.
Хидраулично тестирање:Хидрауличните кола, вентилите и цилиндрите се тестираат под притисок пред конечната интеграција.
Порамнување:Кочијата за влечење, системот за водење, цилиндарот и централната линија на цевките се проверуваат бидејќи неусогласеноста може да влијае на резултатите од проширувањето на долгите цевки.
Функционално тестирање:Машината се ракува пред испораката. Онаму каде што се доставуваат примероци од цевки од купувачи, може да се извршат вистински тестови за проширување за да се потврди предложениот процес.
Конечна проверка:Хидраулично истекување, стабилност на притисокот, електрична безбедност, движење на машината и готови димензии на цевките се проверуваат според договорените барања за инспекција.
ISO 9001:2015— Систем за управување со квалитет кој го покрива релевантниот дизајн, производство, инсталација и сервисни активности. Сертификат бр. UQ231211R1.
CE ознака— Стандардните модели FR се испорачуваат за важечките барања на европскиот пазар со мерки за безбедност на машините вградени во дизајнот на машината. Применливата документација за сообразност треба да се потврди во однос на конечната конфигурација на машината и барањата на дестинацијата на пазарот.
SGS инспекција— Инспекцијата од трета страна може да се организира во согласност со опсегот на инспекција на клиентот и барањата на договорот.
Патентирани технологии— FangRong известува за 32 патенти за пронајдок и повеќе од 100 патенти за корисни модели кои ги покриваат технологиите што се користат во неговата опрема за формирање метал.
MOQ:1 комплетна машина/сет за стандардна опрема од серијата FR. Специјални производни линии, проекти со повеќе машини и приспособени алатки се цитирани според обемот на проектот.
Цена на нивоа:Бидејќи машините FR-10T до FR-500T значително се разликуваат по хидрауличната моќност, големината на цилиндарот, алатирањето и автоматизацијата, цените се цитирани според моделот и конфигурацијата наместо да се користи една универзална единечна цена. За нарачки со повеќе машини, понудата треба јасно да ги наведе количеството и соодветната единечна цена, на пример:1 комплет / 2–4 сета / 5+ сета. Крајниот распоред за количина-цена е потврден во комерцијалната понуда.
Услови за ФОБ:Цената на FOB е достапна врз основа на договореното пристаниште за испорака во Кина. Цитатот треба да го наведе точнотоФОБ порта, како што е пристаништето Шангај или пристаништето Шенжен, заедно со конфигурацијата на машината, опсегот на пакување и количината на пратката. Внатрешниот транспорт до номинираното пристаниште е вклучен или исклучен според конечната понуда на Инкотермс.
Стандардно време на нарачка:Од FR-10T до FR-100T обично бараат30-60 денапо приемот на договорената аконтација и техничка потврда. Од FR-200T до FR-500T обично бараат90-120 денапоради нивните поголеми хидраулични системи, цилиндри, структури и барања за тестирање.
Забрзана нарачка:Забрзаниот распоред на производство може да се оцени за итни проекти кои се предмет на моменталниот капацитет на работилницата, достапноста на компонентите и потребната конфигурација. Побрзаниот датум на испорака се потврдува само по инженерски преглед и распоред на производството; не треба да се претпоставува од стандардното време на носење.
Плаќање:Стандардните комерцијални термини се30% депозит со потврда на нарачката и 70% салдо пред испорака по фабричко тестирање за прифаќање, освен ако поинаку не е договорено во купопродажниот договор.
Гаранција:12 месеци од пуштање во употреба според договорените гаранциски услови.
FangRong може да обезбеди цртежи на темелите, распоред на сидро-завртки, упатства за инсталација, поддршка за пуштање во работа и обука на операторот. Стандардна обука за пуштање во работа опфаќа работа на машината, замена на мандрели, основно хидраулично одржување и вообичаена дијагноза на дефекти.
За инсталации во странство, потребниот опсег на услуга треба да се договори пред пратката. Далечинско решавање проблеми е достапно за рутински оперативни проблеми, додека инженерската поддршка на терен може да се организира за проекти кои бараат надзор на инсталацијата или пуштање во работа.
Конвенционалната машина за цртање на ладно обично го намалува надворешниот дијаметар и дебелината на ѕидот. Машина за цртање на експанзија повлекува мандрела што се шири низ цевката за да го зголеми внатрешниот дијаметар. Точниот избор зависи од тоа дали проблемот со производството е преголем надворешен дијаметар или мала внатрешна дупка.
Тонажата на машината треба да се пресмета од степенот на материјалот, дебелината на ѕидот, почетниот дијаметар, целниот дијаметар, проширувањето по премин, должината на цевката и дизајнот на алатот. Само надворешниот дијаметар на цевката не е доволен за да се избере машината. Испратете ги овие параметри за пресметка на силата пред да нарачате.
Не постои универзален процент на проширување за секоја цевка. Апликациите на јаглероден челик вообичаено може да користат приближно 5-15% зголемување на дијаметарот по премин, но дозволената вредност зависи од еластичноста на материјалот, дебелината на ѕидот, почетниот дијаметар, подмачкувањето и потребната димензионална точност. Материјалите со ограничена еластичност може да бараат помали зголемувања и повеќекратни премини.
Да, контролираното внатрешно проширување може да ги коригира соодветните делови од цевките кои се надвор од кругот. Износот на корекција зависи од оригиналната овалност, дебелината на ѕидот, јачината на материјалот и дизајнот на мандрелата. Тешката деформација може да бара посебна операција за исправување или пред-формирање пред проширувањето.
Не. Процесот на проширување на серијата FR е дизајниран како ладна операција. Ова ги избегнува бигорот и оксидацијата поврзани со загревањето, но ладното проширување исто така ја зголемува деформацијата на материјалот и стврднувањето на работата. За тешки легури или големи стапки на проширување, процесот треба да се потврди пред масовното производство.
Да, под услов спецификациите на цевките да останат во рамките на пресметаната сила и димензионален опсег на машината. Различните големини вообичаено бараат соодветни мандрели или алат. Производствената линија со повеќе големини треба да биде дизајнирана околу реалниот опсег на големина на цевки, наместо да се претпоставува дека една стандардна мандрела може да ги покрие сите производи.
Обезбедете го материјалот на цевката, беспрекорна или заварена конструкција, надворешен дијаметар, почетен внатрешен дијаметар, цел внатрешен дијаметар, дебелина на ѕидот, должина на цевката, потребно проширување по премин, количина на производство, напојување, земја на дестинација и претпочитан распоред за испорака. Цртежите или примероците на цевките се препорачуваат за приспособени алатки.
Стандардниот машински пакет го вклучува главниот хидрауличен систем, механизмот за влечење, контролниот систем, структурата на машината и стандардната опрема потребна за работа. Мандели специфични за примена, специјални стеги, автоматски системи за полнење и растоварање, продолжени удари и други прилагодени алатки се наведени според спецификацијата на цевката.
Стандардните машини FR-10T до FR-100T генерално бараат 30-60 дена, додека за машините FR-200T до FR-500T обично се потребни 90-120 дена по техничката и комерцијалната потврда. Забрзаниот распоред може да се процени за итни проекти според производствениот капацитет и достапноста на компонентите.
Да. За апликации каде што силата на проширување, обновувањето на димензиите или алатирањето со повеќе премини е несигурно, обезбедувањето репрезентативни примероци на цевки или целосни димензионални податоци му овозможува на инженерскиот тим да го оцени процесот пред конечната конфигурација на машината. Ова е особено корисно за легури со висока јачина, големи пропорции на проширување и приспособено формирање на крајот на цевките.
Да. Достапни се цртежи на основата, упатства за инсталација, пуштање во работа и обука на операторот. Исто така, може да се организира инженерска поддршка на лице место кога тоа го бара проектот.
Стандардниот гарантен период е12 месеци од пуштањето во употреба, предмет на договорените гаранциски услови. Резервните делови и техничката поддршка може да се набават по гарантниот период.
Да. Приспособувањето може да вклучува експанзивен удар, геометрија на мандрела, стегање на цевки, алатирање со повеќе премини, хидраулична конфигурација, системи за напојување и празнење, секвенци на PLC и автоматска интеграција на производната линија. Приспособувањето треба да се заснова на реалните димензии на цевките и целите на производството, а не само на номиналната тонажа на машината.
Адреса
БР. 163, патот Шатонг, втора индустриска зона Шабу, град Даланг, град Донггуан, Гуангдонг, Кина
тел
Е-пошта