Whatsapp
Нудиме сеопфатен асортиман на прецизна опрема за обработка на метал, вклучително и исправување, ладно цртање, насочување, фаќање, сечење, тркалање на конци и матрици за цртање, приспособени за материјали од цевки, шипки и жици низ различни индустрии.
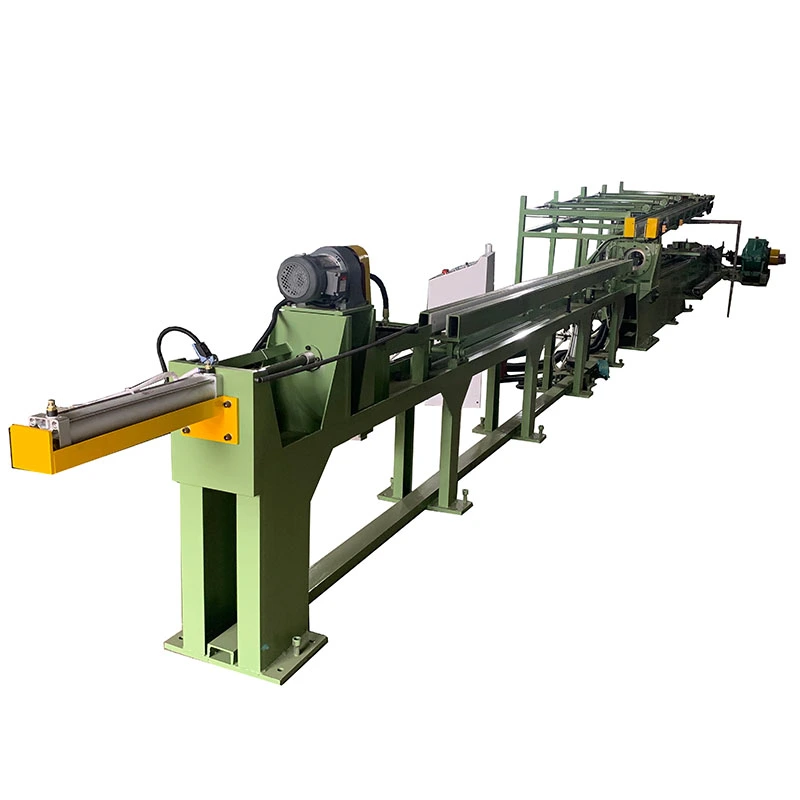
НаАвтоматска машина за цртање со точкаго елиминира покажувањето на лентата со користење на aхидраулична глава за туркањеда ја нахрани шипката со целосна големина низ матрицата пред главниот цилиндар да ја преземе. Ова го намалуваматеријална загуба, алатирање и ракување. Моделите FR-5T до FR-200T обезбедуваат5–200 тони влечна силаи10–300 тони сила на туркањезаØ13–100 mmбарови. Погоден за јаглероден челик, легиран челик, нерѓосувачки челик, бакар и алуминиум.
НаАвтоматска машина за цртање со точкае хидраулична машина за ладно цртање дизајнирана за производство на шипки каде што конвенционалното насочување создава загуба на материјал, дополнително ракување или тесно грло пред цртањето. Наместо да го намалува крајот на шипката со посебна машина за покажување, задната хидраулична глава за туркање ја турка ненаперната шипка низ матрицата додека предниот крај не влезе во кочијата за влечење. Кочијата потоа ја презема и ја повлекува шипката низ матрицата.
Овој аранжман на притискање-влечење е особено корисен закратки шипки, производство на прецизни шипки со голем волумен и материјали што е тешко или скапо да се постават. Машините од серијата FangRong FR се достапни од 5T до 200T, покривајќи цврсти кружни шипки од приближно Ø13 до Ø100 mm. Цртежот на цевки, исто така, може да се конфигурира со соодветни мандрели и алат.
НаМашината за цртање со толкач го отстранува ова тесно грло. Ненагласената шипка се турка директно во матрицата, а кочијата за цртање ја презема откако ќе се појави предниот крај. Ова е највредно кога приносот на материјалот и времето на ракување се важни повеќе од едноставно максимизирање на брзината на цртање.
Типична ситуација на производство:Производителот на сврзувачки елементи што работи со кратки шипки од легиран челик може да изгуби значителна количина на употреблива должина за време на насочувањето. Со системот за туркање со точка, шипката може да влезе во процесот на цртање без претходно да го обработи или да го замавне својот крај, овозможувајќи повеќе од купената шипка да остане достапна за низводно студен правец.
1. Се вчитува:Ненагласената лента се поставува на решетката за напојување и е усогласена со матрицата.
2. Хидраулично туркање:Задната глава за туркање ја стега шипката и ја турка напред низ матрицата. Оваа почетна сила е важна затоа што шипката не е насочена и затоа наидува на поголем отпор при влегување во матрицата.
3. Преземање на кочијата:Кога намалениот преден дел ќе излезе од матрицата, главниот вагон за цртање ја зафаќа шипката.
4. Континуирано цртање:Главата за туркање се ослободува или се враќа додека главниот хидрауличен цилиндар ја повлекува шипката низ матрицата за потребната должина на влечење.
5. Враќање и растоварување:По цртањето, кочијата се враќа и готовата шипка се растоварува за следната операција.
Контролите на PLC и HMI ја координираат низата на туркање, стегање, цртање и враќање. Точната сила на туркање, силата на влечење, мозочниот удар и конфигурацијата на матрицата се избираат според почетниот дијаметар, завршениот дијаметар, степенот на материјалот и распоредот за редукција.
Задната хидраулична глава за туркање овозможува ненасочена шипка да влезе во матрицата, отстранувајќи ја потребата од посебна операција за насочување. Ова е најважно за погоните кои преработуваат кратки шипки или скапи легури, каде што губењето на материјалот од секој крај на шипката директно влијае на приносот.
Пример за производство:Производителот на ролери со лежишта што користи кратки заготовки од легиран челик може да задржи повеќе употреблива должина на шипката наместо да отстранува зашилен дел пред да црта. Економската придобивка зависи од должината на шипката и количината што вообичаено се отстранува за време на покажувањето, па затоа треба да се пресметува од фактичките податоци за производство наместо да се претпоставува како фиксен процент.
Конвенционалното насочување отстранува дел од крајот на шипката или остава намален дел кој подоцна може да се отсече. Процесот на туркање точка го избегнува овој чекор на подготовка. Колку е пократка лентата и колку е поголема нејзината материјална вредност, толку оваа карактеристика станува поважна.
За долгите шипки, процентот на заштеда од елиминирање на зашилен крај може да биде релативно мал. Меѓутоа, за кратки прецизни празни места, истите 100-300 mm материјал може да претставуваат многу поголем процент од готовиот дел.
Главата за туркање ја обезбедува силата потребна за стартување на ненагласената шипка низ матрицата, додека главниот цилиндар за цртање ја обезбедува силата за преостанатиот потег на влечење. Капацитетот на главата за туркање се избира според отпорноста на влезот, јачината на материјалот, дијаметарот и редукцијата, наместо едноставно да се совпаѓа со главната тонажа на цртање.
Зошто ова е важно:Машината за цртање со автоматско туркање со точка може да има доволна номинална тонажа на влечење, но сепак да биде несоодветна ако почетната сила на туркање е недоволна за тврда легура или големо намалување. Затоа FangRong ги пресметува барањата за туркање и цртање од вистинскиот материјал и димензии на купувачот.
Модуларниот држач за матрици го намалува времето на промена на алатот кога се обработуваат различни дијаметри на шипки на иста машина. Ова е особено корисно за работни продавници и погони кои произведуваат неколку големини во една смена. Ако линијата произведува само еден дијаметар непрекинато, алатирањето со брзо менување е помалку критично од правилниот век на траење и избор на сила на влечење.
Хидрауличната сила и брзината може да се прилагодат според распоредот на материјалот и поминувањето. Ова им овозможува на операторите да избегнуваат употреба на прекумерна сила на релативно меки материјали додека одржуваат доволна сила за нерѓосувачки челик, легиран челик или други материјали со висока цврстина.
Во производството на прецизно вратило, контролираните услови за цртање помагаат да се намали ненадејното оптоварување и оштетувањето на површината. Конечната исправност и прецизноста на димензиите сè уште зависат од дизајнот на матрицата, состојбата на влезната лента, распоредот за поминување и последователниот процес на исправување.
PLC го контролира редоследот помеѓу движењето на главата со туркање, фаќањето, влегувањето на матрицата, стегањето на кочијата, цртањето и враќањето. Операторите можат да ги поставуваат и следат клучните параметри на процесот преку HMI.
Ова е најкорисно кога истата машина работи со различни материјали или големини. За линијата со еден производ, автоматизираната контрола на низата главно ја намалува интервенцијата на операторот и помага воспоставениот процес да се повторува.
Стандардната конфигурација на серијата FR е наменета за цврсти тркалезни шипки. Цртањето на цевки е можно со соодветни мандрели, приклучоци и аранжмани со матрици. Примената на цевките треба да се потврдат за време на инженерството бидејќи дебелината на ѕидот, типот на мандрела и барањата за подмачкување влијаат на потребната сила на влечење и алат.
Треба да се избере точниот модел одпочетен дијаметар, завршен дијаметар, јачина на материјалот, намалување на површината и потребниот производствен излез. Само номиналната тонажа не е доволна за избор на машина.
| Модел | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | ФР-80Т | FR-100T | FR-120T | FR-150T | FR-200T |
| Капацитет за цртање (тони) | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 |
| Хидраулична глава за туркање (тони) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Цилиндар за туркање | φ63×200 mm | φ80×200 mm | φ100×200 mm | φ125×200 mm | φ150×300 mm | φ160×700 mm | φ180×300 mm | φ200×300 mm | φ220×300 mm | φ250×300 mm | φ280×300 mm | φ300×300 mm |
| Моќност на пумпата за масло (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Опсег на дијаметар на шипката (мм) | 13-20 | 15-30 | 15-50 | 20-50 | 25-55 | 30-60 | 30-65 | 35-70 | 35-75 | 40-80 | 45-90 | 50-100 |
| Моќност на главниот мотор (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Стандардна должина на цртежот:10 м. Прилагодените должини на цртање може да се дизајнираат според производниот распоред на клиентот.
Важно:Опсегот на дијаметар прикажан погоре е применлив опсег на шипки на машината, а не гаранција дека секој материјал може да се извлече од најголемиот почетен дијаметар до секој можен завршен дијаметар со едно поминување. Вистинскиот распоред за поминување мора да се провери во однос на јачината на материјалот, намалувањето по поминување, геометријата на матрицата и подмачкувањето.
Се користи за шипки доставени до ладни линии за завртки, столпчиња, завртки, иглички и слични компоненти. Дизајнот за туткање со точки е особено корисен кога кратките празни места создаваат висок процент на посочен отпад.
Сценарио за клиентите:Производителот на сврзувачки елементи што заменува посебна секвенца за насочување и цртање може да го користи FR-30T за комбинирање на влезот и влечењето на матрицата во еден машински циклус, намалувајќи го средното ракување пред студениот правец.
Погоден за прецизни шипки што се користат за управувачки вратила, шипки за активирање, компоненти на вентили и други свртени или обработени делови. Важните параметри се силата на влечење, толеранцијата на дијаметарот, состојбата на површината и способноста да се одржи стабилен распоред за поминување.
Сценарио за клиентите:Добавувачот на автомобили што црта прачка од легиран челик за управувачките компоненти може да користи конфигурација FR-100T каде што елиминирањето на зашилените краеви ја подобрува искористеноста на материјалот пред обработката.
Цртежот може да обезбеди контролиран дијаметар и подобрена состојба на површината пред последователно мелење, лупење или доработка. Меѓутоа, за примена на лежиштата, само цртањето не ги заменува барањата за димензиите и површината на финалниот процес на мелење.
Сценарио за клиентите:Производителот на лежишта може да го користи FR-50T за ролери каде што стабилното цртање ја намалува количината на материјал што подоцна мора да се отстрани за време на доработката.
Челиците за алат со висока цврстина бараат поголема сила на влечење и внимателна контрола на намалувањето по поминување. Затоа, машината треба да биде избрана од пресметките на вистинската јачина на материјалот и распоредот за поминување наместо само од дијаметарот.
Сценарио за клиентите:Процесорот од челик со алати што црта челични шипки со голема брзина може да користи FR модел со поголем капацитет кога отпорот на деформација го надминува практичниот опсег на помали клупи за влечење.
Нерѓосувачки челик, титаниум, легури на никел и други материјали со висока вредност може да имаат корист од елиминирањето на одделната операција за насочување. Придобивката е особено релевантна кога материјалот е скап или кога крајот на шипката е тешко да се подготви постојано.
Сценарио за клиентите:За производство на титаниумски шипки, избегнувањето на конвенционалното механичко насочување може да го поедностави процесот на подготовка на предниот дел и да го намали ракувањето со материјалот пред ладно цртање.
Машината за цртање со автоматско туркање со точки може да се конфигурира за апликации со бакар и алуминиумски шипки каде што е потребно контролирано цртање за намалување на димензиите или подобрување на површината. Помеките материјали можеби нема да бараат максимална достапна сила на туркање, така што изборот на помал модел може да ја намали непотребната инсталирана моќност.
Испратете ги следните информации пред да побарате понуда:
Материјал:степен, цврстина на истегнување или цврстина на отстапување и состојба на термичка обработка.
Почетна големина:надворешен дијаметар и должина на шипката.
Завршена големина:целен дијаметар и димензионална толеранција.
Намалување:потребното намалување на површината и бројот на пропусници за цртање.
Производство:потребни парчиња на час или тони по смена.
Формат на производот:цврста шипка или цевка.
Автоматизација:рачно полнење или автоматско хранење, сечење, исправување и редење.
Овие детали овозможуваат да се проверат потребната сила на влечење, силата на туркање, конфигурацијата на матрицата и циклусот на машината пред понудата. Машината не треба да се избира само затоа што нејзината номинална тонажа е поголема од моделот на друг добавувач.
Стандардниот пакет за автоматска машина за цртање со точка вообичаено го вклучуваРамка за влечење, хидрауличен систем за цртање, хидраулична глава за туркање, влечна кочија, држач за матрици, хидраулична единица за напојување, електричен контролен кабинет, PLC и HMI. Стандардните алатки се испорачуваат според договорената конфигурација; производните матрици за специфични димензии на купувачите треба да се потврдат посебно во понудата.
Изборната опрема може да вклучува системи за автоматско напојување, мерење на шипки, сечење, исправување, растоварување и редење. Конечниот опсег треба да биде наведен ставка по ставка во комерцијалната понуда, така што клиентот точно знае што ќе пристигне во фабриката.
FangRong произведува опрема за ладно цртање од 1998 година. Производството се врши во објекти во Dongguan и Yangjiang, покривајќи обработка, хидраулично склопување, електрична интеграција и машинско тестирање.
Механичко усогласување:Водечките шини, влечната кочија и држачот на матрицата се проверуваат за правилно порамнување пред конечното склопување.
Хидрауличен систем:при пуштање во работа се проверуваат стабилноста на притисокот, движењето на цилиндерот и истекувањето.
Електричен систем:Се тестираат редоследот на PLC, функциите на HMI, сензорите и безбедносните кола.
Изведба на цртање:каде што е достапен материјал од купувачот, лентите за примероци може да се обработат за да се потврди секвенцата на притискање-влечење и договорените параметри на процесот.
Ова тестирање е покорисно од едноставна демонстрација без оптоварување бидејќи вистинската сила на влечење зависи од материјалот на купувачот, почетниот дијаметар, намалувањето и алатирањето.
1. Инженерски преглед:Димензиите на шипката, материјалот, редукцијата и барањата за автоматизација се прегледуваат пред производството.
2. Инспекција на компоненти:главните структурни, хидраулични и преносни компоненти се проверуваат според барањата за производство.
3. Прецизна обработка:цилиндерот и механичките компоненти се обработуваат и завршуваат според нивните функционални толеранции.
4. Механички склоп:рамката, системот за водење, главата за туркање, влечната кочија и држачот за матрици се составени и порамнети.
5. Хидраулична и електрична интеграција:цилиндри, вентили, пумпи, сензори, PLC и HMI се поврзани и пуштени во употреба.
6. Функционално тестирање:Секвенците на туркање, стегање, цртање и враќање се тестираат пред пратката.
7. Завршна инспекција:Се проверуваат хидрауличниот притисок, електричната безбедност, димензиите на машината и договорената конфигурација.
ISO 9001:2015:систем за управување со квалитет кој ги покрива релевантните процеси на дизајн, производство и услуги. Сертификат бр. UQ231211R1.
CE ознака:достапен за стандардни конфигурации на машини дизајнирани за применливи европски барања за машини. Документацијата за усогласеност и важечките стандарди треба да се потврдат за точната конфигурација на машината што е доставена.
Безбедност на машините:дизајнот за безбедност на машината може да вклучи кола за запирање во итни случаи, штитници, брави и други заштитни уреди што се бараат со применливата проценка на ризикот од машините.
SGS инспекција:може да се организира инспекција од трета страна кога тоа го бара договорот за купопродажба.
Важно:CE не е исто што и UL сертификацијата. Ако машината се инсталира во Соединетите Американски Држави или Канада и за проектот се потребни електрични компоненти или сертификација наведени во UL/CSA, тоа мора да се специфицира пред производството за да може соодветно да се конфигурираат електричниот кабинет и компонентите.
MOQ:1 комплетна машина.
| Количина на нарачка | Основа на цени | Типичен комерцијален аранжман |
| 1 машина | Стандардна котирана цена | За индивидуални производни линии или пробни проекти |
| 2-4 машини | Количина на проектот | Погоден за повеќелиниско проширување; може да се преговара за количина попуст |
| 5+ машини | Цитат за волумен | Конечната цена зависи од комбинацијата на модели, автоматизацијата и распоредот за испорака |
Стандардно време на нарачка:приближно 30-60 дена по техничката потврда, потврдата на договорот и приемот на договорениот депозит. Големите машини или системи со интегрирана автоматизација може да бараат подолго време за производство.
Забрзана нарачка:забрзаниот распоред може да се оцени според моменталниот капацитет на фабриката, моделот на машината и достапноста на компонентите. Забрзаното време на испорака мора да се потврди во писмена форма пред да се изврши нарачката наместо да се претстави како фиксна гаранција.
Плаќање:типичен аранжман е 30% депозит по потврда на нарачката и 70% салдо пред пратката по договорениот фабрички тест за прифаќање. Конечните услови се предмет на договорот за продажба.
Гаранција:12 месеци од пуштање во употреба според договорените гаранциски услови.
Автоматската машина за цртање со туркање точка е подготвена за извозна пратка со соодветно заштитно пакување, заштита од корозија за изложени обработени површини и аранжмани за пакување врз основа на димензиите на машината и начинот на испорака. За големите клупи за влечење може да биде потребна пресечна пратка во зависност од границите на контејнерот и пристапот до локацијата.
Пред пратката, клиентот треба да потврдиДимензии на влезот во фабриката, барања за основање, капацитет за подигање, опрема за снабдување и растоварање со електрична енергија. Обезбедувањето на овие детали пред производството помага да се спречат одложувањата на инсталацијата по пристигнувањето.
Главната предност е што крајот на шипката не треба механички да се насочува пред цртањето. Задната хидраулична глава за туркање ја турка ненавртената шипка низ матрицата додека не излезе предниот крај, по што кочијата за влечење се фаќа и ја провлекува. Ова може да ја намали загубата на материјалот и да ја елиминира посебната операција за насочување, што е особено корисно за производство на шипки со голем волумен каде што инаку би биле фрлени 100–300 mm зашилен материјал по шипка.
Да. Автоматската машина за цртање со туркање точка е специјално дизајнирана за цртање шипки без конвенционално претходно насочување. Сепак, материјалот на работното парче, почетниот дијаметар, намалувањето по поминување, геометријата на матрицата и потребната сила на влечење мора да се проверат пред да се потврди конфигурацијата. Многу тврди легури или невообичаено големи намалувања може да бараат различен дизајн на матрицата или распоред за поминување.
Изборот на машината не треба да се заснова само на дијаметарот на шипката. Потребната сила на влечење зависи од јачината на материјалот, почетните и завршените дијаметри, намалувањето на пресекот, триењето, аголот на матрицата и брзината на влечење. На пример, шипката од јаглероден челик од 50 mm и лентата од легура со висока цврстина од 50 mm може да бараат значително различни сили на влечење. FangRong може да ги пресмета потребните сили за притискање и влечење од материјалните и димензионалните податоци на купувачот пред да препорача FR модел.
Серијата FR опфаќа приближно 13–100 mm цврсти кружни шипки, во зависност од моделот. Типични апликации вклучуваат јаглероден челик, легиран челик, нерѓосувачки челик, челик за лежишта, челик за алат, бакар, алуминиум и други соодветни материјали за ладно цртање. Цевките или специјалните профили може да бараат различни алатки и треба да се проценат посебно пред да се нарачаат.
Заштедата зависи од оригиналната должина на покажување, должина на шипката, дијаметар, материјал и метод на производство. Конвенционален процес може да отстрани околу 100–300 mm од секоја лента за да создаде зашилен крај. Оттука, елиминирањето на овој чекор може да го подобри приносот на материјалот, но вистинската заштеда треба да се пресмета од димензиите на шипката на купувачот и постојниот додаток за покажување наместо да се претпоставува како фиксен процент.
Не мора. Ладното цртање може да ја подобри прецизноста на димензиите и состојбата на површината, но не треба да се смета за замена за посветеното исправување кога се применуваат тесните барања за правоспособност. Ако готовиот производ бара контролирана исправност, производната линија може да се конфигурира со посебен процес на исправување по цртањето.
Пред понудата, добавувачот треба да ја добие оценката на материјалот, почетниот дијаметар, завршениот дијаметар, потребната должина на цртање, должината на шипката, потребната излезна моќ, толеранцијата на целната димензионална толеранција, пропусниците за цртање доколку се познати, и достапното напојување во фабриката. Фотографиите или примероците од постоечката зашилена лента, исто така, може да помогнат во одредувањето на условите за внесување на матрицата и потребната конфигурација на главата за туркање.
Стандардна конфигурација вообичаено вклучува хидраулична единица за напојување, главен мотор, задна глава за туркање, цилиндар за влечење и кочница, држач за матрици, PLC и систем за контрола на HMI и договорено стандардно алатирање. Точниот сет на матрици, електричните компоненти, системот за автоматско полнење или растоварање и другата помошна опрема треба да бидат потврдени во техничката понуда бидејќи тие зависат од материјалот, димензиите и барањата за автоматизација на купувачот.
Адреса
БР. 163, патот Шатонг, втора индустриска зона Шабу, град Даланг, град Донггуан, Гуангдонг, Кина
тел
Е-пошта