Производи
Производи

Нудиме сеопфатен асортиман на прецизна опрема за обработка на метал, вклучително и исправување, ладно цртање, насочување, фаќање, сечење, тркалање на конци и матрици за цртање, приспособени за материјали од цевки, шипки и жици низ различни индустрии.

Производи
Автоматска машина за ладно цртање со три линии
  • Автоматска машина за ладно цртање со три линииАвтоматска машина за ладно цртање со три линии
  • Автоматска машина за ладно цртање со три линииАвтоматска машина за ладно цртање со три линии
  • Автоматска машина за ладно цртање со три линииАвтоматска машина за ладно цртање со три линии
  • Автоматска машина за ладно цртање со три линииАвтоматска машина за ладно цртање со три линии

Автоматска машина за ладно цртање со три линии

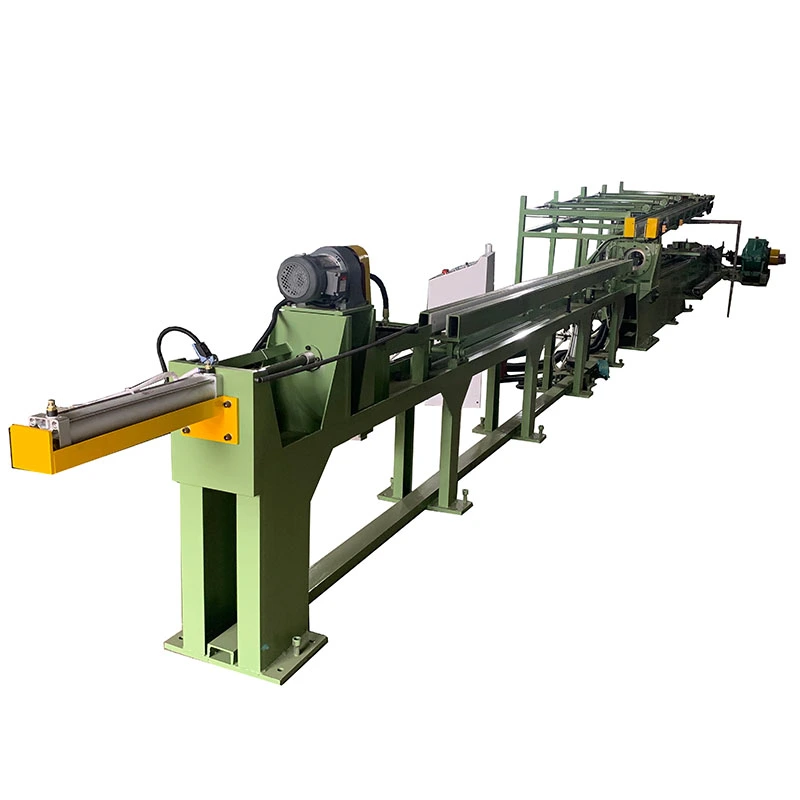
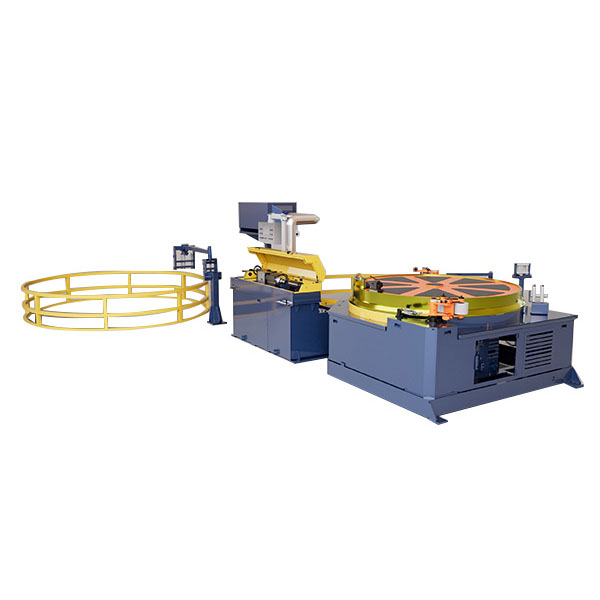
НаАвтоматска машина за ладно цртање со три линиипроцеситри цевки или шипки истовремено, што го прави погоден за производство со поголем волумен без три посебни клупи за влечење. Неговиот погон со двоен синџир го балансира товарот за влечење, додека автоматското напојување, усогласување, стегање и празнење го намалуваат рачното ракување. Моделите FR-16 до FR-90 нудат15-160 тонина силата на влечење,15 m/minбрзина, и удари до10 мза цевки или шипки од челик, бакар, алуминиум и легура.

Оценка: 5.0
(Број на рејтинг: 1)

НаАвтоматска машина за ладно цртање со три линиие механичка маса за влечење со повеќе жици дизајнирана да цртатри цевки или цврсти шипки истовремено. Наменет е за производители на кои им е потребна поголема моќност од една производна линија без инсталирање на три посебни влечни клупи. Капаците на серијата FR15-160 тонина номинална сила на влечење, со стандардна брзина на влечење од15 m/minи аСтандарден удар од 10 m. Подолгите удари може да се конструираат за специфични барања за производство.

Машината е особено корисна за повторливо производство на цевки или шипки со мал и среден дијаметар каде што истата големина се произведува во серии. За цртање на цевки, интегриранмандрел системго контролира внатрешниот дијаметар и дебелината на ѕидот. Погонот со двоен синџир го повлекува кочијата од двете страни, помагајќи да се одржат механички избалансирани трите позиции за цртање.

Automatic Three Lines Cold Drawing Machine Three Line Cold Drawing Machine Automatic Multi Line Drawing Machine Three Strand Cold Drawing Machine

Една линија за влечење обработува по едно работно парче по циклус. Кога фабриката за цевки или производителот на шипки има стабилна, голема нарачка за истата спецификација, додавањето на друга машина со една линија ги зголемува инвестициите во опремата, просторот на подот, работата на товарење и точките за одржување. Конфигурацијата со три линии се справува со ова тесно грло со обработка на три работни парчиња за време на истиот потег на цртање.

На пример:производителот на бакарни цевки што постојано ја прави истата цевка со мал дијаметар може да користи цртеж со три линии наместо да работи три независни клупи за влечење. Главната добивка во продуктивноста доаѓа од обработка на три парчиња по удар; придобивката е многу помала кога производството вклучува чести промени на големината, нарачки со мал обем или три различни спецификации во исто време.

Како функционира

Три зашилени цевки или шипки се ставаат на системот за напојување и се поставуваат на нивните соодветни матрици. Механизмите за напојување и превртување се справуваат со позиционирањето на работното парче, додека системот за порамнување овозможува секоја положба на матрицата да се прилагоди во однос на централната линија за цртање.

По стегањето, главниот мотор го придвижува менувачот и системот со двоен синџир. Кочијата за цртање ги влече сите три работни парчиња низ матриците истовремено. За цевките, внатрешната мандрела ја поддржува внатрешната површина за време на цртањето и помага да се контролира конечната идентификација и дебелината на ѕидот. По ударот на цртањето, кочијата се враќа и готовите парчиња се испуштаат за следниот циклус.

Координатите на PLCхранење, усогласување, стегање, цртање, празнење и враќање на превозот. Може да се додадат опционални системи за сечење до должина и редење кога процесот низводно бара автоматско ракување.

Сценарио за производство:за производителот на цевки што работи со долги серии на идентични цевки со хидраулични цилиндри, автоматското напојување и синхронизираното цртање го намалуваат рачното оптоварување помеѓу ударите. Трите нишки се обработуваат под ист машински циклус, што го прави системот посоодветен за повторливо производство отколку продавниците за работни места со мешани спецификации.

Клучни карактеристики и практични придобивки

1. Синхроно цртање со три жици
Во еден циклус се нацртани три цевки или шипки. Ова е највредно кога месечниот обем на производство е висок, а истата или тесно усогласена спецификација се произведува постојано. Помалку е поволно за чести промени бидејќи сите три позиции за цртање се наменети да работат со исто поставување на цртежот.

Пример за апликација:фабрика за бакарни цевки што произведува стандардна големина на HVAC цевка може постојано да ги користи трите жици наместо да додава посебна опрема со една линија за да го зголеми излезот.

2. Погон за цртање со двоен синџир
Кочијата се влече низ двете страни на погонот на ланецот наместо да се потпира на една точка на влечење. Урамнотеженото механичко оптоварување е важно кога три матрици работат истовремено бидејќи нерамномерното оптоварување може да влијае на усогласувањето, абењето на матрицата и конзистентноста на димензиите.

Пример за апликација:кога се влечат три цевки од не'рѓосувачки челик во исто време, одржувањето на постојано оптоварување на превозот помага да се намалат разликите помеѓу трите производни позиции.

3. Независно порамнување на матрицата
Секоја позиција за цртање може добро да се прилагоди за да се задржи матрицата центрирана со соодветното работно парче. Ова е особено важно кога прецизните барања за OD, дебелината на ѕидот или површината оставаат малку можности за обработка низводно.

Пример за апликација:во прецизните хидраулични цевки, прецизното центрирање на матрицата е поважно од едноставно максимизирање на брзината на влечење бидејќи димензионалните варијации може да доведат до отфрлање при последователни тестови за притисок или склопување.

4. Внатрешна мандрела за цртање на цевки
За шупливи делови, мандрелата ја контролира внатрешната геометрија за време на цртањето. Ова е важно кога конечната идентификација и дебелината на ѕидот се функционални димензии наместо козметички барања.

Пример за апликација:Цевките за хидрауличните цилиндри бараат контролирани внатрешни димензии за компатибилност со клипот и заптивките, што го прави изборот на мандрела и пресметката на распоредот за поминување дел од машинското инженерство, а не опционален производствен детал.

5. Фиксна брзина на цртање 15 m/min
Стандардната брзина на цртање е 15 m/min. Фиксната брзина го поедноставува планирањето на времетраењето на циклусот и е погодна за производствени линии каде стабилната пропусност е поважна од широк опсег на брзина. Оценката на материјалот, редукцијата, подмачкувањето и дизајнот на матрицата сè уште одредуваат дали одреден производ може да работи постојано со номиналната брзина.

Пример за апликација:цевководот со голем волумен со стабилна оценка на материјал и распоред за поминување може да ја користи фиксната брзина за да го процени производниот капацитет и барањата за ракување низводно пред инсталацијата.

6. Автоматско хранење, обрт и усогласување
Моторот за напојување, моторот за вртење и системот за порамнување го намалуваат рачното ракување помеѓу циклусите на цртање. Ова е особено корисно кога долгите работни часови го прават повтореното рачно товарење тесно грло за трудот.

Пример за апликација:постројка која работи повеќекратни смени може да го автоматизира повторливото вчитување и позиционирање на работните парчиња додека ги држи операторите фокусирани на проверка на матрицата, подмачкување, проверки на квалитетот и одржување.

7. Цртеж со цврсти шипки и цевки
Автоматската машина за ладно цртање со три линии може да се конфигурира и за шупливи цевки и за цврсти шипки. Цртежот со цевки користи соодветен распоред на мандрели, додека производството со цврсти шипки користи цврсти матрици за цртање без внатрешна мандрела.

Пример за апликација:челичен процесор кој произведува прецизни шипки и цевки без шевови може да оцени една машинска платформа за двете апликации, под услов барањата за алати и сила за цртање да бидат соодветни.

8. Изборна автоматизација надолу
Автоматското сечење и редење може да се интегрираат кога на клиентот му требаат готови парчиња со фиксна должина, а не производи со долги нацрти. Овие опции се најкорисни кога машината за цртање директно храни низводно склопување или процес на пакување.

Технички спецификации

Избор на модели од серијата FR

Изборот на модел треба да се заснова наматеријал, почетни димензии, целни димензии, намалување по премин, број на поминувања, потребен обем на производство и пресметана сила на влечење. Не избирајте машина само според дијаметарот на цевката. Потврдите легури и поголемите намалувања може да бараат значително поголема сила на влечење дури и кога надворешниот дијаметар е релативно мал.

Модел FR-16 FR-25 FR-30 FR-35 FR-38 FR-40 FR-50 ФР-70 ФР-90
Капацитет (тони) 15 20 30 35 50 65 90 120 160
Главен мотор (kW) 37 55 75 90 132 166 225 315 DC 400
Менувач JZQ650 JZQ850 JZQ1000 ZL100-45 ZL115-45 ZL130-45 P3HS-16-45-D P3HS-17-45-D P3HS-18-45-D
Мотор за обрт (kW) 2.2 2.2 2.2 2.2 2.2 2.2 2.2 2.2 2.2
Мотор за напојување (kW) 3 3 3 3 3 4 5.5 5.5 5.5
Мотор за порамнување 0,4 kW 0,4 kW, 1:150 0,4 kW, 1:150 0,4 kW, 1:150 0,4 kW, 1:150 0,4 kW, 1:150 1 КС, 1:150 1 КС, 1:150 1 КС, 1:150
Тип на синџир 32А 2010 свиткана плоча 2010 свиткана плоча 2814 свиткана плоча 3618 свиткана плоча 4020 свиткана плоча 4020 свиткана плоча 4020 свиткана плоча 5628 свиткана плоча
Брзина на цртање (m/min) 15 15 15 15 15 15 15 15 15
Стандарден удар (м) 10 10 10 10 10 10 10 10 10

Стандардна конфигурација:3 линии за цртање, кочија за цртање, погон со двоен синџир, менувач, главен мотор, систем за напојување, систем за превртување, систем за усогласување на матрицата, контрола на PLC и распоред на мандрели на цевки каде што е потребно.

Инженерска забелешка:наведената тонажа е номиналниот капацитет за цртање на машината, а не препорачаната сила за секој производ. За континуирано производство, вистинската потребна сила на влечење, силата на материјалот, редукцијата и условите за подмачкување треба да се проверат пред изборот на моделот.

Апликации

Автомобилски и мотоцикл компоненти

Се користи за цевки од амортизери, компоненти за управување, цевчести делови поврзани со погонската осовина и други апликации на цевки за повторување. Цртежот со три линии е најкорисен кога истата спецификација се произведува во големи серии.

Сценарио за производство:добавувачот на автомобили може да користи три симултани позиции за цртање за повторени нарачки на цевки од амортизери, намалувајќи го бројот на индивидуални циклуси на цртање потребни за дадена серија.

HVAC и цевки за ладење

Бакарни и алуминиумски цевки за разменувачи на топлина и системи за климатизација се соодветни примени кога димензиите и спецификациите на материјалот остануваат стабилни во текот на долгите производствени периоди.

Сценарио за производство:производителот на бакарни цевки што прави стандардна големина на цевка со разменувач на топлина може да користи цртеж со три линии за да го зголеми излезот без да го зафаќа просторот на подот од три посебни клупи за влечење.

Хидраулични и пневматски цевки

Прецизните челични цевки за хидраулични цилиндри бараат контролирана OD, ID и дебелина на ѕидот. Според тоа, дизајнот на мандрела, геометријата на матрицата и намалувањето на цртежот имаат директен ефект врз завршената цевка.

Сценарио за производство:кога цевките со хидраулични цилиндри се предмет на тестирање на притисок, контролирањето на димензионалните варијации помеѓу трите жици помага да се намалат проблемите со монтирањето и инспекцијата низводно.

Производи од бакар и алуминиум

Автоматската машина за ладно цртање со три линии може да се конфигурира за соодветни бакарни и алуминиумски цевки или цврсти делови каде што е потребно повторливо цртање со голем волумен. Материјалната состојба и потребното намалување треба да се потврдат за време на пресметката на распоредот за поминување.

Нерѓосувачки челик и специјални цевки

Нерѓосувачкиот челик, легираниот челик и другите материјали со поголема цврстина може да се обработат кога пресметаната сила на влечење и алатот се совпаѓаат со материјалот.

Сценарио за производство:производителот на цевки од не'рѓосувачки челик со повторени нарачки може да ја користи конфигурацијата со три линии за да го зголеми излезот додека го одржува истото поставување на матрицата и мандрилата на сите три позиции.

Фабричко инженерство и контрола на квалитет

Pipe Chain Cold Drawing Machine

26 години на Drawbench Engineering
FangRong се занимава со инженерство на табли од 1998 година, со искуство во механички системи за цртање, погони за синџири, држачи за матрици, мандрели и автоматизација на производството.

Два производствени капацитети
Објектите Dongguan и Yangjiang поддржуваат обработка, монтажа и производство на опрема. Имањето повеќе од една производствена локација е особено корисно за проекти кои вклучуваат повеќе машини или приспособена автоматизација бидејќи производната работа може да се планира паралелно.

Тестирање за усогласување со три линии
За машина со повеќе жици, проверката само на истоварената машина не е доволна. За време на фабричкото тестирање, механизмот за цртање, затегнатоста на ланецот, движењето на кочијата и поединечните позиции на матрицата треба да се проверат заедно бидејќи конзистентноста на димензиите зависи од целосниот механички систем.

Процес на производство

Irregular Chain Cold Drawing Machine

1. Инженерски преглед— Оценката на материјалот, почетните димензии, целните димензии, распоредот за намалување, потребната сила, алатките и барањата за автоматизација се прегледуваат пред производството.

2. Инспекција на компоненти— Главните структурни и преносните компоненти се проверуваат пред склопување.

3. Прецизна обработка— Водечките шини, држачите за матрици, шахтите, компонентите на синџирот и другите критични делови се обработуваат според бараните механички толеранции.

4. Механички склоп— Менувачот, запчаниците, синџирите, кочијата, системот за затегнување и држачите за матрици се склопуваат и се прилагодуваат.

5. Електрична и PLC интеграција— Секвенците за напојување, обрт, порамнување и цртање се интегрирани во контролниот систем.

6. Тестирање во три линии— Трите положби за цртање се проверуваат за движење, усогласување и синхронизирано работење.

7. Тестирање на примерок од клиенти- Онаму каде што примероците се испорачуваат однапред, вистинскиот материјал од купувачот може да се користи за да се потврди предложениот процес и аранжманот на алат.

8. Завршен преглед— Механичката работа, електричните функции, безбедносните уреди, подмачкувањето и димензиите на клучните машини се проверуваат пред пратката.

Сертификати и применливи стандарди

Cold Drawing Machine Certification

ISO 9001:2015— Систем за управување со квалитет кој ги покрива релевантните процеси на дизајн, производство, инсталација и сервисирање. Сертификат бр. UQ231211R1.

Усогласеност со CE— Стандардните конфигурации на машините се испорачуваат за усогласеност со важечките барања за безбедност на машините на ЕУ, вклучително иДиректива за машини 2006/42/ЕЗкаде што е применливо за испорачаната машина и пазарот.

SGS инспекција— Може да се организира инспекција од трета страна кога тоа го бара купувачот, вклучувајќи ги договорените работи на машината и ставките за безбедносна инспекција.

UL— UL сертификацијата не е наведена како стандардна сертификација за комплетната плоча за влечење FR. Доколку се потребни електрични компоненти препознатливи со UL или специфична северноамериканска електрична спецификација, електричната конфигурација треба да се потврди пред да се нарача.

Пакети и испорака

Automatic Three Lines Cold Drawing Machine Packaging

Машината е подготвена за извозна пратка со соодветно расклопување, заштита од влага и заштита од корозија за транспорт на долги растојанија. Барањата за пакување може да се прилагодат според товарењето на контејнерот, климата на дестинацијата и логистиката на проектот.

MOQ, цени и испорака

MOQ:1 комплетна машина/сет. Нарачките за повеќе машини може да се наведат под одделни цени засновани на количина.

Цитат заснован на количина:1 комплет, 2–4 комплети и 5+ комплети се цитирани одделно бидејќи конечната цена зависи од моделот, силата на влечење, автоматизацијата, алатирањето, електричната спецификација и конфигурацијата за испорака. Контактирајте со FangRong за тековниот распоред на цени заснован на количина наместо да се потпирате на фиксна цена на веб-локацијата.

ФОБ:ФОБПристаниште Шенжен, Кинаможе да се цитира за нарачки за извоз. Конечното пристаниште за товарење треба да биде потврдено на комерцијалната понуда според вистинскиот аранжман за испорака.

Стандардно време на нарачка:приближно30-60 денапо техничка потврда, потврда на нарачката и прием на договореното авансно плаќање, предмет на модел и конфигурација.

Забрзана нарачка:Итното производство може да се оценува одделно врз основа на моменталниот капацитет на фабриката, достапноста на компонентите и конфигурацијата на машината. Забрзаниот распоред се потврдува само откако одделот за производство на FangRong ќе го одобри бараниот датум на испорака.

Плаќање:стандардни комерцијални термини се30% депозит и 70% салдо пред пратката, освен ако поинаку не е договорено во договорот.

Гаранција:12 месеци од пуштање во употреба според договорените гаранциски услови.

Најчесто поставувани прашања

П1: Дали трите линии можат да нацртаат три различни големини на цевки во исто време?

Нормално, не. Трите позиции за цртање се дизајнирани да работат со исти или компатибилни услови за алати и цртање. Ако за вашето производство се потребни различни дијаметри истовремено, неопходен е посебен технички преглед бидејќи геометријата на матрицата, големината на мандрилата и потребната сила на влечење може да се разликуваат.

П2: Дали оваа автоматска машина за ладно цртање со три линии може да нацрта и цевки и цврсти шипки?

Да. Цевките се исцртуваат со соодветен внатрешен распоред на мандрели, додека цврстите шипки користат цврсти матрици за цртање. Пресметката на алатките и силата на влечење мора да се усогласат со материјалот и конечните димензии.

П3: Како да изберам помеѓу FR-16, FR-25, FR-50 и поголеми модели?

Обезбедете ја степенот на материјалот, почетната OD и дебелината на ѕидот, целната OD и дебелината на ѕидот, бројот на поминувања за цртање, состојбата на подмачкување и потребниот излез. FangRong може да ја пресмета потребната сила на влечење за три работни парчиња и да препорача соодветен модел. Изборот само по дијаметар може да резултира со мала машина кога се обработуваат легури со висока јачина или тешки редукции.

П4: Кое е максималното намалување по помине?

Не постои единствена редуцирачка вредност погодна за секој материјал и производ. Јаглеродниот челик може да толерира повисоко намалување од многу не'рѓосувачки челици или специјални легури, но практичната граница зависи од состојбата на материјалот, аголот на матрицата, подмачкувањето, распоредот на мандрилата и потребниот квалитет на површината. Крајниот распоред за поминување треба да се пресметува за вистинскиот производ наместо да се користи генерички процент.

П5: Дали цртежот со три линии гарантира идентични димензии на сите три производи?

Ниту една машинска конфигурација не може да го замени правилниот алат, подготовката на материјалот и контролата на процесот. Системот со три линии користи балансирано влечење на кочија и индивидуално порамнување на матрицата за да се намали варијацијата од влакно до влакно. Вистинската димензионална конзистентност сè уште зависи од материјалот, состојбата на матрицата и мандрелата, подмачкувањето и распоредот за поминување.

П6: Што е вклучено во цената на машината?

Стандардната конфигурација на машината вклучува главен систем за цртање, менувач, погон со двоен синџир, кочија, распоред на матрици во три положби, главен мотор, механизми за напојување и превртување, систем за усогласување и контрола на PLC. Во понудата треба да се наведат матрици специфични за производот, специјалните мандрели, автоматско сечење, редење и друга прилагодена опрема.

П7: Може ли да побарам побрза испорака од стандардното време на испорака?

Да. Забрзаното производство може да се оцени за итни проекти. Достижниот датум на испорака зависи од избраниот модел FR, конфигурацијата на моторот и менувачот, барањата за автоматизација, достапноста на компонентите и тековниот распоред на производство. Побрзаниот датум треба да се запише во потврдата за нарачката по фабричкото одобрување.

П8: Можете ли да го тестирате мојот материјал пред да ја направам конечната нарачка?

Да, примероците од клиентите може да се користат за верификација на процесот кога ќе се договорат однапред. За влечна маса со три линии, тестирањето на примерокот е корисно затоа што овозможува предложената матрица, мандрела, редукцискиот распоред и капацитетот на машината да се проверат според вистинскиот материјал наместо да се потпираат само на теоретски пресметки.

П9: Кои информации за основата се потребни?

FangRong обезбедува информации за основата и сидро-завртките за избраната машина. Вистинската основа треба да се подготви според конечниот одобрен цртеж, вклучувајќи ја должината на машината, оптоварувањето, положбата на инсталацијата, електричните барања и пристапот за одржување.

П10: Дали обезбедувате обука за инсталација и оператор?

Да. Надзорот на инсталацијата, пуштањето во работа и обуката на операторот може да бидат вклучени во опсегот на проектот. Обуката опфаќа работа на машината, промени на матрицата и мандрели, рутинско подмачкување, основни процедури за отстранување проблеми и одржување.

Испрати барање
Контакт Инфо
  • Адреса

    БР. 163, патот Шатонг, втора индустриска зона Шабу, град Даланг, град Донггуан, Гуангдонг, Кина

  • Е-пошта

    frsale@dgfangrong.com

Кажете ни за вашиот материјал, спецификации на производи, производствен процес и барања за опрема. FangRong може да разговара за соодветна Ладна машина за цртање, матрици за цртање, машина за исправување и приспособени решенија за вашата апликација.
Оценка:
5.0
X
Ние користиме колачиња за да ви понудиме подобро искуство во прелистувањето, да го анализираме сообраќајот на страницата и да ја персонализираме содржината. Со користење на оваа страница, вие се согласувате со нашата употреба на колачиња. Политика за приватност
ОтфрлиПрифати