Whatsapp
Нудиме сеопфатен асортиман на прецизна опрема за обработка на метал, вклучително и исправување, ладно цртање, насочување, фаќање, сечење, тркалање на конци и матрици за цртање, приспособени за материјали од цевки, шипки и жици низ различни индустрии.
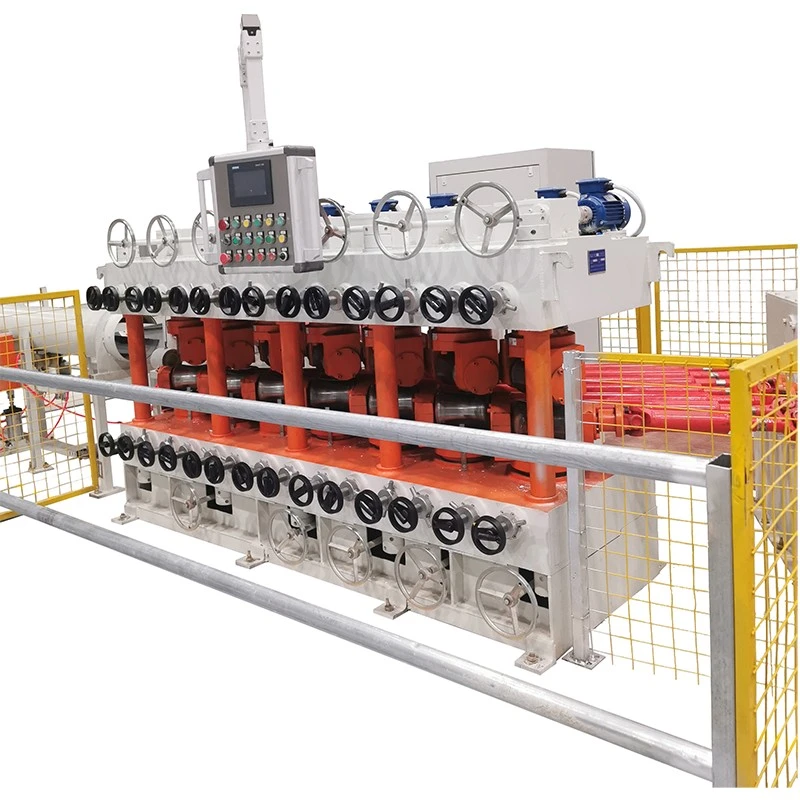
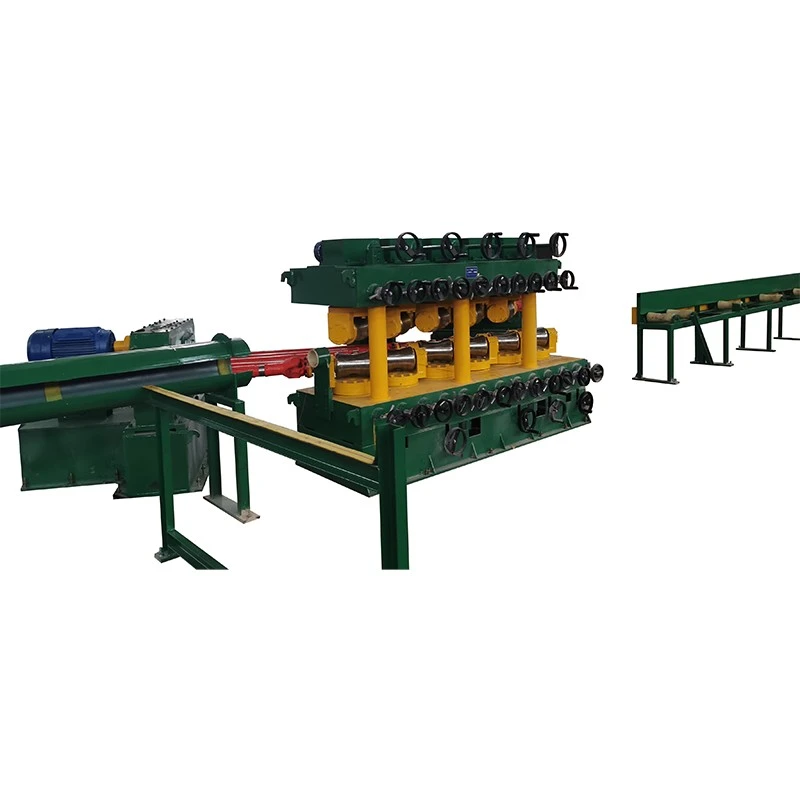
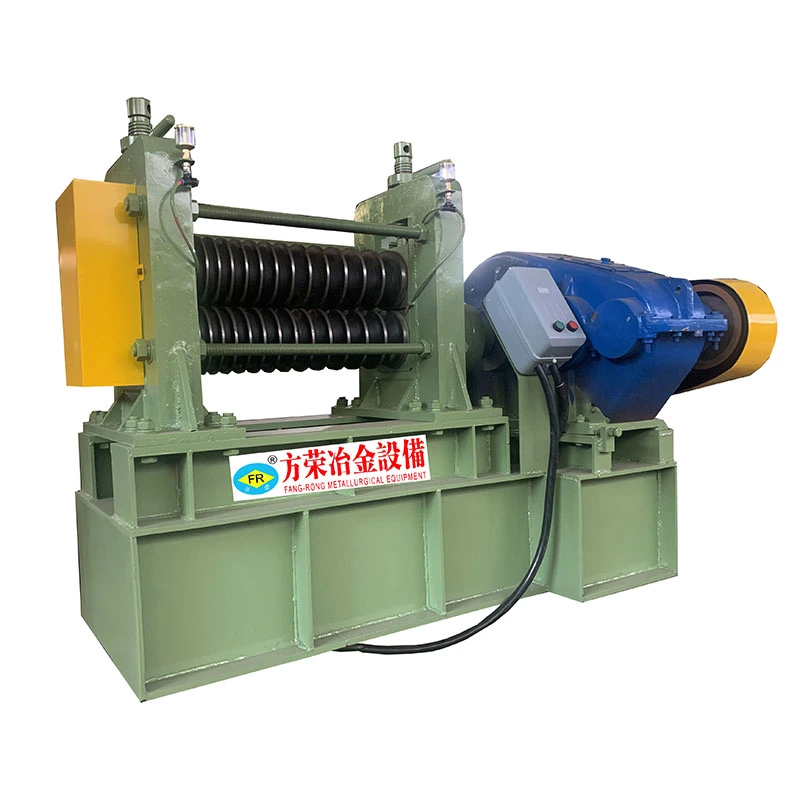
Дизајнирана за месингани цевки, шипки и други производи од обоени метали, оваа машина за исправање со вертикални повеќе валјаци од месинг го коригира свиткувањето и деформацијата преку серија контролирани контакти на валјакот. Процесот на корекција на повеќе точки е погоден за месинг бидејќи материјалот е релативно еластичен и може да биде обележан или локално деформиран ако се примени прекумерен притисок на валјакот.
Машината се користи по истиснување, цртање, жарење или други процеси на формирање за да се подготви прав месинг материјал за сечење, навојување, виткање, обработка и монтажа. За примена на цевки, притисокот на валјакот мора да се усогласи со надворешниот дијаметар и дебелината на ѕидот за да се избегне непотребна овалност или траги на површината.
Месинг материјалот влегува во делот на валјакот и поминува низ повеќе прилагодливи ролери. Секоја контактна точка применува контролирана количина на свиткување во одредена насока. Акумулираната корекција постепено ја намалува првобитната кривина додека цевката или шипката се движат низ машината.
Распоредот на ролери обезбедува повеќе точки на корекција наместо да ја концентрира деформацијата на една локација. Ова помага да се контролира исправноста додека се намалува непотребното оптоварување на површината и напречниот пресек на месинг. Аголот на валјакот, растојанието за отворање и работната брзина се приспособуваат според големината на работното парче, дебелината на ѕидот и состојбата на материјалот.
Производите од месинг најчесто се користат каде што се важни димензионалната конзистентност, обработливоста и состојбата на површината. Процесот на исправање што го коригира свиокот, но ја менува заобленоста на цевката или остава траги од ролери, може да создаде проблеми во следните операции.
Месинг машината за исправување со вертикални повеќе валјаци од серијата FR е достапна со различни количини на валјаци, големини на ролери, растојанија на отворање, моќност на возење и работни брзини. Во зависност од моделот, машината користи 7+7, 10+1 или 6+6 распореди на ролери. Наведениот опсег на цевки се протега од φ5 mm до φ180 mm, додека опсегот на цврсти шипки варираат во зависност од моделот.
Завршената исправност зависи од степенот на материјалот, дијаметарот на цевката, дебелината на ѕидот, почетната деформација, цврстината на истегнување и прилагодувањето на процесот. Следниве спецификации се референтни вредности; конечната конфигурација треба да се потврди во однос на вистинското работно парче.
| Модел | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | ФР-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Ролки Кол. | 7+7 Ролки | 7+7 Ролки | 10+1 Ролки | 6+6 ролки | 10+1 Ролки | 10+1 Ролки | 10+1 Ролки | 10+1 Ролки | 10+1 Ролки | 10+1 Ролки |
| Барања за суровини / опсег на цевки (мм) | φ5–φ10 / Дебелина на ѕидот 1–7 | φ10–φ30 / Дебелина на ѕидот 1–7 | φ10–φ40 / Дебелина на ѕидот 1–5 | φ18–φ50 / Дебелина на ѕидот 1–4 | φ18–φ60 / Дебелина на ѕидот 3–12 | φ30–φ80 / Дебелина на ѕидот 2–7 | φ40–φ100 / Дебелина на ѕидот 2,5–10 | φ50–φ130 / Дебелина на ѕидот 2,5–10 | φ40–φ100 / Дебелина на ѕидот 2,5–10 | φ80–φ180 / Дебелина на ѕидот 3–20 |
| Барања за суровини / Опсег на цврсти шипки (мм) | φ5–φ10 | φ10–φ15 | φ10–φ25 | φ10–φ25 | φ18–φ30 | φ30–φ45 | φ16–φ55 | φ16–φ60 | φ16–φ55 | φ80–φ95 |
| Должина на суровина (мм) | ≥2000 | > 2000 година | ≥2000 | ≥2000 | > 2000 година | > 2000 година | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Јачина на истегнување на суровина (MPa) | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Правина на суровина (mm/m) | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Завршена исправност (mm/m) | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Големина на валјак (мм) | φ68 × 90 | φ115 × 160 | φ130 × 210 | φ136 × 260 | φ150 × 260 | φ200 × 300 | φ220 × 300 | φ250 × 360 | φ220 × 300 | φ320 × 460 |
| Дијаметар на валјак (мм) | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Растојание на отворање на горен и долен валјак (мм) | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Прилагодлив опсег на навалување | 27° до -33° | 27° до -33° | 27° до -33° | 27° до -33° | 27° до -33° | 27° до -33° | 27° до -33° | 27° до -33° | 27° до -33° | 27° до -33° |
| Моќност на главниот мотор (kW) | 2,2 × 2 | 5,5 × 2 | 11 × 2 | 11 × 2 | 15 × 2 | 22 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 90 × 2 |
| Погон со променлива фреквенција (kW) | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Моќност на моторот за подигнување (kW) | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Работна брзина (m/min) | 10–30 | 10–30 | 10–40 | 0–20 | 10–30 | 10–30 | 10–30 | 10–30 | 10–30 | 10–30 |
| Централна висина (мм) | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Тежина (t, референтна) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
За месинганите цевки, најважните фактори за избор не се само надворешниот дијаметар. Дебелината на ѕидот, темпераментот на материјалот, цврстината на истегнување и дојдовната деформација влијаат на тоа колку сила на корекција може да се примени без да се промени геометријата на цевката.
За цврсти месинг прачки, дијаметарот, должината, материјалната состојба и потребната исправност се главните параметри. Кога една машина треба да обработи неколку големини, треба да се проверат целосниот работен опсег и барањата за прилагодување на валјакот пред да се нарача.
Ако готовиот производ има цврста толеранција на правосудството, се препорачува да се обезбеди примерок, цртеж или детална спецификација на материјалот за потврда на конфигурацијата и тестирање на процесот.
Производство на месинг цевки и прачки:Исправување на производи од месинг по истиснување, ладно цртање, жарење и други процеси на формирање.
Водоводни и санитарни компоненти:Подготовка на месинг цевки и прачки за славини, вентили, фитинзи и сродни компоненти.
HVAC и ладење:Обработка на месинг цевки кои се користат во системи за ладење, разменувачи на топлина и друга термичка опрема.
Електрични компоненти:Производство на прави месинг прачки и цевки за терминали, конектори, спроводливи компоненти и хардвер.
Автомобилски компоненти:Подготовка на месинг материјали за обработени фитинзи, конектори, сензори и други прецизни делови.
Индустриски хардвер:Исправување на месинг шипки и цевки кои се користат за фитинзи, сврзувачки елементи, алати и механички компоненти.
Прецизна обработка:Обезбедување појасна суровина за CNC обработка, сечење, навој, дупчење и виткање операции.
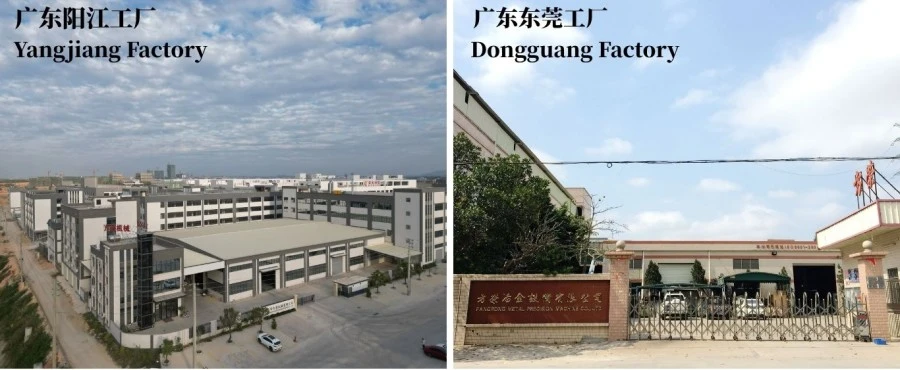
FangRong е основана во 1998 година и произведува машини за исправување, опрема за ладно цртање и сродни металуршки машини. Компанијата работи со производствени капацитети во Dongguan и Yangjiang, Кина.
Нашата опрема е испорачана на повеќе од 10.000 клиенти во над 60 земји и региони. Палетата на производи опфаќа опрема за цевки, шипки и други апликации за обработка на метали.
Фабрика Донггуан:Лоциран во градот Даланг, градот Донггуан, овој објект се фокусира на производство на машини за ладно цртање, машини за исправување и поврзана опрема за обработка на метал.
Фабрика Јангјанг:Лоциран во округот Јангдонг, градот Јангјанг, овој објект обезбедува дополнителен производствен капацитет за опсегот на машини на Фангронг.
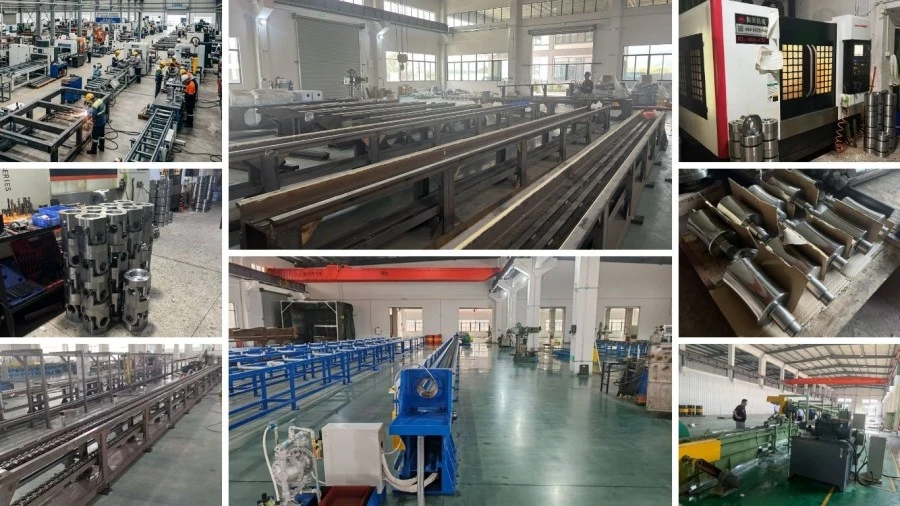
Машинските рамки и структурните компоненти се изработуваат и обработуваат според одобрениот дизајн. Ролерите се обработуваат и се доработуваат според бараните работни димензии и состојбата на површината, додека погонските, подесувачките и контролните компоненти се склопуваат при финалната интеграција на машината.
Пред пратката, машината се проверува за прилагодување на ролери, работа на погонот, контрола на брзината, електрични функции и севкупна работна состојба. Онаму каде што е договорено, цевките или шипките за примероци може да се користат за да се потврди процесот на исправување според наведените барања.
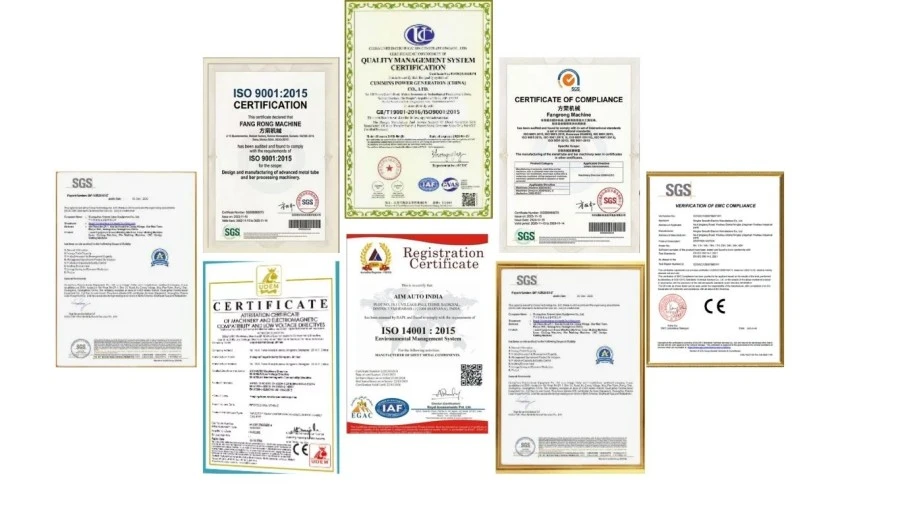
ISO 9001:2015:Сертификација на системот за управување со квалитет, сертификат бр. UQ231211R1.
CE ознака:Опремата со CE ознака е достапна во согласност со применливата конфигурација и барања на машината.
SGS инспекција:Услугите за инспекција од трета страна може да се организираат кога тоа го бара проектот или клиентот.
Патенти:FangRong разви патентирани технологии за опрема за обработка на метал, вклучувајќи патенти за пронајдок и корисни модели. Примерите вклучуваат 2013207829011, 2008300532117 и ZL2015 2 0842922.7.
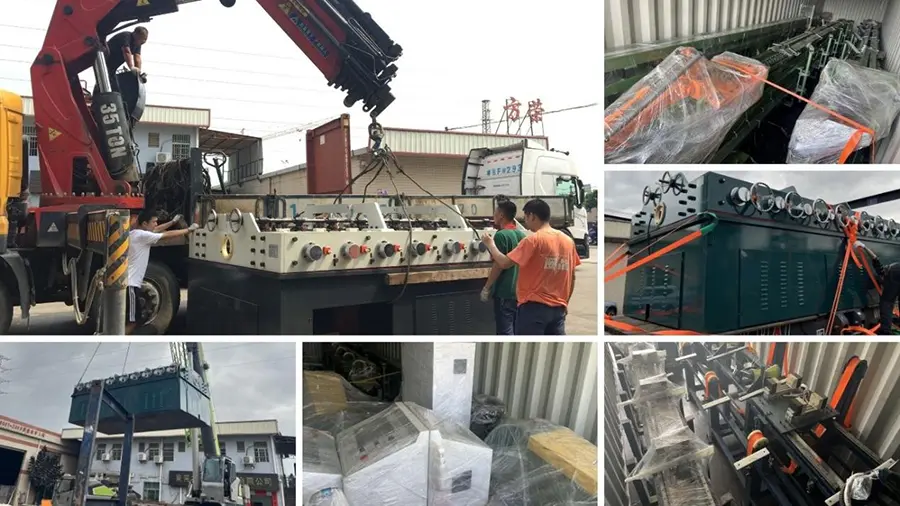
Машините за исправување се подготвуваат според нивните димензии, тежина и начин на испорака. Главните склопови на машината и лабавите компоненти се обезбедени и заштитени пред полнењето, со пакување и документација за извоз наредени според дестинацијата и барањата за транспорт.
Да. Серијата FR вклучува конфигурации и за цевки и за цврсти шипки. Применливиот опсег зависи од моделот, материјалната состојба и димензиите на работното парче. Апликациите на цевки бараат особено внимание на надворешниот дијаметар и дебелината на ѕидот.
Дебелината на ѕидот влијае на отпорноста на цевката на свиткување и нејзиниот одговор на притисокот на валјакот. Цевките со тенок ѕид генерално бараат поконтролиран контакт за да се избегне овалност или локална деформација. Затоа, машината треба да се избере со користење и на дијаметарот на цевката и на дебелината на ѕидот, наместо само на OD.
Обележувањето на површината зависи од состојбата на валјакот, притисокот на контактот, профилот на валјакот, површината на материјалот и прилагодувањето на процесот. Бидејќи месингот е релативно мек, треба да се избегнува прекумерен притисок. Геометријата на валјакот и работните услови може да се конфигурираат според бараната состојба на површината.
Во зависност од моделот FR, наведената завршена исправност се движи од ≤0,3 до ≤0,8 mm/m. Достижниот резултат зависи и од степенот на месинг, димензиите на цевката или шипката, дојдовната деформација и прилагодувањето на машината. За тесни толеранции, се препорачува тестирање на примерокот.
Да, под услов големини да спаѓаат во важечкиот работен опсег на избраниот модел. Доколку се потребни чести промени на големината, при изборот на машината треба да се земат предвид опсегот на прилагодување на ролерот и барањата за промена.
Ве молиме наведете го степенот на месинг, OD на цевката и дебелината на ѕидот или дијаметарот на цврстата шипка, должината на производот, цврстината или цврстината на истегнување, влезната исправност, потребната завршена исправност, барањата на површината и брзината на производство. Цртеж на производ или примерок е корисен за нестандардни апликации.
Да. FangRong може да ја конфигурира машината според опсегот на работното парче и процесот на производство. Опциите може да вклучуваат распоред на ролери, погонски систем, контрола на брзината, опрема за напојување и растоварање и електрична конфигурација.
Да. Машината за исправување може да се позиционира по процеси како што се истиснување, цртање или жарење и пред сечење, навојување, виткање или обработка. Уредувањето на влезот и излезот може да се разгледа според постоечката производна линија.
За точна понуда, испратете ја класата на месинг материјал, димензиите на цевката или прачката, дебелината на ѕидот за цевките, должината на производот, дојдовната деформација, потребната исправност, потребната брзина и количина на производство. Фотографии, цртежи или примерок од материјал се препорачуваат кога работното парче има посебни барања.
FangRong обезбедува пуштање во работа на машината и техничка поддршка според договорениот опсег на проектот. За испорачаната опрема може да се организираат упатства за инсталација, обука на операторот и поддршка за отстранување проблеми.
```Адреса
БР. 163, патот Шатонг, втора индустриска зона Шабу, град Даланг, град Донггуан, Гуангдонг, Кина
тел
Е-пошта