Whatsapp
Нудиме сеопфатен асортиман на прецизна опрема за обработка на метал, вклучително и исправување, ладно цртање, насочување, фаќање, сечење, тркалање на конци и матрици за цртање, приспособени за материјали од цевки, шипки и жици низ различни индустрии.
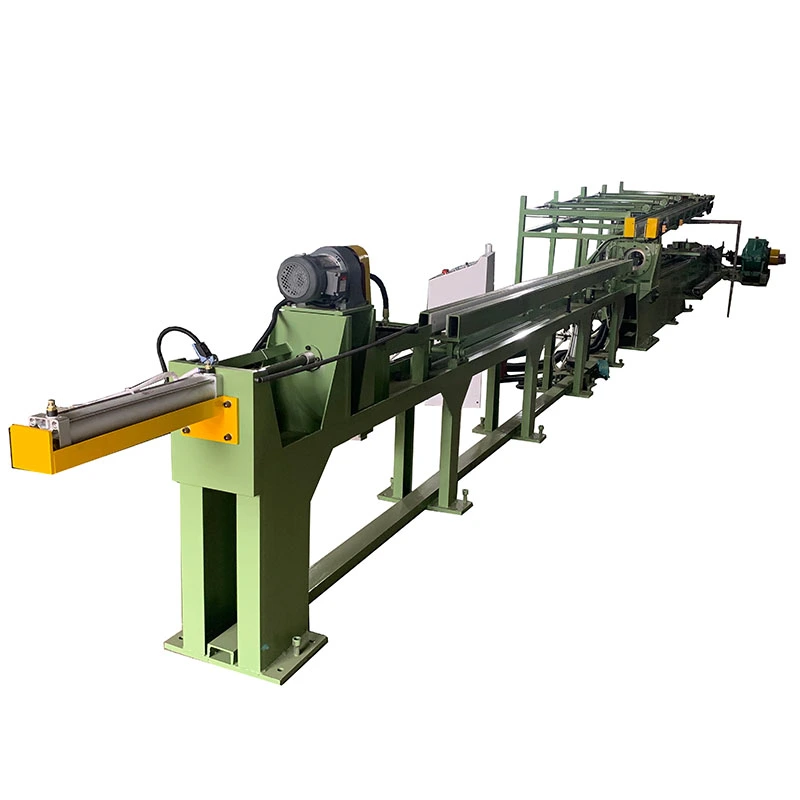
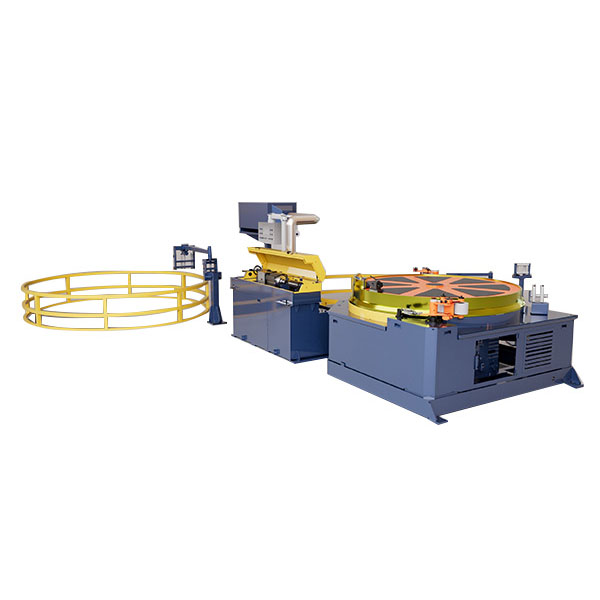
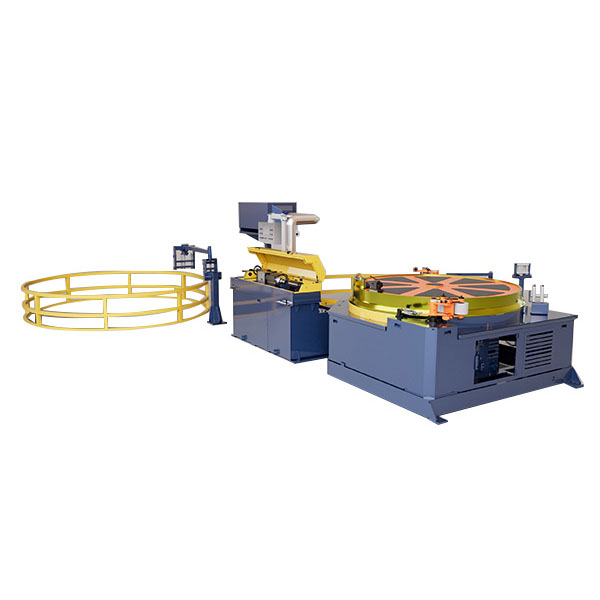
НаМашина за цртање со тркалање со четири ролерие дизајниран за ладно цртањеВодечки шини, лизгачи и челични делови во специјална форма. Со силите на влечење на300–750 kNи се забрзува до13 m/min, обработува S55C, 20CrMo и слични челици со цврстина на истегнување до 900 MPa. Напогон со двоен синџир, пневматска кочија за стегање, прилагодливиот држач за матрица и цврстата рамка C обезбедуваат стабилно цртање и исправност на≤1 mm/m. Контролата на екранот на допир на PLC поддржува прецизно прилагодување на брзината. Погоден заградежни машини, опрема за автоматизација и прецизни челични делови.
НаМашина за цртање со тркалање со четири ролерие ладна плоча за влечење управувана со синџир, дизајнирана за прецизно цртање на челични делови во специјална форма, вклучувајќи шини за водич, лизгачи, асиметрични профили и други неокругли делови. Работното парче е претходно зашилено на водечкиот крај и се влече низ матрица за прецизно влечење или матрица за тркалање, намалувајќи ја површината на пресекот додека се контролира готовиот профил, димензиите и исправноста.
За разлика од конвенционалната машина за цртање на шипки што се користи главно за тркалезни производи, оваа машина е конфигурирана за профили каде што порамнувањето на матрицата, стабилноста на влечење и завршената исправност се критични. Сферичниот држач на матрицата овозможува прилагодување на аголот на матрицата за време на поставувањето, обезбедувајќи дополнително средство за корекција на исправноста на нацртаниот дел.
Стандардниот опсег вклучува модели FR-30, FR-45 и FR-65 со номинални сили на влечење од 300 kN, 450 kN и 650 kN соодветно. FR-65 користи погон со двоен синџир за апликации со поголемо оптоварување, додека FR-30 и FR-45 користат конфигурации со еден синџир.
Машината комбинира контролирана сила на влечење, прецизно водење на матрицата и автоматско ракување со материјалот во еден циклус на цртање.
1. Вчитување на материјалот— Челични шипки или делови во специјална форма како што се S55C и 20CrMo се ставаат на масата за редење, обично со надземен кран. Работното парче потоа се пренесува на масата со ролери за напојување и се поставува за цртање.
2. Подготовка на работното парче и внесување на матрицата— Водечкиот крај на работното парче е однапред зашилен за да може да помине низ отворот на матрицата. Матрицата е инсталирана во сферична матричка. Неговата заострена дупка, обично околу 6°, овозможува прилагодување на држачот на матрицата за да се контролира насоката на цртање.
3. Цртеж— Кочијата го фаќа зашилениот крај со помош на пневматски механизам за стегање од типот на клин. Главниот погон, кој се состои од мотор со еднонасочна струја, менувач и систем за тешки синџири, го влече кочијата по прецизно обработените водилни шини.
4. Контролирано истоварување— По завршувањето на цртањето, челустите на кочијата го ослободуваат работното парче. Готовиот дел се пренесува на приемниот уред опремен со најлонски ролери за да се намали оштетувањето од контактот. Страничниот механизам за пренос потоа го поместува производот подалеку од линијата за цртање.
5. Враќање со превоз— Кочијата за цртање се враќа на почетната позиција, дозволувајќи му на следното работно парче да влезе во производниот циклус.
Лабави димензии по топла обработка— Топло валани и екструдирани делови може да имаат димензионални варијации што ги прави несоодветни за прецизно склопување. Ладното цртање го намалува пресекот преку контролиран отвор на матрицата и обезбедува поконзистентни завршени димензии.
Варијација на директноста— Долгите водилни шини и асиметричните профили се чувствителни на свиткување за време на претходните операции на производство и ракување. Прилагодливиот сферичен држач за матрица им овозможува на операторите да ги компензираат отстапувањата во насоката на цртање за време на поставувањето.
Состојба на површината по топло формирање— Цртежот може да ја подобри состојбата на површината на соодветно подготвеното работно парче со доведување на материјалот во контролиран контакт со матрицата. Сепак, ладното цртање не ги отстранува автоматски сите површински дефекти, па затоа треба да се решат тешките скали, јами, шевовите или пукнатините пред цртањето.
Високо влечење на долги профили— Челичните делови со специјална форма може да бараат значителна сила на влечење, особено кога се работи со легури со поголема цврстина или поголеми редукции. Серијата FR обезбедува различни капацитети на сила, при што FR-65 користи погон со двоен синџир за тешки апликации.
Ракување со оштетување по цртање— Долгите прецизни делови може да се изгребат или вдлабнат за време на истоварот доколку паднат директно на метални површини. Најлонските ролери и системот за странично пренесување се користат за намалување на ударот и контактот на површината за време на ракувањето со производот.
FR-30, FR-45 и FR-65 покриваат различни барања за влечна сила. Изборот на моделот треба да се заснова на јачината на материјалот, почетните и завршените пресеци, намалувањето по поминување и потребниот производствен производ, наместо само на тонажата.
ФР-65 користи две линии за тешки синџири за порамномерно распоредување на товарот за влечење низ кочијата. Нејзиниот главен синџир користи конструкција со праволиниски плочи од 200 mm. Оваа конфигурација е наменета за апликации каде што силата на влечење е висока и стабилниот пренос на оптоварување е важен.
Држачот на матрицата користи топчест распоред на ракавите што овозможува аголно прилагодување на матрицата. Ова им овозможува на операторите фино да ја прилагодат насоката на цртање и завршената исправност без повеќекратно отстранување и повторно инсталирање на матрицата.
Кочијата користи пневматски механизам за стегање од типот на клин за да го зафати зашилениот крај на работното парче. По ударот на цртањето, челустите автоматски се ослободуваат за истовар и враќање на превозот.
Рамката од типот C е заварена од конструктивен челик и се ослободува од стресот пред обработката. Водечките површини, монтажните лица и соодветните базни рамнини се обработуваат за да се воспостави трасата потребна за движење на кочијата и позиционирање на матрицата.
Кочијата за цртање е управувана од мотор со еднонасочна струја и тежок менувач. Во зависност од моделот, се користат паркер или Siemens DC погони. Контролата со променлива брзина овозможува прилагодување на брзината на цртање според барањата на работното парче и процесот.
По цртањето, работното парче се пренесува на уред за прием опремен со најлонски ролери. Страничниот преносен механизам од типот на синџир потоа го поместува готовиот дел подалеку од машината, намалувајќи го рачното ракување помеѓу циклусите на цртање.
Основата на машината вклучува запечатени заварени плочи кои можат да го соберат лубрикантот за цртање и да го спречат неговото ширење директно на подот на работилницата. Аранжманот исто така го поедноставува чистењето околу линијата за цртање.
Електричниот систем користи контрола базирана на PLC со екран на допир HMI за работа на машината, поставување параметри, следење и сигнали поврзани со безбедноста. Рачниот и автоматскиот режим на работа може да се конфигурираат според процесот на производство.
Во држачот на матрицата може да се сместат матрици од волфрам карбид и матрици за тркалање, што овозможува усогласување на конфигурацијата на алатот со материјалот на работното парче, геометријата на профилот и барањата за намалување.
Изберете ја машината за цртање според вистинската сила на влечење, а не едноставно според номиналната големина на делот. Потребната сила е под влијание на степенот на материјалот, цврстината на истегнување, почетните и завршните димензии, намалувањето по премин, триењето, подмачкувањето и геометријата на матрицата.
За континуирано производство, генерално се претпочита да се избегнува континуирано работење со апсолутна максимална сила. Вистинското дозволено работно оптоварување треба да се потврди преку пресметка на силата и инженерска проценка на производителот на машината.
| Параметар | ФР-65 | FR-30 | ФР-45 |
| Конфигурација | Двоен синџир, еднолиниски | Еден синџир, една линија | Еден синџир, една линија |
| Оценета сила на цртање | 650 kN (65 t) | 300 kN (30 t) | 450 kN (45 t) |
| Максимална сила на влечење | 750 kN со 0–13 m/min | 350 kN со 0–13 m/min | 550 kN со 0–12 m/min |
| Оценета брзина на цртање | Приближно 13 m/min | Приближно 13 m/min | Приближно 12 m/min |
| Опсег на брзина | 0–37 m/min | 0-19 m/min | 0-18 m/min |
| Ефективна должина на цртање | 12 м | 12 м | 12 м |
| Должина на креветот | ≤16 m | Вкупно 25 m | Вкупно 25 m |
| Главен мотор | Z4-280-41, 166 kW, 675/1900 вртежи во минута, DC | 75 kW, 1000/2000 вртежи во минута, DC | 110 kW, 1000/2000 вртежи во минута, DC |
| Главен менувач | ZFY560, сооднос 112, влез од 185 kW | ZFY400-112 | ZFY500-160 |
| Главен синџир | Терен синџир со правоаголник од 200 mm | Терен од 180 mm, прав синџир, 2 × 2 | Терен од 240 mm, прав синџир, 2 × 2 |
| DC Drive | Сименс 6РА80 | Паркер | Паркер |
| PLC/HMI | Иновативност | Иновативност | Иновативност |
| Прибл. Стапало | 31 m × 4,1 m | 25 m × 1,8 m | 25 m × 2,1 m |
Материјал:Обезбедете точна класа на челик, состојба на термичка обработка, цврстина на истегнување и цврстина на отстапување каде што е достапно. S55C, 20CrMo и други легирани челици се однесуваат поинаку при ладна деформација.
Почетни и завршени димензии:За делови во специјална форма, обезбедете цртежи што ги прикажуваат сите критични димензии наместо само номиналното име на профилот.
Намалување по пропусница:Намалувањето мора да се оцени заедно со јачината на материјалот и геометријата на матрицата. Поголемото намалување генерално ја зголемува силата на влечење и може да бара повеќекратни премини или средна термичка обработка.
Потребна исправност:Наведете го барањето за исправност заедно со методот на мерење и должината на производот. Тврдената вредност на исправноста е значајна само кога се дефинирани методот на проверка и состојбата на производот.
Брзина на производство:Соодветната брзина на цртање зависи од материјалот, типот на матрицата, подмачкувањето, редукцијата и барањата на површината. Максималната брзина на машината не треба автоматски да се третира како препорачана брзина на производство.
Тип на матрица:Наведете дали процесот користи матрица од волфрам-карбид, матрица за тркалање или друг аранжман на алат. Типот на матрицата влијае и на силата на влечење и на состојбата на површината.
Машината е погодна за цртање челични водилни шини, лизгачи и други делови со линеарно движење каде што се важни завршената исправност и конзистентноста на димензиите.
За производство на водичка шина, профилот на матрицата мора да биде дизајниран околу вистинскиот пресек. Критичните димензии како што се ширината на шината, висината, геометријата на жлебот, радиусот на аголот и референтните површини треба да бидат вклучени во цртежот на матрицата.
Машината за цртање со тркалање со четири ролери може да се конфигурира за неокругли челични делови, вклучувајќи асиметрични профили, Т-секции, профили од типот на канали, аголни делови и форми специфични за клиентите каде што е погодно ладно цртање.
Профилите со ладно влечење може да се користат за избрани структурни, шасија, суспензија и механички компоненти каде што се потребни контролирани димензии и исправност. Соодветноста на процесот зависи од степенот на челик и потребното намалување.
Апликациите вклучуваат специјални профили кои се користат во градежна опрема, системи за водич, структурни склопови и други машински компоненти каде што на долгите делови им се потребни контролирани димензии по топло валање или истиснување.
Машината може да се користи и за прецизни шипки и приспособени индустриски профили кога потребниот пресек и својства на материјалот спаѓаат во опсегот на силата на влечење на машината.
Водички шини S55C:ФР-65 може да се конфигурира за цртање на водечка шина за тешка работа каде што потребната сила на влечење бара погон со двоен синџир. Сферичниот држач за матрица обезбедува точка за прилагодување за контролирање на завршената исправност за време на поставувањето.
Профили на лизгачот 20CrMo:ФР-45 може да се смета за профили од легиран челик со поголема цврстина кога пресметаната сила на влечење останува во рамките на капацитетот на машината. Вистинските резултати за намалување и површината треба да се проверат според материјалната состојба на купувачот, дизајнот на матрицата и системот за подмачкување.
FangRong го започна својот бизнис со опрема за ладно цртање во 1998 година преку заедничко вложување со тајвански специјалист за опрема за цртање и стана целосна сопственост во 2013 година. Компанијата продолжи да се фокусира на ладно цртање, исправување и поврзана опрема за формирање метал.
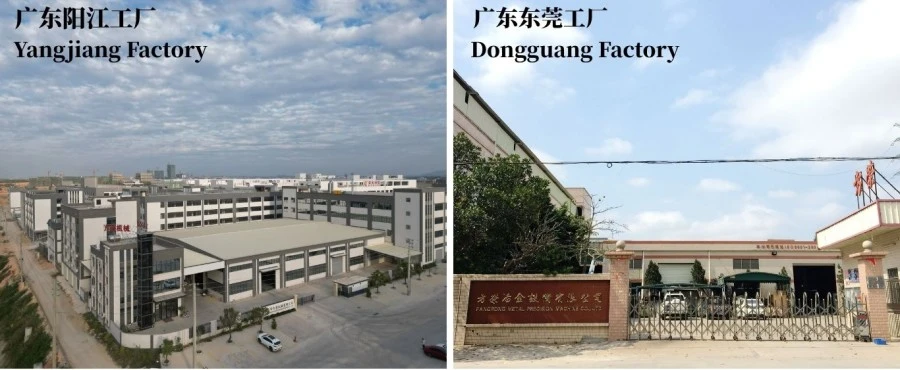
Dongguan Fangrong Metallurgical Equipment Co., Ltd. и Yangjiang Fangrong Machinery Co., Ltd. поддржуваат производство и монтажа на опрема. Комбинираниот годишен производствен капацитет е повеќе од 650 машини.
Опремата FangRong е извезена во повеќе од 70 земји и е користена од клиенти кои работат со челик, нерѓосувачки челик, бакар, месинг, алуминиум и специјални легури.
За целосен проект за цртање, изборот на машина е само еден дел од инженерската работа. FangRong може да поддржува избор на матрици, планирање на основата, надзор на инсталацијата, пуштање во работа, обука на оператори, снабдување со резервни делови и далечинско решавање проблеми.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.- Лоциран во градот Даланг, градот Донггуан, објектот се фокусира на машини за ладно цртање, опрема за исправање, машини за тркалање конци и поврзана опрема за формирање метал.
Yangjiang Fangrong Machinery Co., Ltd.- Лоциран во округот Јангдонг, градот Јангјанг, вториот објект го проширува производниот капацитет и поддржува поголеми проекти за опрема.
1. Материјален преглед— Структурните челични плочи и делови се проверуваат пред изработката.
2. Сечење и оформување— Рамките и структурните компоненти се сечат и подготвуваат според инженерските цртежи.
3. Заварување со рамка— Рамката и основата од типот C се заваруваат и проверуваат пред да се ослободи од стресот.
4. Олеснување на стресот— Олеснувањето на стресот по заварувањето се изведува за да се намали преостанатиот стрес при заварување пред прецизната обработка.
5. Интегрална обработка— Водечките површини, монтажните лица и критичните базни рамнини се обработуваат за да се воспостави потребната усогласеност.
6. Механички склоп— Склопени се менувачот, системот на синџири, кочијата, држачот на матрицата и механизмите за прием.
7. Електрична и пневматска интеграција— Моторите, погоните, PLC, HMI, сензорите и пневматските компоненти се поврзани и тестирани.
8. Програмирање на PLC— Конфигурирани се контролната логика, работните секвенци, функциите за следење и сигналите поврзани со безбедноста.
9. Машинско тестирање— Се проверуваат функциите за движење на машината, системот за цртање, ракување со превоз, истовар, пренос и контрола.
10. Завршен преглед— Механичкото усогласување, електричната безбедност, контролните функции и релевантните перформанси на машината се проверуваат пред пратката.
11. Извозно пакување— Машината е заштитена од корозија, удари и оштетувања од транспортот пред да се вчита.
Пред пратката, машината може да се провери преку работа без оптоварување и тестови за цртање според договорената техничка спецификација. Онаму каде што клиентот обезбедува вистински примероци на работните парчиња, може да се користи тестирање на производството за да се потврди силата на влечење, движењето на вагонот, брзината, инсталацијата на матрицата, истоварот и барањата за готовиот производ.
За апликации со строги барања за исправност или димензии, критериумите за прифаќање треба да се дефинираат однапред, вклучувајќи ја материјалната состојба, должината на производот, толеранцијата, методот на мерење и количината на испитување.
ISO 9001:2015— Систем за управување со квалитет кој ги покрива релевантните активности за дизајн, производство, инсталација и услуги. Сертификат бр. UQ231211R1.
CE ознака— Применливата стандардна опрема од серијата FR е испорачана со CE документација за соодветните барања за безбедност на машините.
SGS инспекција— Независните инспекциски служби може да се организираат според барањата на проектот.
Националните патенти— FangRong поседува 32 патенти за пронајдок и повеќе од 100 патенти за корисни модели кои покриваат структури на опрема и сродни технологии.
Машината за цртање со тркалање со четири ролери е подготвена за транспорт на долги растојанија со структурна заштита, спречување на корозија и пакување специфично за компонентите. Може да се испорачаат големи делови од машината според конфигурацијата на конечната опрема и барањата за логистика на локацијата.
Пред пратката, може да се обезбедат цртежи на темелите, распоред на завртките за прицврстување, документација за опремата, електрични информации и други документи поврзани со инсталацијата според обемот на проектот.
Машината главно се користи за ладно влечење на челични пресеци со специјална форма, како што се шини за водење, лизгачи, шини и други профили со неокругли пресеци. Вистинската соодветност зависи од геометријата на профилот, степенот на материјалот, влезните димензии, потребното намалување и силата на влечење. За избор на машина и матрица треба да се обезбеди примерок од профил или детален цртеж на делот.
Изборот на моделот треба да се заснова на пресметаната сила на влечење наместо само на големината на профилот. FR-30, FR-45 и FR-65 обезбедуваат номинални сили на влечење од 300 kN, 450 kN и 650 kN соодветно, со поголеми капацитети на максимална сила. Јачината на материјалот, намалувањето на пресекот, триењето на матрицата, брзината на влечење и барањата за производство треба да се земат предвид при одредување на соодветниот модел.
Сферичниот држач на матрицата овозможува прилагодување на положбата и аголот на матрицата на вистинската насока на цртање. Ова е особено корисно за асиметрични профили, каде што малите грешки во усогласувањето можат да создадат нерамномерно оптоварување, димензионално отстапување или површински ознаки. Правилното порамнување на матрицата, исто така, помага да се одржат стабилни услови за цртање во текот на подолги периоди на производство.
Цртежот може да ја подобри димензионалната конзистентност и исправност, но конечниот резултат не се одредува само од подлогата. Правилата на влезниот материјал, прецизноста на профилот, преостанатиот стрес, геометријата на матрицата, намалувањето по поминување, усогласувањето на машината и параметрите за цртање влијаат на резултатот. За тесни барања за исправност, целта треба да се потврди преку цртање примерок и мерење пред да се финализира конфигурацијата на машината.
Да, под услов профилите да бидат во границите на силата, работната должина, носењето и големината на машината. Различни профили вообичаено бараат наменски матрици за цртање или алатки, додека истата маса за влечење може да се користи за повеќе производи. За честите промени на производите, при изборот на машината треба да се земат предвид и пристапноста на држачот за матрица и времето на промена на алатот.
Најкорисните информации ги вклучуваат степенот на материјалот, димензиите на дојдовниот профил, завршените димензии, цртежот на профилот или CAD делот, почетната и завршената должина, потребното намалување, директноста на целта и состојбата на површината, количината на производство и претпочитаната брзина на цртање. Овие параметри овозможуваат да се процени потребната сила на влечење, конфигурацијата на матрицата, моделот на машината и системот за помошно ракување пред понудата.
Адреса
БР. 163, патот Шатонг, втора индустриска зона Шабу, град Даланг, град Донггуан, Гуангдонг, Кина
тел
Е-пошта