Whatsapp
Нудиме сеопфатен асортиман на прецизна опрема за обработка на метал, вклучително и исправување, ладно цртање, насочување, фаќање, сечење, тркалање на конци и матрици за цртање, приспособени за материјали од цевки, шипки и жици низ различни индустрии.
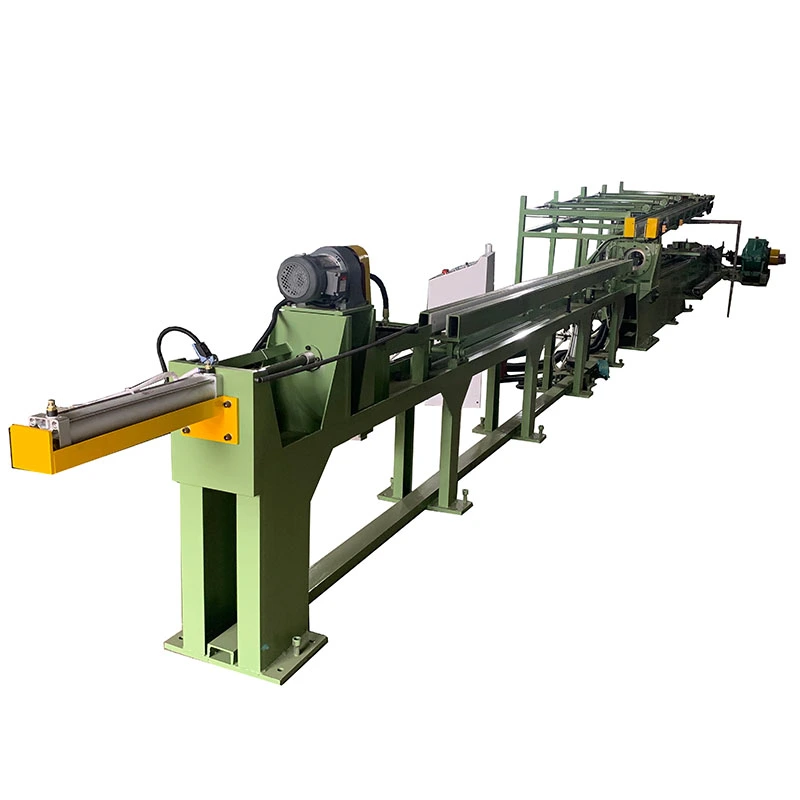
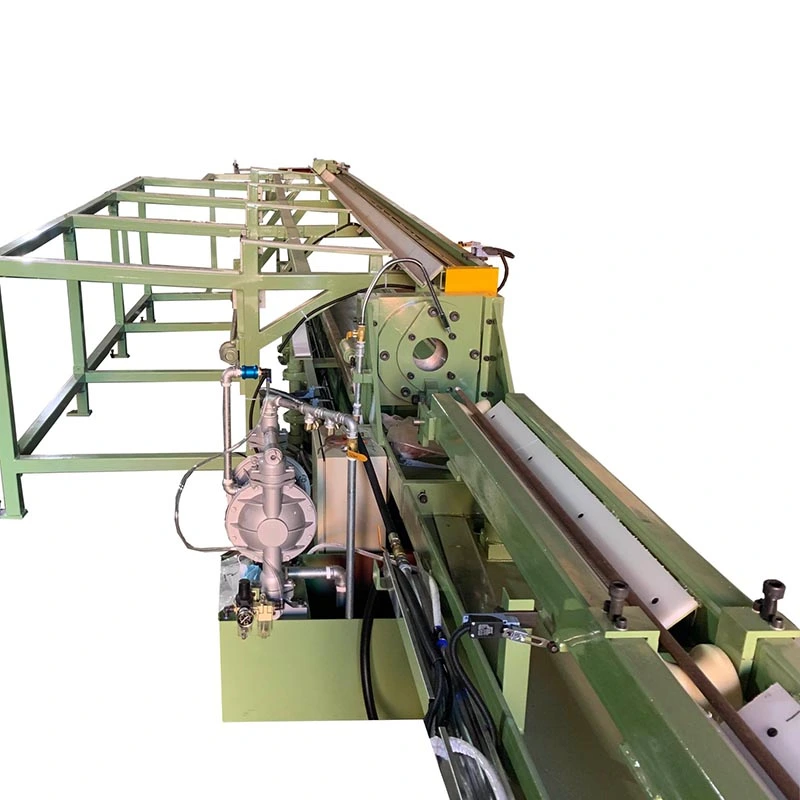
НаНеправилна хидраулична ладна машина за цртањее наменет за формирањесложени не-округли профиликои бараат голема сила на влечење и контролирана деформација, вклучувајќи квадратни, правоаголни, шестоаголни, октагонални, овални, канали, аголни, Т-пресеци и сопствени асиметрични форми. Хидрауличен погон обезбедува50–20.000 kN сила на влечењесо потези до25 м, овозможувајќи да се формираат големи или високо-цврсти цевки и цврсти шипки во едно ладно влечење. Геометријата на профилот за контрола на прецизните матрици, дефиницијата на аголот и прецизноста на димензиите, што го прави процесот погоден за делови од челик, не'рѓосувачки челик, бакар, алуминиум и специјална легура каде што конвенционалното валање не може да го постигне потребниот профил.
Неправилната хидраулична машина за ладно цртање е хидраулично напојувана маса за влечење, конструирана специјално за производство на не-кружни метални делови ---вклучувајќи квадратни, правоаголни, шестоаголни, октагонални, овални, канали, аголни, Т-дел и прилагодени асиметрични профили --- од тркалезна цевка за цврсто влечење или ладно влечење. За разлика од машините за цртање за општа намена кои произведуваат тркалезни делови, оваа опрема вклучува специјализирани системи со матрици и вагони со прецизно водење кои одржуваат сложена геометрија на попречниот пресек во текот на процесот на цртање.
Машината работи со повлекување на зашилено работно парче низ прецизно обработена матрица со неокружен отвор. Како што материјалот минува низ матрицата, тој пластично се деформира за да одговара на геометријата на шуплината на матрицата --- намалувајќи ја површината на напречниот пресек додека истовремено го преобликува пресекот. За цртање на цевката, внатрешна мандрела или приклучок ја контролира распределбата на дебелината на ѕидот низ неправилниот дел. Хидрауличната енергија обезбедува мазна примена на сила без вибрации --- клучна за одржување на остри агли и конзистентна дебелина на ѕидот во сложените делови.


Топло валани или екструдирани неокругли делови имаат фундаментални ограничувања: лабави димензионални толеранции (обично ± 0,5 mm или полошо), површини покриени со скали кои бараат големо чистење, слоеви за декарбуризација кои ги ослабуваат површинските својства и неконзистентни механички својства низ делот. Секој од алтернативните методи има компромиси: топлото валање не може да постигне тесни толеранции на аголните радиуси и плошноста; формирањето на ладна ролна е ограничено на униформни делови и остава преостанати напрегања; истиснувањето нуди сложени форми, но со значително повисоки трошоци и пониски стапки на производство.
Ладното цртање ги решава овие ограничувања преку фундаментално различен механизам на деформација. Комбинацијата на геометријата на матрицата и контролираната редукција го принудува материјалот да тече во шуплината на матрицата под напрегања на притисок и истегнување. Ова произведува:
- Тесна димензионална контрола: Толеранции до ±0,05мм при критични димензии
- Супериорна завршница на површината: Мазни површини без вага, подготвени за директна употреба
- Подобрени механички својства: Ладното работење ја зголемува цврстината и цврстината на приносот додека ја одржува еластичноста
- Остри, дефинирани агли.
- Конзистентна дебелина на ѕидот: Еднообразната распределба на материјалите обезбедува предвидливи перформанси при оптоварување
Со 26 години производство на опрема за ладно цртање од 1998 година, FangRong изработи решенија за илјадници апликации со неправилен дел. Нашите неправилни хидраулични машини за ладно цртање произведуваат делови кои се движат од мали прецизни профили под 10 mm до големи структурни делови кои надминуваат 300 mm, преку јаглеродни челици, легирани челици, нерѓосувачки челици, алуминиум, бакар, титаниум и специјални легури. Секоја машина вклучува инженерско знаење акумулирано од 10.000+ клиенти низ 70+ земји ---вклучувајќи 5.000+ мелници за челик, 2.100+ процесори од нерѓосувачки челик, 1.800+ производители на бакар, 700+ производители на алуминиум и 500+ клиенти на титаниум и специјалитети.
1. Прецизна не-округла геометриска контрола
Преднапрегнатата рамка и цврстиот воден превоз обезбедуваат совршено порамнување на матрицата во текот на целиот удар --- критични за одржување на сложена геометрија на попречниот пресек. За разлика од синџирот или механичките клупи за влечење кои можат да доживеат повлекување на порамнувањето, хидрауличниот систем одржува конзистентно порамнување на вектори на сила. Остри, дефинирани агли се зачувани --- деловите со топла форма не можат да одговараат на оваа прецизност.
2. Хидраулична енергија со испорака на сила без вибрации
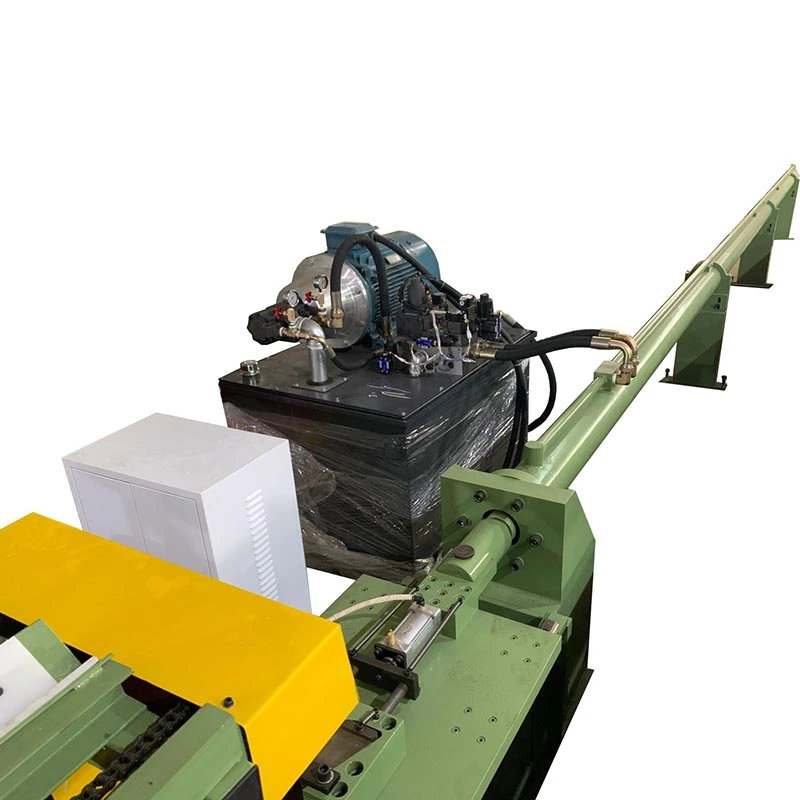
Хидрауличните цилиндри обезбедуваат мазна примена на сила без чекори --- елиминирајќи ги трагите и површинските дефекти вообичаени кај механичките системи или системи со ланец. Ова е особено критично за неправилни делови каде што нерамномерната распределба на силата може да предизвика изобличување, варијација на дебелината на ѕидот или заоблување на аголот.
3. Способност за профил со широк дел
Поддржува квадратни, правоаголни, шестоаголни, октагонални, овални, елипсовидни, канали, аголни, Т-дел и сопствени асиметрични профили. Системите за промена на матрицата овозможуваат брзо префрлување на профилот, правејќи ја машината погодна и за производство со голем обем и за флексибилност во продавницата.
4. Способност за цртање со повеќе пропусници
Сложените делови за кои е потребно значително намалување може да се извлечат во повеќе премини со средна термичка обработка. Секој премин прогресивно ги усовршува димензиите и механичките својства. Хидрауличниот систем одржува постојана сила без оглед на низата на поминување.
5. Контрола на дебелината на ѕидот за цевки
За цртање на цевки, системите за внатрешна мандрела или пловечки приклучоци ја контролираат распределбата на дебелината на ѕидот по неправилни делови. Критично за апликации каде што еднаква дебелина на ѕидот го одредува рејтингот на притисокот или структурните перформанси.
6. Опции за интегрирана производна линија
Изборните системи во линија вклучуваат насочување (намалување на главата), исправување и стрижење до должина ---создавање целосна производна линија од суровини до готови делови со едно поминување.
7. Разновидност на материјалот
Обработува јаглероден челик (ниско/средно/високо јаглерод, легура, HSLA), нерѓосувачки челик, алуминиум, бакар, месинг, титаниум, легури на никел и специјални метали. Силата на влечење и брзината се прилагодливи за да одговараат на карактеристиките на деформација специфични за материјалот.
8. Контрола на PLC со евиденција на процесни податоци
Програмабилниот логички контролер со HMI овозможува прецизно програмирање на параметрите и следење во реално време. Евидентирањето на податоци поддржува квалитетна следливост и оптимизација на процесите --- суштински за операции со сертификат ISO9001.
Изборот на точниот модел бара усогласување на капацитетот на машината со вашите специфични барања за производство. Клучните параметри за избор вклучуваат: сила на влечење (одредена со намалување на површината на попречниот пресек и јачина на отпуштање на материјалот), максимална големина на пресекот (диктиран од димензиите на шуплината на матрицата и отворот на кочијата), должина на ударот (одредена според должината на готовиот производ) и брзина на цртање (влијае на стапката на производство и квалитетот на завршната површина). За неправилни делови, барањето за ефективна сила на влечење е обично повисоко отколку за тркалезни делови со еквивалентна површина поради дополнителната деформациска работа потребна за преобликување на аглите и одржување на геометријата.
Нашите неправилни хидраулични машини за ладно цртање се движат од 50KN до 20000KN, со удар до 25m и брзина до 30m/min. Сите спецификации се приспособливи. За димензиите на пресекот, погледнете го максималниот дијаметар на ограничен круг --- најмалиот круг што го опфаќа неправилниот пресек.
| Параметар модел / технологија | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Макс. Сила на цртање (KN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Брзина на цртање (m/min) | 0~10 | 3 ~ 10 | 3 ~ 10 | 3 ~ 10 | 3 ~ 10 | 3 ~ 10 | 2~10 | 10-16 |
| Ефективна должина на готовата цевка (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Исцртан опсег на надворешниот дијаметар на готовата цевка (мм) | φ5max | φ25 макс | φ50макс | φ60макс | φ70макс | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Макс. Нацртана дебелина на готовата цевка (мм) | 1,5 мм | 2 мм | 3 мм | 4 мм | 5 мм | 6 мм | 8 мм | 10 мм |
| Главен цилиндар за масло (мм) | φ63*φ35 | φ80*φ45 | φ125*φ70mm*3200mm | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Број на системска станица | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Работен притисок на системот (Mpa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Макс. Притисок на системот (Mpa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Главна пумпа за масло (рачна променлива пумпа со клип) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Главен мотор (KW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Димензии на контурите (Ш×В×Л)(м) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1 * 1,2 * 20 | 1,2 * 1,3 * 25 | 1,3*1,4*25 |
| Тежина (т) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Прилагодени спецификации достапни на барање. Големината на делот се однесува на максималниот ограничен дијаметар на кругот.
- Компоненти на шасијата, тркалачки кафези, делови за суспензија: Квадратни и правоаголни пресеци со тесни аголни радиуси за конструктивен интегритет
- Управувачки столбови, погонски вратила: Шестоаголни и шилести профили кои бараат прецизна димензионална контрола
- Цевки за ладење на батерии: Овални и правоаголни пресеци со тенок ѕид со еднаква дебелина на ѕидот за термичко управување
Случај: Добавувач на автомобили од Ниво 1 ги замени правоаголните цевки со топло валани со ладно влечени делови на компонентата за суспензија. Подобрена е димензионалната толеранција, со што се елиминира секундарната операција на мелење. Намалени трошоци за производство.
- Водечки шини, транспортни компоненти: Прецизни квадратни и правоаголни шипки за системи за линеарно движење
- Машински рамки, хидраулични линеари: Правоаголни делови со тешки ѕидови и прилагодени делови за носечки апликации
- Телескопски компоненти: Вгнездени квадратни и правоаголни делови со контролиран клиренс
Случај: Производителот на хидраулични цилиндри црта квадратни цевки 80×80mm од 89mm OD кругови за телата на цилиндрите. Површинската завршница го елиминира брусењето, заштедувајќи 15 минути обработка по цилиндар.
- Рамки за приколки, системи за багажници: Правоаголни и канални пресеци со висока јачина
- Структурни членови на авионот: Неправилни делови од титаниум и легиран челик со строги барања за димензионални и механички својства
- Компоненти за товарен контејнер: Стандардизирани квадратни и правоаголни пресеци
- Мебел во индустриски стил: Прецизни геометриски пресеци кои бараат естетски квалитет на површината
- Канцелариски и малопродажни дисплеи: Декоративни профили со прилагодени пресеци
- Цевки за разменувач на топлина: Овални и срамнети со земја цевки за зголемена површина на пренос на топлина
- Компоненти на турбината на ветер: Структурни пресеци со висок однос цврстина-тежина
FangRong е основана во 1998 година и е специјализирана за опрема за ладно цртање веќе 26 години. Компанијата потекнува од партнерство за заедничко вложување со тајвански производител со повеќе од 30 години искуство со марка ладна машина за цртање, преминувајќи во целосна сопственост во 2013 година. Оваа инженерска лоза значи дека нашите машини отелотворуваат децении на знаење за процесот на ладно цртање --- не само механички дизајн, туку и металуршко разбирање за тоа како различни материјали се деформираат под деформација.
Две фабрики: Dongguan Fangrong Metallurgical Equipment Co., Ltd. и Yangjiang Fangrong Machinery Co., Ltd. Годишен производствен капацитет: 650+ машини. Просечен годишен обрт: 45 милиони јени. Операциите со двоен капацитет овозможуваат паралелно производство и побрза испорака.
Извезено во 70+ земји. 10.000+ клиенти: 5.000+ мелници за челик, 2.100+ процесори од нерѓосувачки челик, 1.800+ производители на бакар, 700+ производители на алуминиум, 500+ клиенти на титаниум и специјални легури. Оваа скала обезбедува инженерска повратна информација што не може да ја совпадне ниту еден мал производител.
Секоја неправилна хидраулична машина за ладно цртање се подложува на тестирање за целосно оптоварување пред испораката: работа во мирување 30 минути, а потоа прогресивно полнење до номиналниот капацитет. Верификација на димензии до ±0,02mm. Температурата на маслото што се следи --- не смее да надминува 60 ℃ при целосно оптоварување. Хидрауличниот систем тестиран под притисок за работа без протекување.
Услуги за инсталација, пуштање во работа, обука на оператори, одржување и поправка. Глобална сервисна партнерска мрежа за локална поддршка и резервни делови.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.-- Седиштето и основната производствена база во градот Даланг, градот Донггуан. Специјализиран за машини за ладно цртање, машини за исправање и опрема за тркалање на конци.
Yangjiang Fangrong Machinery Co., Ltd.- Секундарен објект во округот Јангдонг, градот Јангјанг, кој го проширува производниот капацитет и овозможува побрза испорака.
1. Ред и инженерство-- Секоја машина конструирана според барањата, материјалите и производствените цели специфични за клиентите.
2. Набавка и инспекција на материјали-- Сите суровини од квалификувани добавувачи со дојдовна инспекција.
3. Прецизна обработка-- Критични компоненти: главен цилиндар, влечна кочија, држач за матрици, преднапрегната рамка, водилка. Правила на водечка шина ≤0,5mm по целата должина.
4. Склопување на хидрауличен систем-- Енергетски единици, интегрирани блокови со вентили за касети, составени и тестирани системи за контрола.
5. Под-собрание-- Механизам за напојување, систем за стегање, опционални единици за исправување и сечење.
6. Завршно собрание-- Интегрирани механички, хидраулични и електрични системи.
7. Интеграција на PLC и контрола-- Програмирање и инсталација на интерфејс HMI.
8. Тестирање со целосно оптоварување-- Секоја машина: работа во мирување 30 мин, прогресивно полнење до номинален капацитет, проверка на димензиите, следење на температурата на маслото (≤60℃).
9. Инспекција на квалитет-- Потврда за усогласеност со ISO9001:2015.
10. Пакување и испорака-- Безбедно пакување за меѓународен превоз со извозна документација.
ISO9001:2015 Систем за управување со квалитет-- Број на сертификат: UQ231211R1. Опфаќа дизајн, набавка, производство и услуга по продажбата.
CE сертификат-- Во согласност со Европската директива за машини 2006/42/EC. Вклучува контроли со две раце, сигурносни завеси за светло, испреплетени штитници.
SGS сертификација-- Независна верификација на квалитетот на производот и производните процеси.
Националните патенти-- 32 патенти за пронајдок + 100+ патенти за корисни модели кои ги штитат сопствените технологии во хидрауличните системи, дизајнот на матрицата, контролата на автоматизацијата и структурата на машината. Застапник: 2013207829011, 2008300532117, ZL2015 2 0842922.7.
Квадратни, правоаголни, шестоаголни, октагонални, овални, елипсовидни, канали, аголни, Т-пресек и сопствени асиметрични профили. Преминувањето на матрицата овозможува брзо префрлување помеѓу профилите. За деловите на цевките, внатрешните мандрели ја контролираат распределбата на дебелината на ѕидот.
Ладното цртање постигнува толеранции до ± 0,05 mm на критичните димензии. Острите агли се одржуваат --- жешко-формираните делови не можат да одговараат на оваа прецизност.
Јаглероден челик (ниско/средно/високо јаглерод, легура, HSLA), нерѓосувачки челик, алуминиум, бакар, месинг, титаниум, легури на никел и специјални метали.
| Аспект | Ладен цртеж | Топло тркалање |
| Толеранција на димензии | ± 0,05 мм | ± 0,5 мм |
| Површинска завршница | Без вага | Вага присутна, бара чистење |
| Аголна геометрија | Остро, дефинирано | Заоблени |
| Механички својства | Засилено преку работно стврднување | Како валани, помала јачина |
| Декарбуризација | Отстранет со површинско смолкнување | Присутен, мора да се обработи |
Потребна сила = намалување на површината на напречниот пресек × јачина на попуштање на материјалот × фактор на деформација (1,2--1,5 за неправилни пресеци). Обезбедуваме бесплатни пресметки на силата со вашите спецификации на материјалот и целните димензии. За неправилни пресеци, факторот на деформација е повисок отколку за кругови поради работа со обликување на агол.
Обично 15--30% намалување на површината по премин за неправилни делови. Може да бидат потребни повеќекратни поминувања со средно жарење за поголеми намалувања. Препорачуваме пробни процеси со вашиот специфичен материјал и геометрија на делови.
Да. Крајот на работното парче мора да се намали во дијаметар за да помине низ матрицата. FangRong нуди интегрирани машини за покажување (намалување на главата) како дел од производната линија.
Стандардни неправилни хидраулични машини за ладно цртање: 30--60 дена. Прилагодено проектирани машини: 90--120 дена во зависност од спецификациите. Двојните фабрички операции овозможуваат паралелно производство за повеќе нарачки.
380V, 50--60Hz моќност. Потребна е бетонска основа --- дизајнот на преднапрегнатата рамка значи дека основата ја поддржува само тежината на машината, а не силите за влечење (силите се содржани во структурата на затворената рамка). Минимален простор на подот: зависи од должината на ударот. Ние обезбедуваме цртежи на темелите со понудата.
Да. Нашиот инженерски тим обезбедува препораки за дизајн на матрици, планирање на секвенца на поминување, избор на подмачкување и поддршка за пробно извршување за време на пуштањето во работа. Со над 10.000 клиенти низ 70+ земји, наидовме и го решивме речиси секој предизвик за цртање на неправилни делови.
Машина, хидраулична единица за напојување, PLC систем за контрола со HMI, стандарден држач за матрици, еден сет на алатки за стартување, надзор на инсталацијата, пуштање во работа и обука на операторот. Матрици за вашите специфични профили се цитирани одделно врз основа на геометријата и материјалот.
Стандард: 30% депозит, 70% пред испорака.
12 месеци од пуштањето во употреба.
10.000+ клиенти низ 70+ земји. Можеме да обезбедиме референци специфични за индустријата на барање.
Поднесете: тип и класа на материјал, димензии на почетниот дел, целен цртеж на завршен дел, целен обем на производство (парчиња/ден или тони/ден) и максимална завршена должина. Ќе одговориме со пресметка на сила, препорака за модел, цени и распоред за испорака.
Адреса
БР. 163, патот Шатонг, втора индустриска зона Шабу, град Даланг, град Донггуан, Гуангдонг, Кина
тел
Е-пошта